
SikaBiresin PX300 | Nhựa PU Đúc Chân Không Kỹ Thuật
Liên hệ
NHỰA COMPOSITE CAO CẤP // ĐÚC CHÂN KHÔNG POLYURETHANE
SikaBiresin® PX300
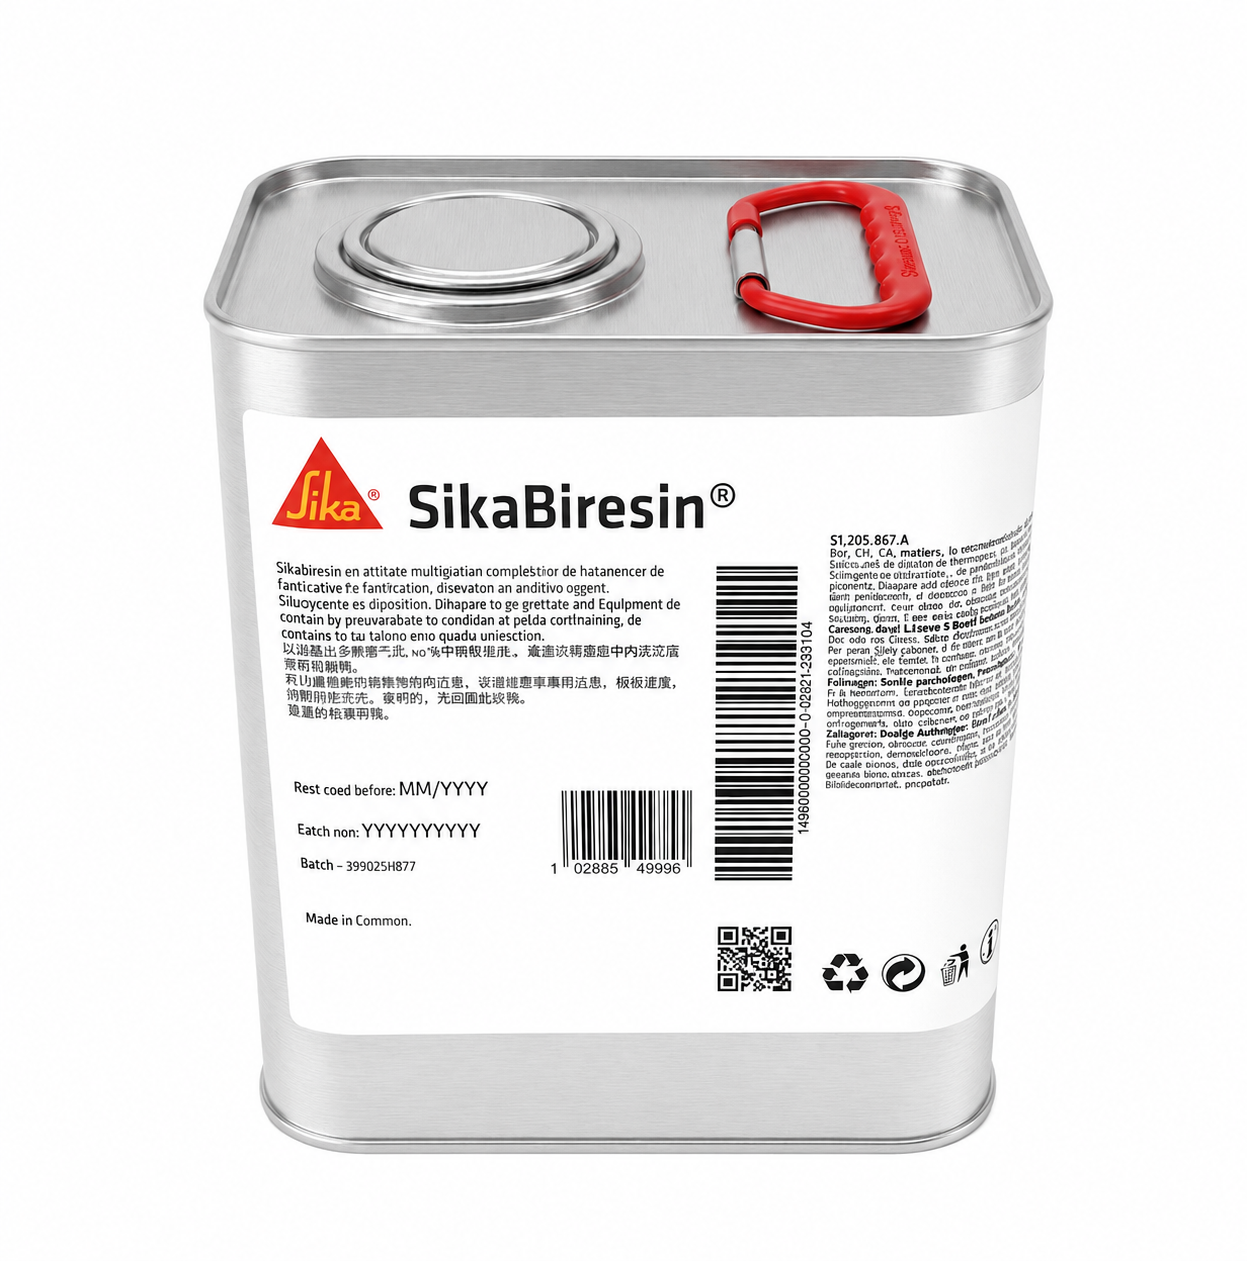
SikaBiresin® PX300 là thành phần Polyol của hệ nhựa polyurethane 2 thành phần đúc chân không, dùng kèm SikaBiresin® F55 (Isocyanate). Mô phỏng tính chất cơ học của ABS/PVC — đóng rắn nhanh, độ chảy tốt, rất cứng và chịu va đập rất cao. Trước đây mang tên Biresin® VG280.
VA ĐẬP 100 kJ/m²
TỶ LỆ 80:100
*Theo TDS chính hãng SikaBiresin® PX300 F55 (10/2024) — Shore D (ISO 868), độ bền va đập Charpy (ISO 179), giá trị đo sau 1 giờ ở 70°C.
Phân phối bởi Hoá chất Xây dựng PT — liên hệ 0961 76 96 46 để được tư vấn kỹ thuật.
Hãy liên hệ ngay để được tư vấn nhanh nhất!
SikaBiresin® PX300
SikaBiresin® PX300 là thành phần Polyol (A) của hệ nhựa polyurethane 2 thành phần đúc chân không, dùng kèm SikaBiresin® F55 (Isocyanate, thành phần B). Hệ này mô phỏng tính chất cơ học của ABS và PVC — đóng rắn nhanh, độ chảy tốt, rất cứng và chịu va đập rất cao, dùng đúc chi tiết thành mỏng có hình dạng phức tạp. Tên gọi cũ: Biresin® VG280.
02 // Ứng dụng
03 // Thông số
04 // Đóng gói
05 // Mua hàng & bảo quản
06 // Quy trình đúc chân không
07 // So sánh dòng PX
08 // Hỏi đáp
09 // Hệ sinh thái
10 // Liên hệ
Nhựa PU Cứng, Chịu Va Đập Rất Cao
Khi trộn PX300 (Polyol) với F55 (Isocyanate) theo tỷ lệ 80:100 theo khối lượng, hỗn hợp màu vàng trong mờ có độ nhớt 600 mPa·s, thời gian sử dụng (pot life) chỉ khoảng 4 phút trên mẻ 500g ở 20°C — đóng rắn rất nhanh, phù hợp quy trình đúc chân không tốc độ cao.
Sau 1 giờ đóng rắn ở 70°C, hệ đạt độ cứng Shore D84, độ bền va đập Charpy rất cao 100 kJ/m² — đây là điểm khác biệt lớn nhất so với các hệ PX khác trong họ (thường 25–70 kJ/m²), giải thích vì sao PX300/F55 được định vị cho vỏ hộp/chi tiết cần chịu va đập cực tốt, mô phỏng ABS/PVC.
✓ Tính năng nổi bật
- Mô phỏng ABS và PVC *TDS
- Đóng rắn nhanh, độ chảy tốt *TDS
- Rất cứng, chịu va đập rất cao (100 kJ/m²) *TDS
- Nhuộm màu được bằng SikaBiresin® Colour Paste *TDS
- Độ co ngót thấp (0,35% với lớp 4–5mm) *TDS
⚠ Lưu ý quan trọng / Giới hạn
- Chỉ xử lý được bằng máy đúc chân không — không đúc thủ công thường
- Pot life rất ngắn (4 phút) — cần thao tác nhanh, chuẩn xác
- Bảo quản dưới 15°C có thể gây kết tinh — cần hâm nóng tối đa 70°C để khử trước khi dùng
- Thành phần A phải được lắc đều kỹ trước khi xử lý
Phù hợp với ai
- Xưởng tạo mẫu nhanh cần vỏ hộp/chi tiết mô phỏng ABS chịu va đập tốt
- Kỹ sư R&D làm mock-up chi tiết thành mỏng, hình dạng phức tạp
- Đơn vị cần đúc số lượng nhỏ tốc độ nhanh (pot life ngắn, tháo khuôn 60–90 phút)
Vỏ Hộp, Chi Tiết Thành Mỏng Chịu Va Đập
✓ Dùng cho
- Vỏ hộp rất chịu va đập *TDS
- Lớp lót/lining *TDS
- Chi tiết thành mỏng, hình dạng phức tạp *TDS
- Mẫu thử mô phỏng ABS/PVC cần chịu va đập cao *TDS
✗ Không khuyến cáo / Cần đổi hệ khác
- Chi tiết cần chịu nhiệt cao (>100°C liên tục) — nên dùng PX234HT/PX235HT (Tg 200–220°C) *INFERENCE từ chênh lệch HDT 80°C của PX300
- Chi tiết trong suốt — PX300/F55 có màu vàng trong mờ, không trong suốt như dòng PX521/PX223 *TDS
- Không có máy đúc chân không — chỉ xử lý được bằng thiết bị chuyên dụng *TDS
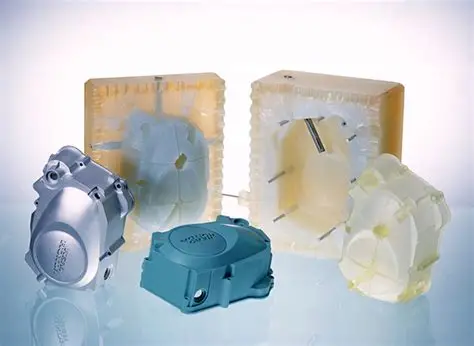
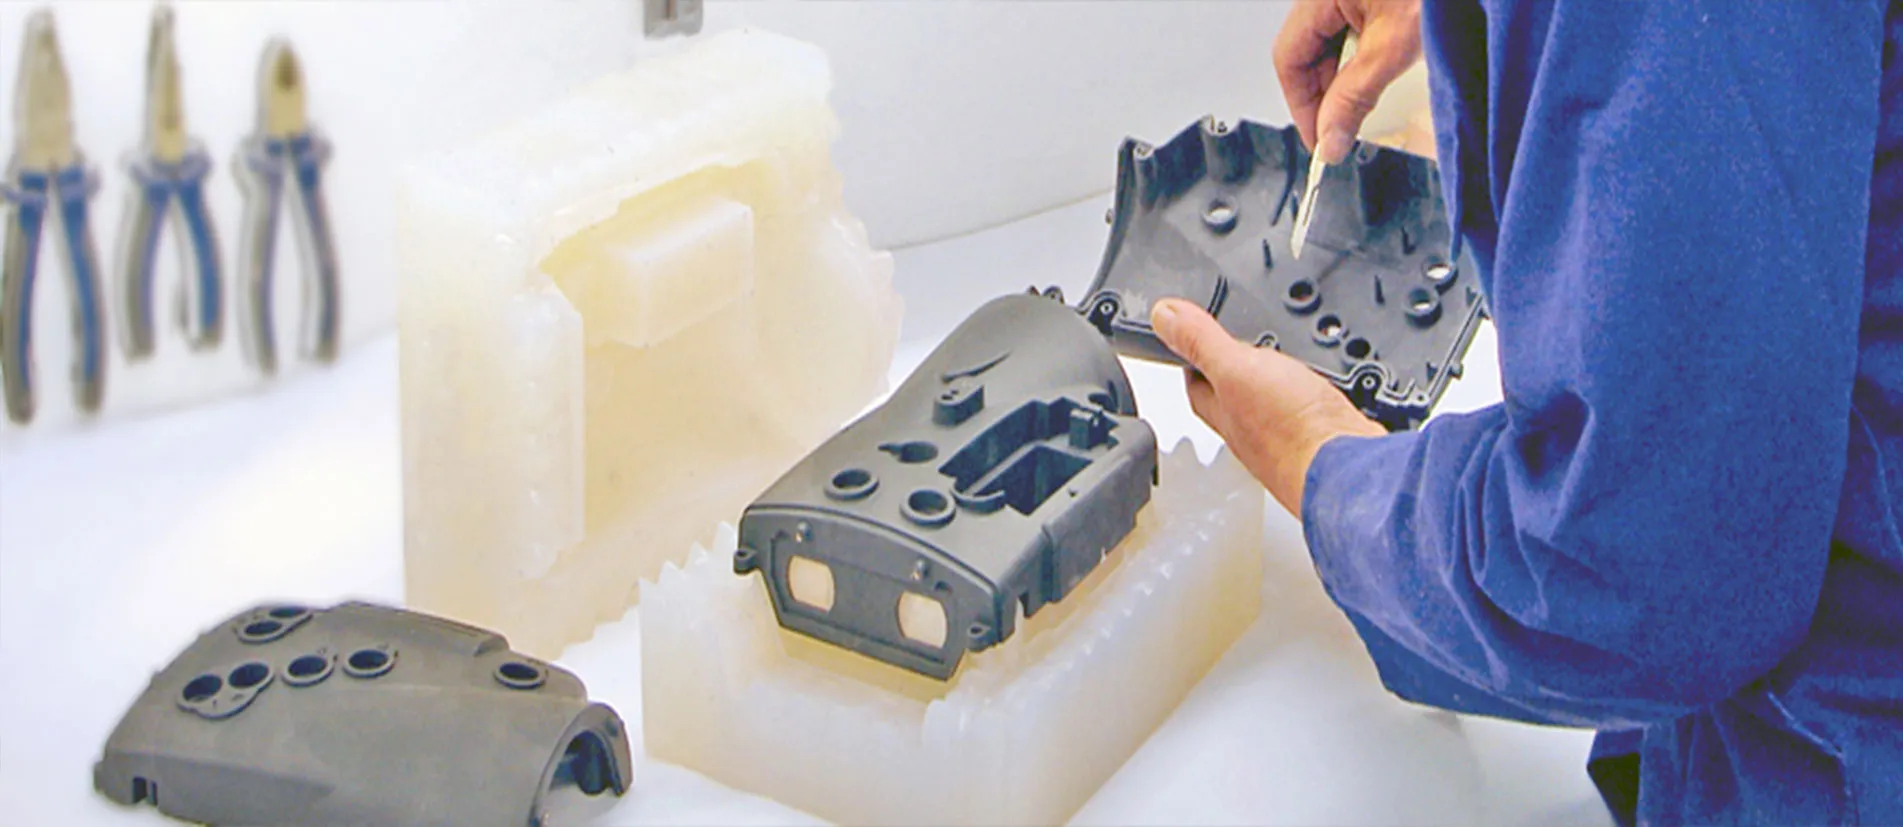
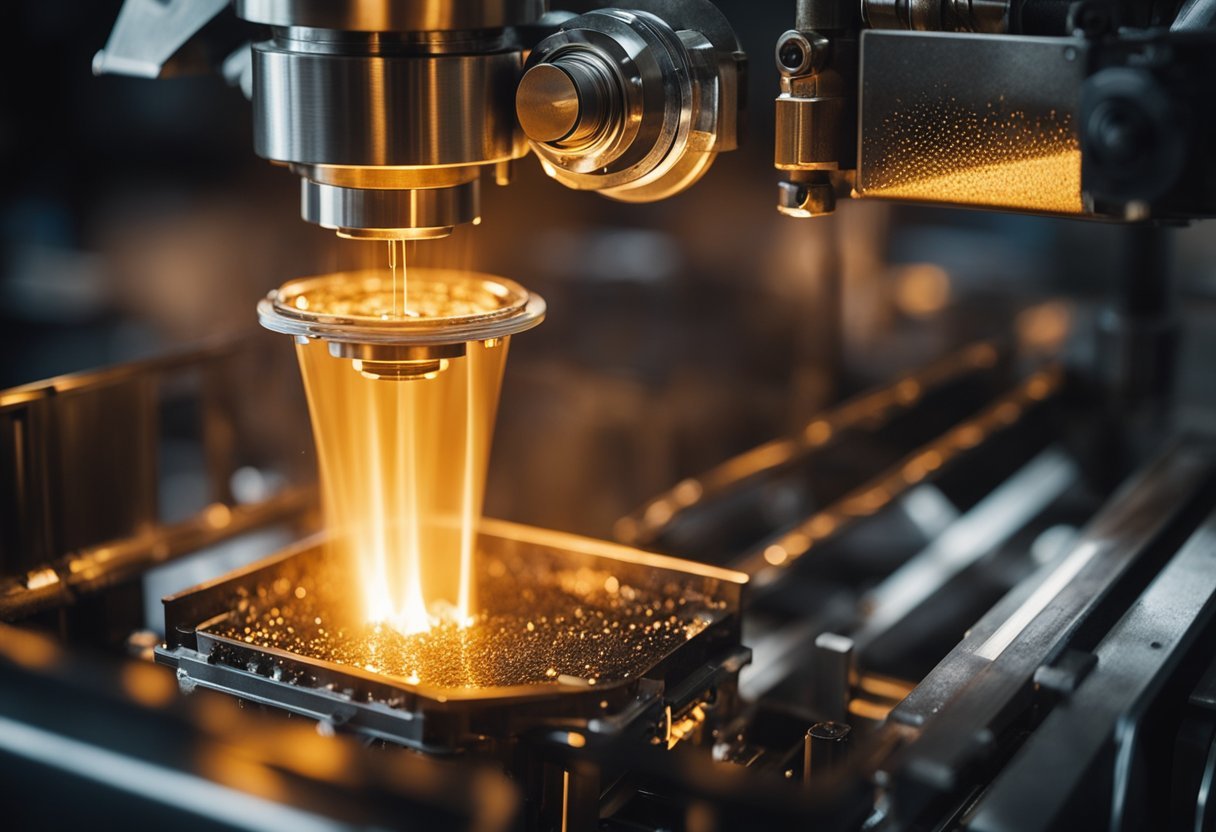
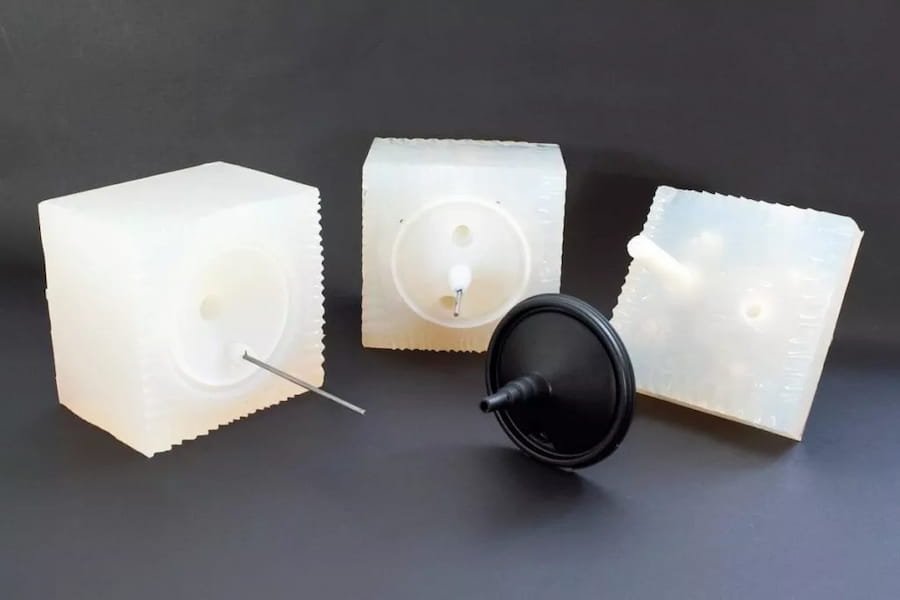
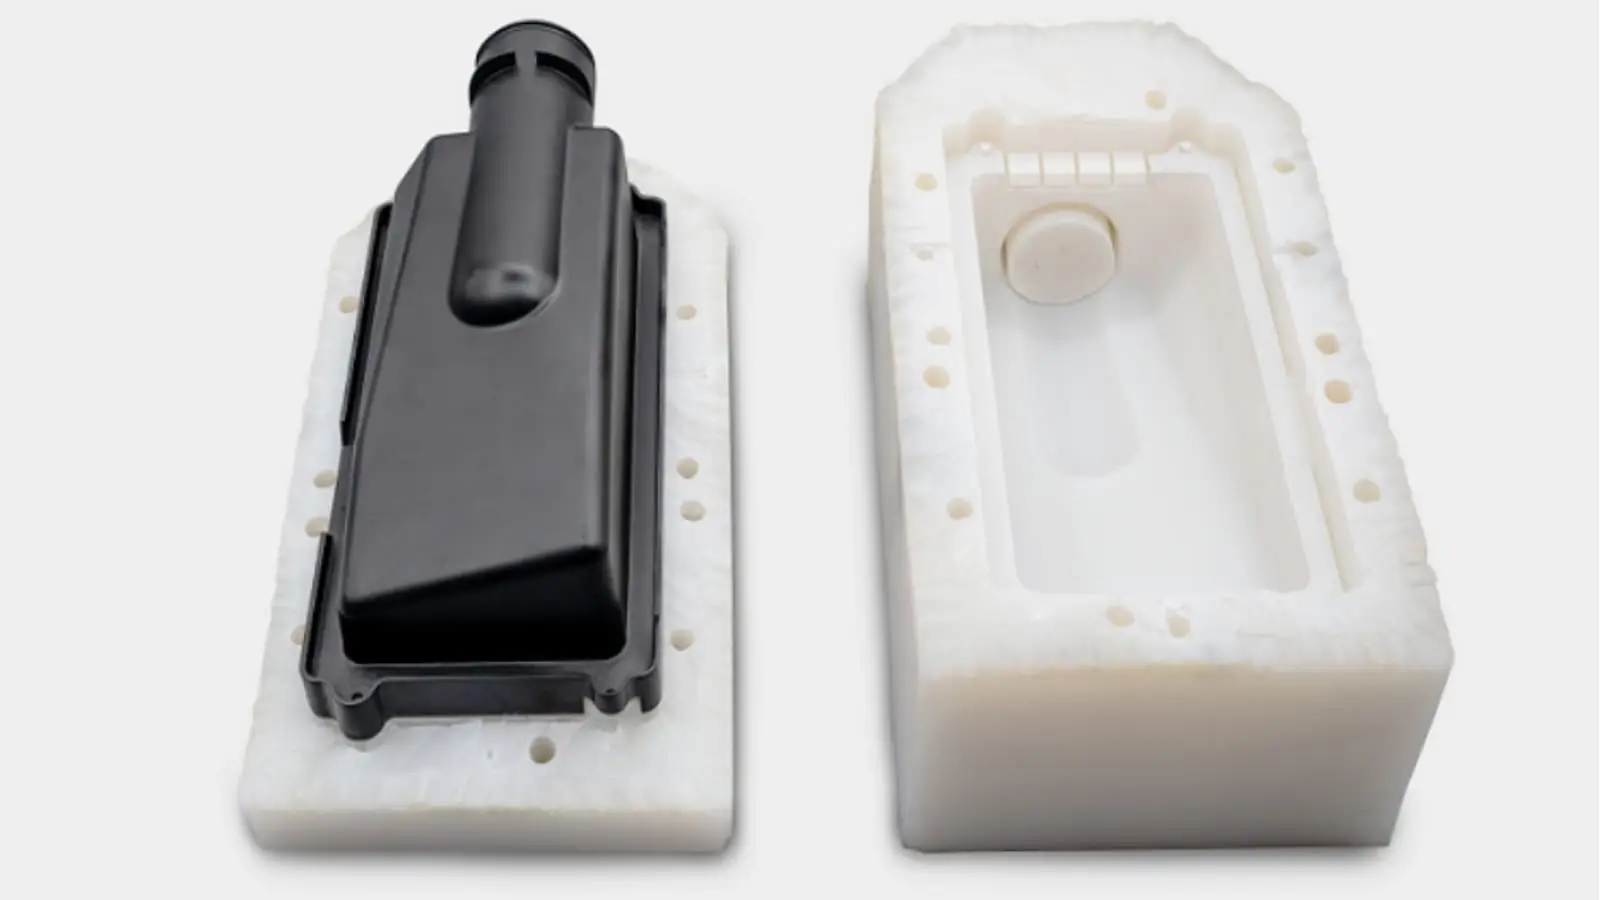
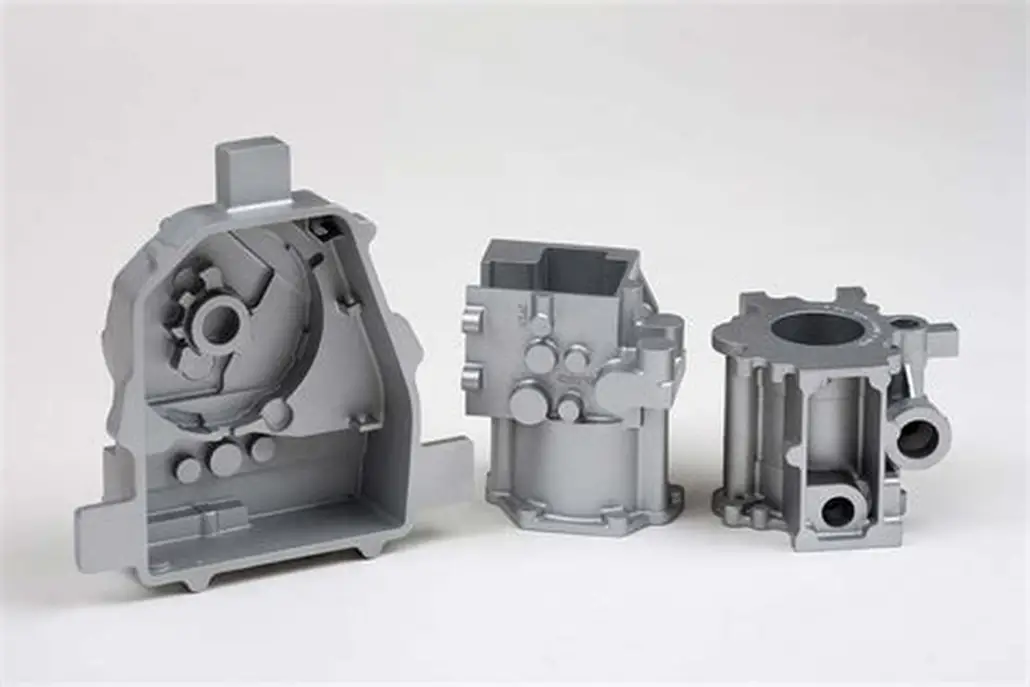
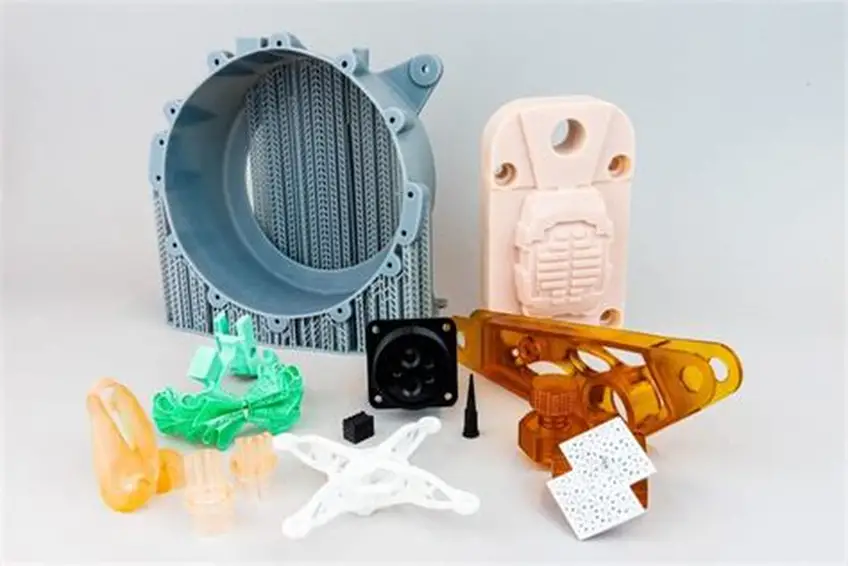
Hình ảnh sản phẩm & ứng dụng

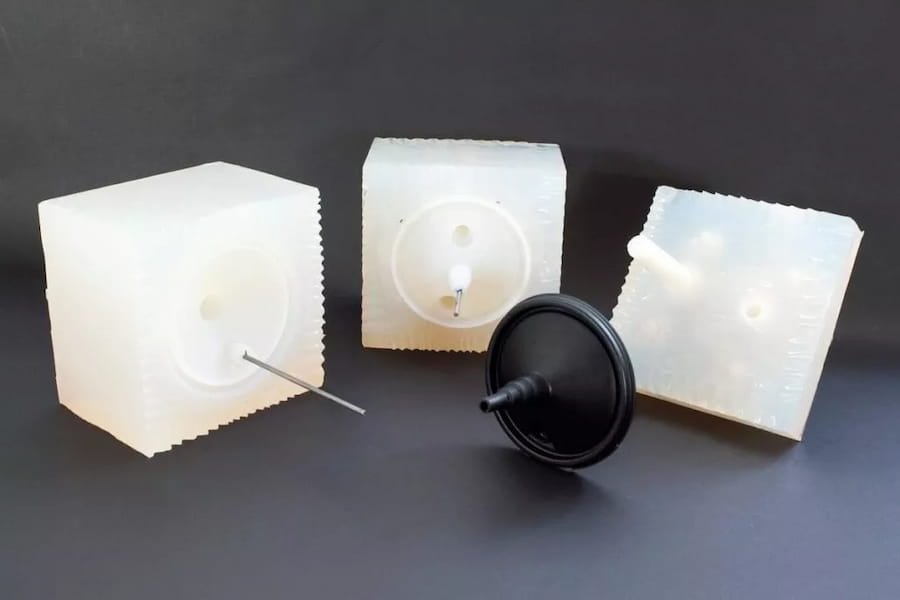

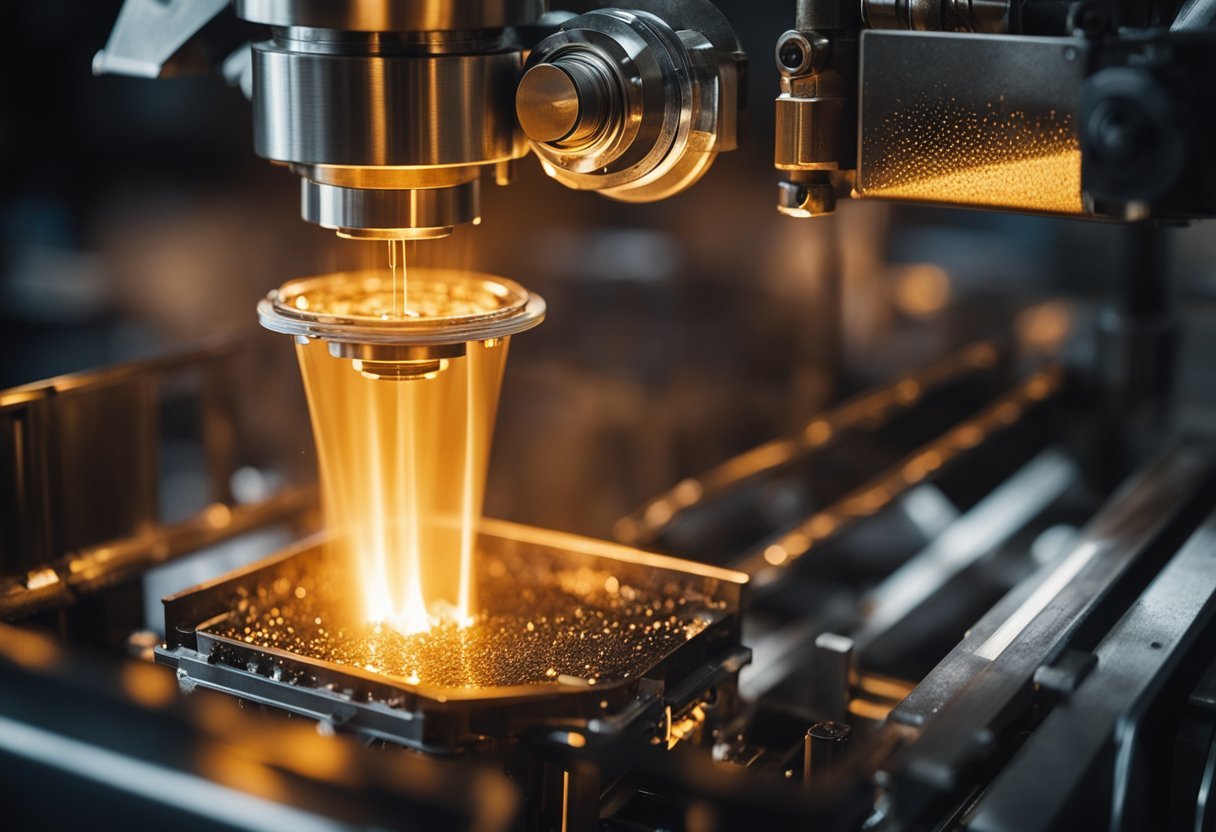
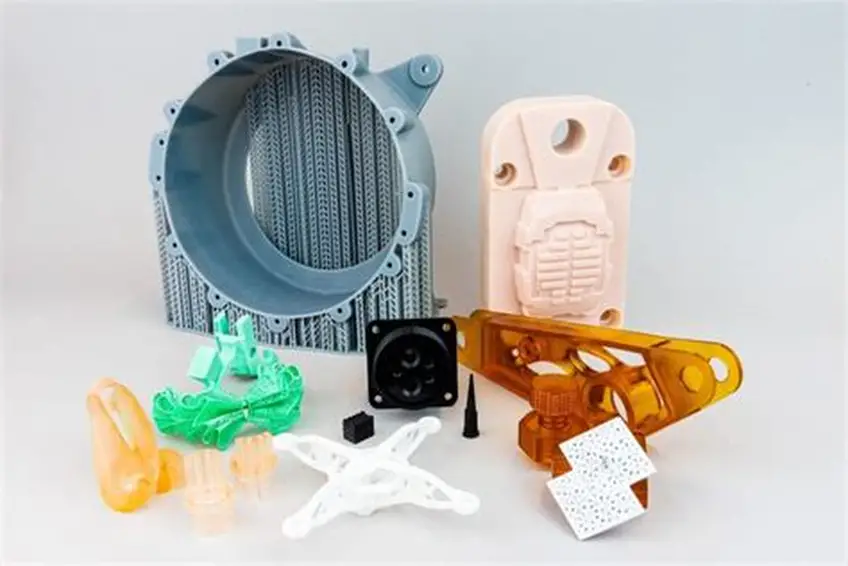
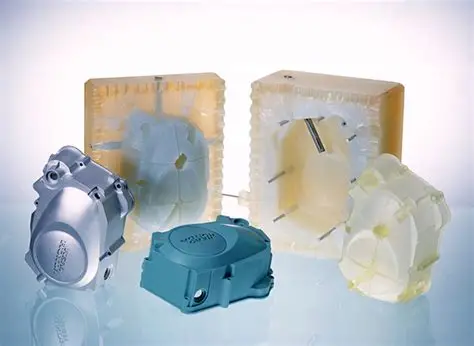
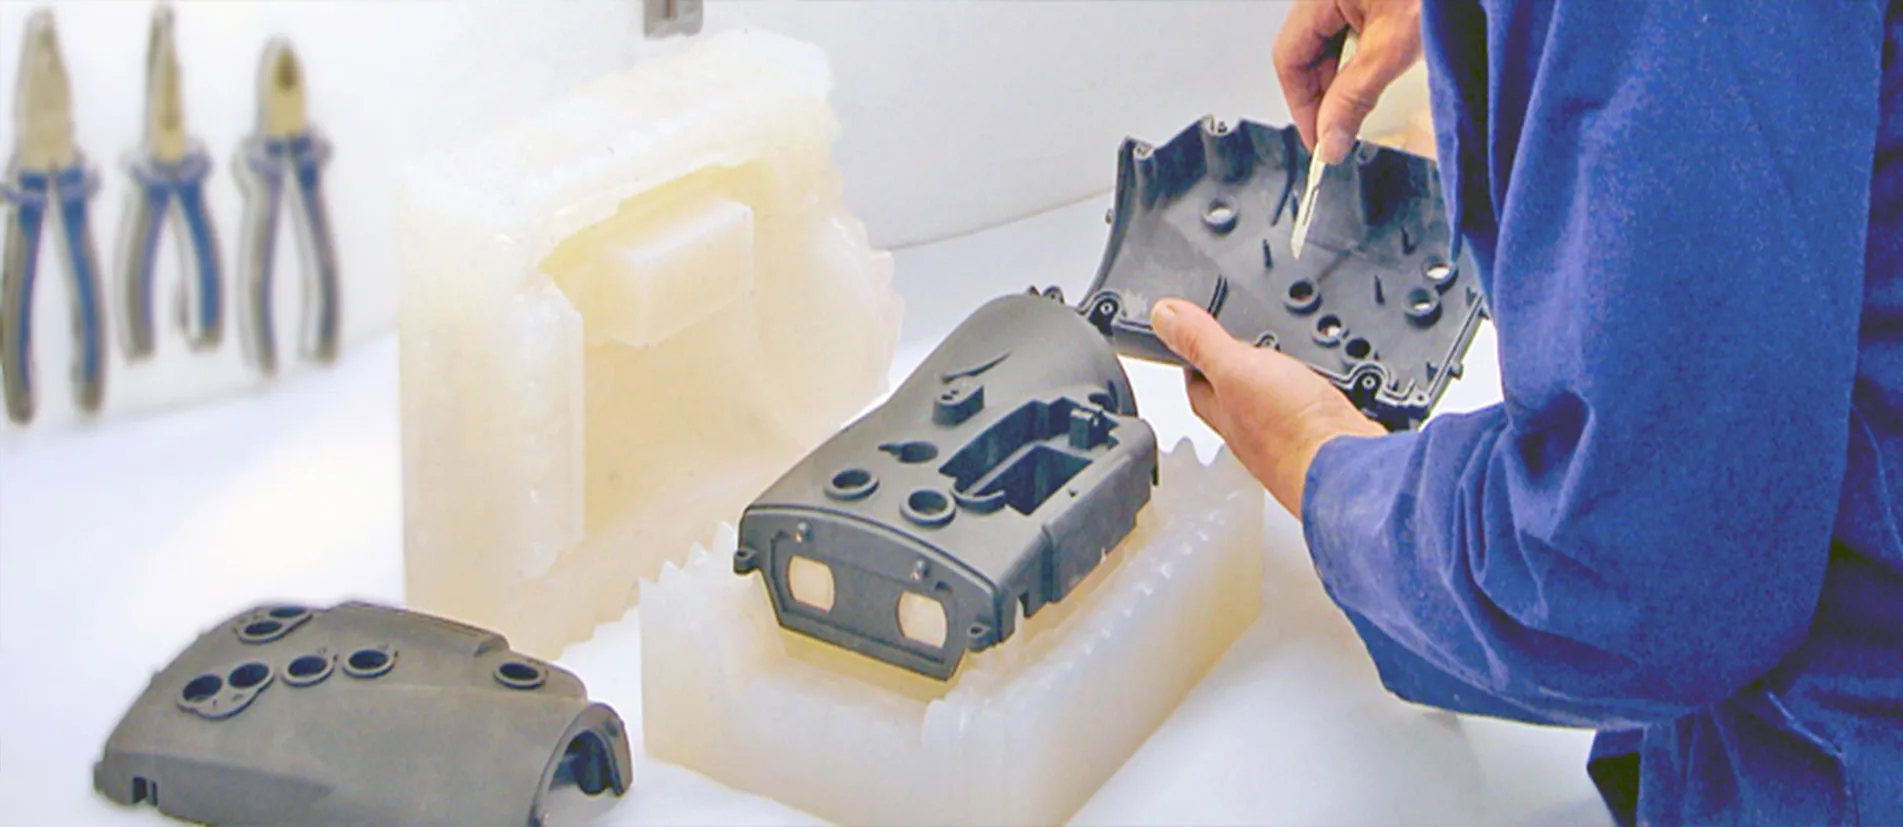
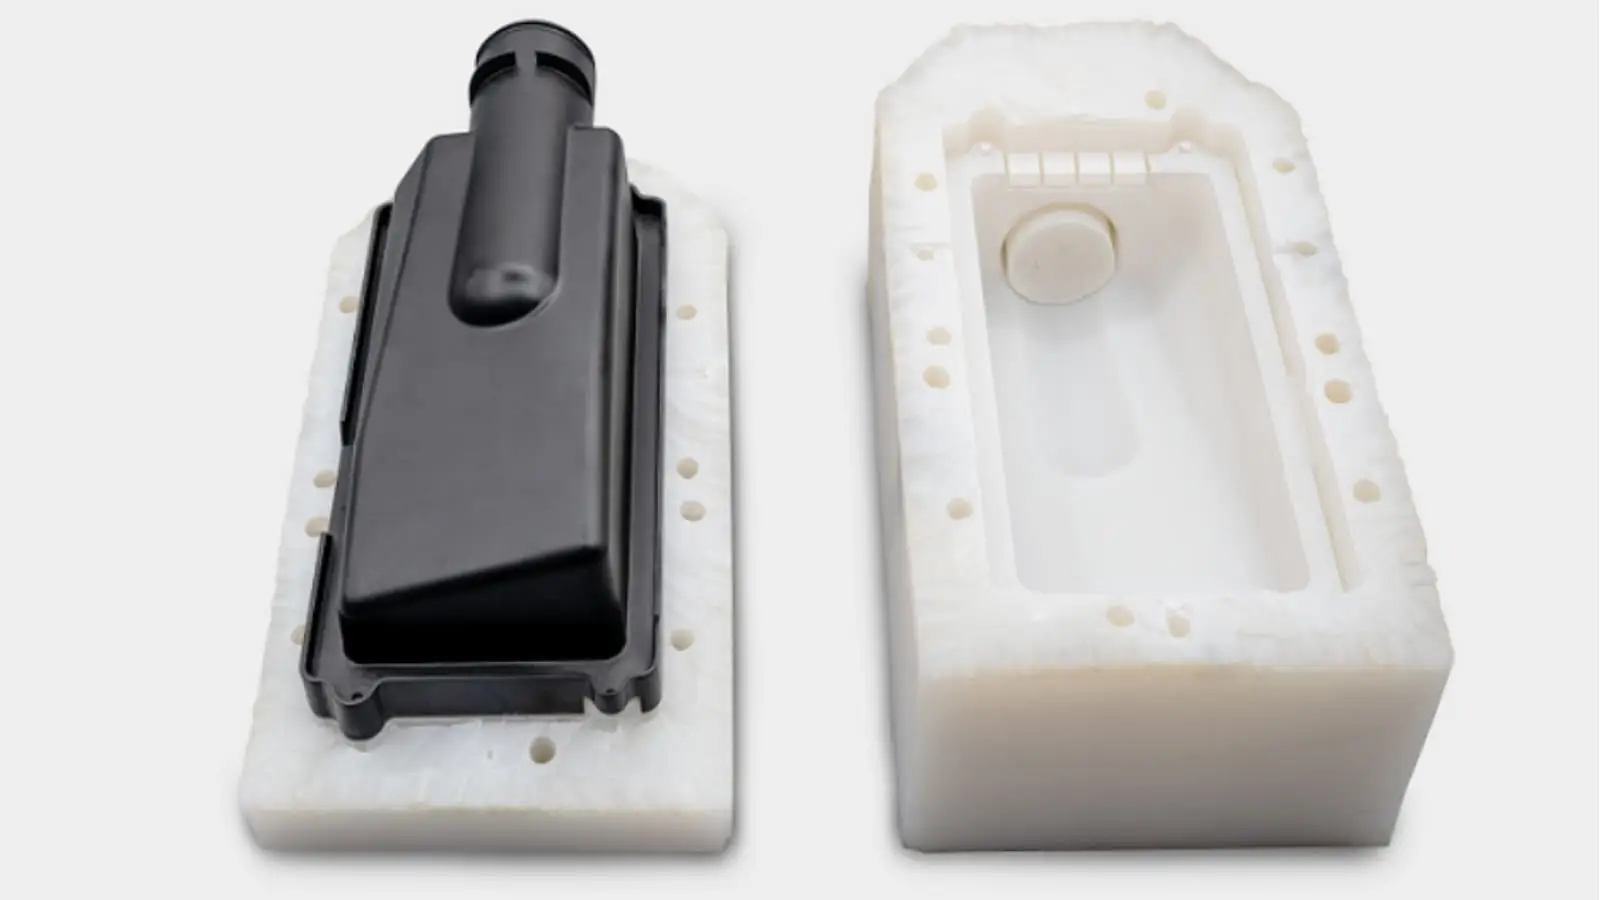


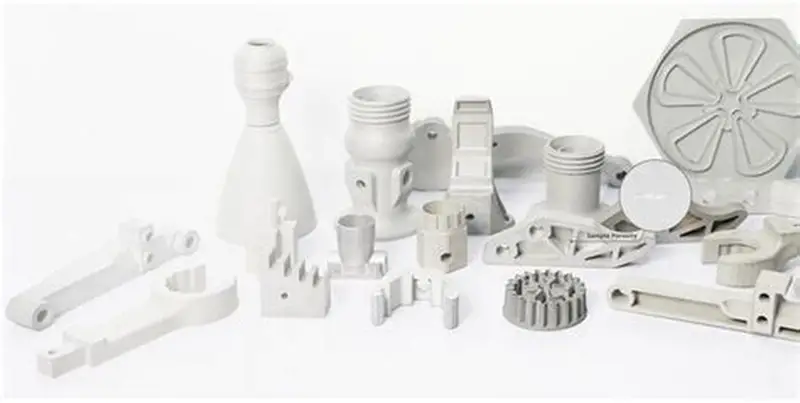
⚠ Caption ảnh ở mức mô tả chung — chưa xem trực tiếp nội dung pixel từng ảnh trong phiên này nên không suy diễn chi tiết cụ thể.
Toàn bộ ảnh (sản phẩm chung + ứng dụng) trùng với bộ ảnh đã dùng ở bài SikaBiresin® PX234 HT — mang tính minh hoạ chung cho dòng PX vacuum casting, không đại diện riêng cho từng mã cụ thể.
Thông Số Theo TDS Chính Hãng
Nguồn dữ liệu: Produktdatenblatt SikaBiresin® PX300 F55 (Biresin® VG280), phiên bản 01 (10/2024), Sika Advanced Resins (thị trường Đức) — file PDF do David lưu trực tiếp trên hoachatpt.com. Đây là bản hiện hành, đầy đủ và đáng tin cậy.
Dữ liệu vật lý riêng từng thành phần (chưa trộn)
| Thông số | PX300 — Polyol (A) | F55 — Isocyanate (B) |
|---|---|---|
| Gốc hoá học | Polyol | Isocyanate gốc MDI |
| Màu sắc | Be (beige) | Vàng trong mờ |
| Độ nhớt @25°C | 1.200 mPa·s | 250 mPa·s |
| Khối lượng riêng | 1,06 g/cm³ | 1,22 g/cm³ |
| Tỷ lệ trộn (khối lượng) | 80 (Polyol A) : 100 (Isocyanate B) | |
Toàn bộ dòng trên: FACT (TDS).
Dữ liệu vận hành & cơ tính hệ sau khi trộn/đóng rắn
| Thông số | Giá trị | Ghi chú |
|---|---|---|
| Độ nhớt hỗn hợp @25°C | 600 mPa·s | FACT |
| Pot life (500g, 20°C) | 4 phút | FACT |
| Thời gian tháo khuôn | 60–90 phút | FACT |
| Thời gian đóng rắn hoàn toàn (RT) | 1–3 ngày | FACT |
| Độ cứng Shore D | 84 | ISO 868 · FACT (~sau 1h/70°C) |
| Mô đun uốn | 2.800 MPa | ISO 178 · FACT |
| Độ bền uốn | 120 MPa | ISO 178 · FACT |
| Độ bền kéo | 75 MPa | ISO 527 · FACT |
| Độ giãn dài khi đứt | 7% | ISO 527 · FACT |
| Độ bền va đập Charpy | 100 kJ/m² | ISO 179 · FACT |
| Độ co ngót tuyến tính (lớp 4–5mm) | 0,35% | Test nội bộ Sika · FACT |
| Nhiệt độ chịu biến dạng (HDT) | 80°C | ISO 75B · FACT |
| Hệ số giãn nở nhiệt (CTE) | 74×10⁻⁶ K⁻¹ | DIN 53752 · FACT |
*Các giá trị cơ tính/nhiệt đo trên mẫu tiêu chuẩn sau khoảng 1 giờ ở 70°C (theo TDS).
Quy Cách Đóng Gói
Đơn vị bán của PT, MOQ đặt hàng, giá và tồn kho theo từng lô: chưa xác nhận — Liên hệ PT để được báo giá theo số lượng cụ thể. Hai thành phần A và B phải mua riêng, không cùng tỷ lệ khối lượng đóng gói (4kg vs 5kg) — cần tính đúng số lượng cần theo tỷ lệ trộn 80:100 khi đặt hàng.
Điều Kiện Bảo Quản & Thông Tin Mua Hàng
- Hạn sử dụng: 12 tháng cho cả 2 thành phần *FACT
- Nhiệt độ bảo quản: 15–25°C cho cả 2 thành phần *FACT
- Bảo quản lạnh lâu có thể gây kết tinh — hâm nóng tối đa 70°C cho tan hết, để nguội về nhiệt độ xử lý trước khi dùng *FACT
- Bao bì đã mở: đóng kín ngay chống ẩm, dùng hết phần còn lại càng sớm càng tốt *FACT
- MOQ đơn hàng PT / thời gian giao hàng: chưa xác nhận — cần PT kiểm tra theo lô hàng
Xử Lý Bằng Máy Đúc Chân Không
01
Chuẩn bị
Nhiệt độ vật liệu/xử lý: 18–25°C. Nhiệt độ khuôn silicone tối thiểu 70°C. Kiểm tra độ đồng nhất và kết tinh trước khi dùng. Lắc đều kỹ thành phần A (Polyol) trước khi xử lý.
02
Cân & hút chân không
Cân Polyol vào cốc trộn trên theo đúng tỷ lệ (tính cả lượng dư đọng trong cốc); cân Isocyanate vào cốc trộn dưới. Hút chân không riêng từng thành phần cho tới khi hết bọt khí.
03
Trộn & đổ khuôn
Sau khi hút chân không, trộn 2 thành phần trong máy 45 giây – 1 phút, lưu ý pot life chỉ 4 phút. Đổ ngay vào khuôn silicone đã làm nóng trước, rồi đưa khuôn vào lò 70°C trong 60–90 phút để đóng rắn.
04
Hậu xử lý (tuỳ chọn)
Sau tháo khuôn, có thể tôi luyện (tempering) để cải thiện tính chất cơ học cuối cùng — dùng giá đỡ phù hợp hình học/trọng lượng chi tiết khi tôi luyện.
Lỗi thường gặp & cách phòng tránh — theo TDS: (1) Không kiểm tra kết tinh sau bảo quản lạnh → đóng rắn không đều. (2) Thao tác chậm vượt quá pot life 4 phút → hỗn hợp đông trong cốc trước khi kịp đổ khuôn — cần chuẩn bị sẵn khuôn nóng và thao tác dứt khoát. (3) Không đóng kín bao bì sau khi dùng → ẩm xâm nhập ảnh hưởng Isocyanate. (4) Bỏ qua giá đỡ khi tôi luyện chi tiết lớn → biến dạng hình học.
PX300 So Với PX234 HT
PX300/F55 và PX234 HT đều là hệ PU đúc chân không nhưng định vị khác hẳn nhau: PX300 ưu tiên độ cứng và chịu va đập cực cao, PX234 HT ưu tiên chịu nhiệt cao. Bảng dưới đối chiếu theo đúng TDS từng mã.
| Tiêu chí | PX300 (F55) — bài này | PX234 HT |
|---|---|---|
| Nguồn dữ liệu | TDS Sika hiện hành (10/2024) | TDS Axson 2013 (chưa xác nhận hiện hành) |
| Độ bền va đập | 100 kJ/m² | 41 kJ/m² |
| Nhiệt độ chịu biến dạng (HDT) | 80°C | 190–195°C |
| Pot life | 4 phút (nhanh) | 5–8 phút |
| Định vị chính | Vỏ hộp/chi tiết chịu va đập, mô phỏng ABS/PVC | Mẫu thử chịu nhiệt cao, mô phỏng PA66/PPS/PEEK |
*Nguồn: TDS SikaBiresin® PX300 F55 (10/2024); TDS PX234HT thương hiệu AXSON (12/2013, xem cảnh báo Data Level ở bài PX234HT).
① Cần vỏ hộp/chi tiết chịu va đập cực cao, mô phỏng ABS/PVC → PX300 + F55 (bài này).
② Cần mẫu thử chịu nhiệt vận hành cao, mô phỏng PA66/PPS/PEEK → PX234 HT.
③ Cần chi tiết trong suốt → PX521/PX522.
④ Chưa rõ nên chọn mã nào → liên hệ PT để đối chiếu TDS từng mã theo đúng yêu cầu cơ tính/nhiệt của chi tiết.
Câu Hỏi Thường Gặp
SikaBiresin® PX300 dùng riêng lẻ được không?
Không. PX300 là thành phần Polyol (A) — phải trộn với SikaBiresin® F55 (Isocyanate, thành phần B) theo tỷ lệ 80:100 theo khối lượng để tạo thành hệ nhựa PU hoàn chỉnh. 2 thành phần bán riêng, cần mua đủ cả 2 theo đúng tỷ lệ.
Tên gọi “Biresin® VG280” có phải cùng sản phẩm với PX300 không?
Đúng. Theo TDS chính hãng, SikaBiresin® PX300 F55 chính là tên gọi hiện hành của sản phẩm trước đây có tên Biresin® VG280 — cùng 1 sản phẩm, chỉ đổi tên thương mại theo thời gian.
Pot life chỉ 4 phút có đủ thời gian thao tác không?
Đây là pot life khá ngắn so với các hệ PU khác — TDS khuyến nghị hút chân không riêng từng thành phần trước, chuẩn bị sẵn khuôn silicone đã làm nóng 70°C, rồi trộn nhanh 45 giây–1 phút và đổ ngay. Người vận hành cần thao tác dứt khoát, quen quy trình.
PX300/F55 có chịu nhiệt tốt không?
Không đặc biệt cao — HDT chỉ 80°C theo TDS, thấp hơn nhiều so với các mã PX chuyên chịu nhiệt như PX234HT (190–195°C) hoặc PX235HT (Tg 200°C). PX300/F55 được thiết kế ưu tiên độ cứng và chịu va đập, không phải chịu nhiệt.
Có thể nhuộm màu cho PX300/F55 không?
Có. Theo TDS, có thể nhuộm màu bằng SikaBiresin® Colour Paste. Hỗn hợp gốc có màu vàng trong mờ (gelblich-transluzent).
Quy cách đóng gói PX300/F55 có những loại nào?
Theo TDS: PX300 (Polyol) đóng gói 4kg; F55 (Isocyanate) đóng gói 5kg. Cần mua đủ cả 2 theo đúng tỷ lệ trộn 80:100. MOQ và giá cụ thể — liên hệ PT để được báo giá.
Sản Phẩm & Nội Dung Liên Quan
① Cùng hệ thống (bắt buộc)
- SikaBiresin® F55 — thành phần Isocyanate (B), bắt buộc dùng kèm PX300 (PT chưa có trang riêng đã xác nhận trong phiên này — liên hệ để biết thêm)
③ Tương đương / thay thế trong dòng PX
- SikaBiresin® PX234 HT — cùng công nghệ đúc chân không, ưu tiên chịu nhiệt thay vì va đập — xem bài trước đó
- SikaBiresin® PX245 — hệ PU đúc chân không cứng, chịu va đập (gần định vị với PX300)
- SikaBiresin® PX521 — hệ PU đúc trong suốt (khác hẳn PX300 — ưu tiên độ trong)
④ Danh mục liên quan
- Nhựa composite cao cấp | Advanced Resins, Tooling & Composites
- Hoá chất công nghiệp | Industry Chemicals
⑤ Hệ sinh thái nội dung giải pháp
- Giải pháp toàn diện nhựa composite tấm đúc và keo kỹ thuật
- Công nghệ keo nhựa tiên tiến PU/Epoxy — Advanced Resins
⑥ Tài liệu kỹ thuật
SDS đã có (tiếng Đức, thành phần Polyol) nhưng PT chưa trích xuất nội dung chi tiết trong phiên viết bài này; cũng chưa thấy SDS riêng cho thành phần F55 (Isocyanate) trong yêu cầu — nên bổ sung trước khi đăng.
Cần Tư Vấn Kỹ Thuật Cho SikaBiresin® PX300?
Đội ngũ kỹ sư Hoá chất Xây dựng PT hỗ trợ chọn đúng hệ PX theo yêu cầu cơ tính/nhiệt của chi tiết cần đúc.
Công ty TNHH Hoá Chất Xây Dựng PT — PT Construction Chemicals Co., Ltd. · MST 0402052135 · pt@hoachatpt.com
Hãy là người đầu tiên nhận xét “SikaBiresin PX300 | Nhựa PU Đúc Chân Không Kỹ Thuật”
Bạn phải đăng nhập để gửi đánh giá.

Đánh giá
Chưa có đánh giá nào.