
SikaBlock LAB 975 NEW | Tấm Epoxy Tooling Board Prepreg
Liên hệ
NHỰA COMPOSITE CAO CẤP // VẬT LIỆU LÀM KHUÔN TOOLING BOARD
SikaBlock® LAB 975 NEW
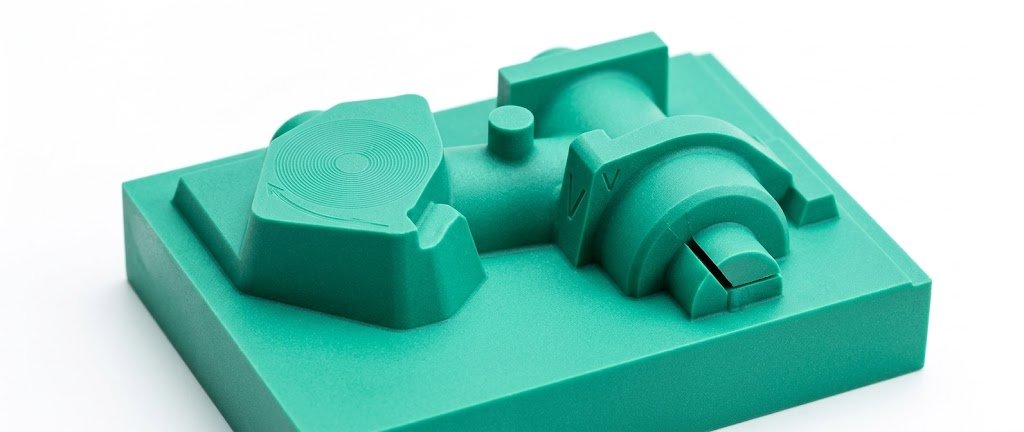
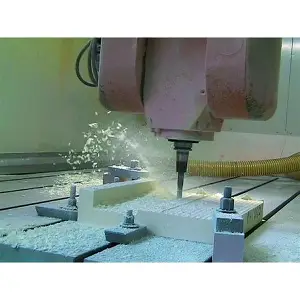
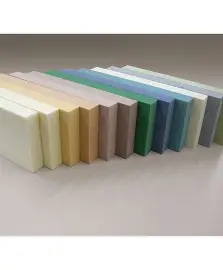
SikaBlock® LAB 975 NEW là tấm epoxy màu xanh lá, mật độ thấp (0,70 kg/l), gia công CNC để làm Master Model chế tạo khuôn composite prepreg (có/không autoclave), khuôn hút chân không và khuôn laminate. Chịu nhiệt tới 130°C, phù hợp đóng rắn prepreg trong autoclave dưới áp suất 4 bar.
MẬT ĐỘ 0,70 kg/l
CTE THẤP 32–42×10⁻⁶
*Theo TDS chính hãng SikaBlock® LAB 975 NEW (06/2021) — Shore D (ISO 868), Tg/HDT (ISO 11359).
Phân phối bởi Hoá chất Xây dựng PT — liên hệ 0961 76 96 46 để được tư vấn kỹ thuật.
Hãy liên hệ ngay để được tư vấn nhanh nhất!
SikaBlock® LAB 975 NEW
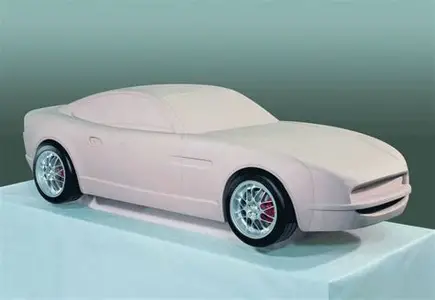
SikaBlock® LAB 975 NEW là tấm epoxy màu xanh lá, mật độ thấp (0,70 kg/l), gia công CNC chuyên dùng làm Master Model để chế tạo khuôn composite prepreg (có hoặc không autoclave), khuôn hút chân không và khuôn laminate cho sản xuất số lượng nhỏ. Đây là tấm epoxy — khác hẳn về gốc hoá học với nhóm SikaBlock® M-series polyurethane (M935/M945/M980/M995/M1050) đã viết trước đó — chịu nhiệt cao hơn hẳn (Tg 130°C so với 80–90°C của nhóm PU).
02 // Ứng dụng
03 // Thông số
04 // Quy cách tấm
05 // Mua hàng & bảo quản
06 // Quy trình dán ghép & CNC
07 // So sánh cả dòng SikaBlock
08 // Hỏi đáp
09 // Hệ sinh thái
10 // Liên hệ
Tấm Epoxy Ổn Định Kích Thước Ở Nhiệt Độ Cao
LAB 975 NEW đạt nhiệt độ hoá thuỷ tinh (Tg) 130°C — cao hơn đáng kể so với cả nhóm SikaBlock® M-series polyurethane cùng danh mục (80–90°C). Hệ số giãn nở nhiệt rất thấp (32–42×10⁻⁶ 1/K trong dải 10–100°C) giúp Master Model giữ đúng kích thước qua nhiều chu kỳ gia nhiệt đóng rắn prepreg trong autoclave — yếu tố sống còn khi làm khuôn composite chính xác.
Độ cứng Shore D75 ở nhiệt độ phòng chỉ giảm nhẹ khi nhiệt độ tăng (D73 ở 80°C, D68 ở 130°C) — cho thấy tấm vẫn giữ được độ ổn định cơ học khi vận hành gần giới hạn nhiệt tối đa. Theo TDS, LAB 975 NEW dùng được tới 130°C cho đóng rắn prepreg trong autoclave dưới áp suất 4 bar.
✓ Tính năng nổi bật
- Ổn định kích thước cao *TDS
- Dễ gia công *TDS
- Bề mặt hoàn thiện rất tốt sau gia công *TDS
- Mật độ trung bình — thấp hơn nhóm PU, dễ thao tác *TDS
- Chịu nhiệt cao (130°C) *TDS
- Tỷ lệ giá/hiệu năng tốt *TDS
⚠ Lưu ý quan trọng / Giới hạn
- 2 bản TDS Sika (09/2020 và 06/2021) cho số liệu độ bền uốn hơi khác nhau (37 MPa và 30 MPa) — bài dùng số liệu bản mới hơn 06/2021 (30 MPa) làm chính, xem chi tiết mục 03
- Phải dùng đúng keo dán ghép chuyên dụng SikaBiresin® B176 — không dùng SikaBiresin® B180 (dành cho nhóm PU M-series)
- Với khuôn trực tiếp (direct mould) tạo chi tiết tới 120°C, bắt buộc phải tôi luyện (temper) tấm đã ghép trước khi gia công tinh — xem quy trình mục 06
- Bảo quản nơi khô ráo
Phù hợp với ai
- Xưởng làm khuôn composite prepreg (hàng không, ô tô, cánh quạt gió, tàu thuyền)
- Đơn vị cần Master Model chịu nhiệt cao, ổn định qua nhiều chu kỳ autoclave
- Xưởng làm khuôn hút chân không/laminate cho sản xuất số lượng nhỏ
Khuôn Composite Prepreg Chịu Nhiệt Cao
✓ Dùng cho
- Master Model để chế tạo khuôn composite prepreg, có hoặc không autoclave *TDS
- Khuôn hút chân không cho chi tiết nhựa số lượng nhỏ *TDS
- Khuôn laminate *TDS (bản 06/2021)
- Đóng rắn prepreg trong autoclave tới 130°C dưới 4 bar áp suất *TDS
✗ Không khuyến cáo / Cần đổi mã khác
- Mẫu đúc/hộp lõi foundry cát cold-box — nên dùng nhóm PU M935/M945/M980/M995 *INFERENCE, gốc epoxy không phù hợp quy trình cold-box amine
- Ứng dụng cần vượt quá 130°C liên tục — vượt giới hạn Tg của LAB 975 NEW *TDS
- Dùng keo dán không đúng chuyên biệt (B180 thay vì B176) — sai lệch tương thích hoá học giữa epoxy và PU *Working Instructions Sika
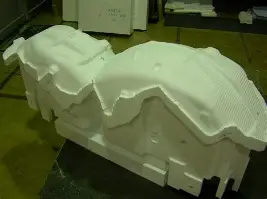
Hình ảnh sản phẩm & ứng dụng

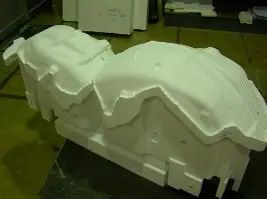
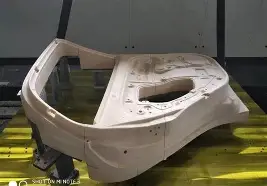
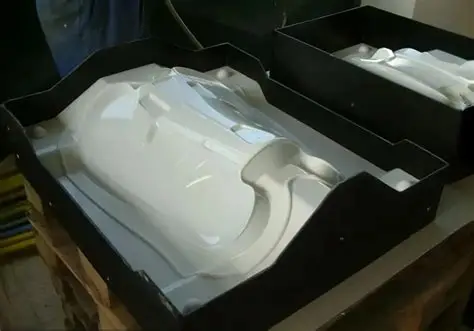
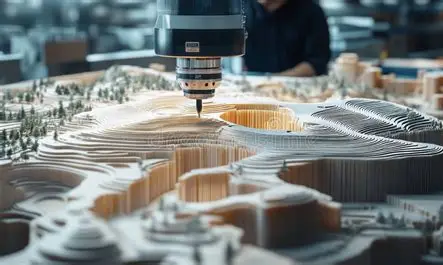
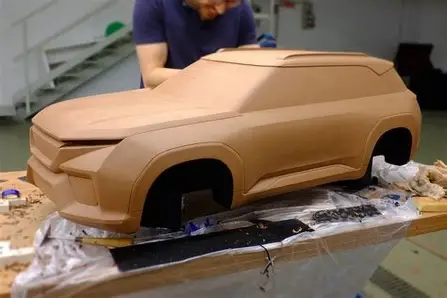
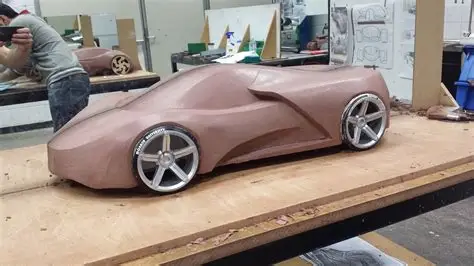
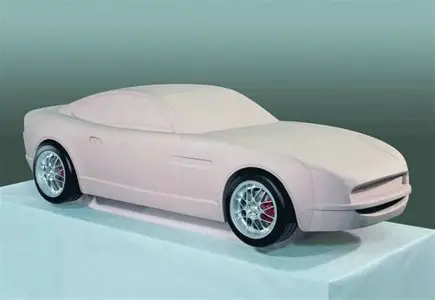
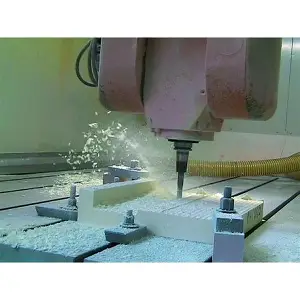
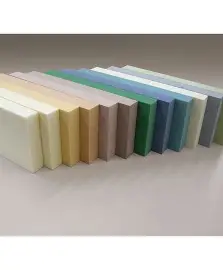
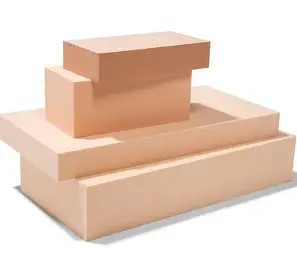
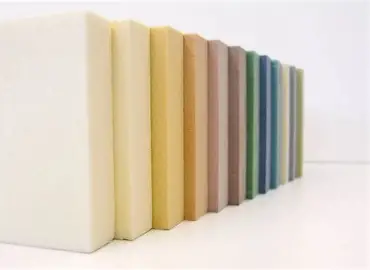
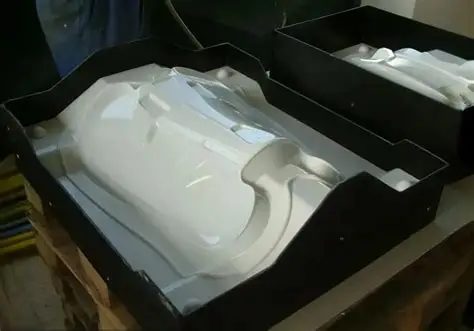
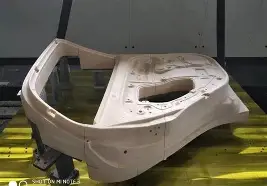
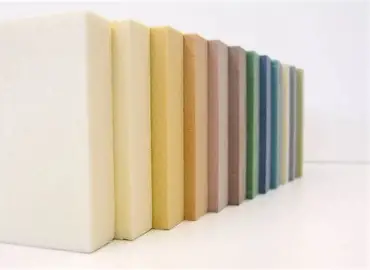
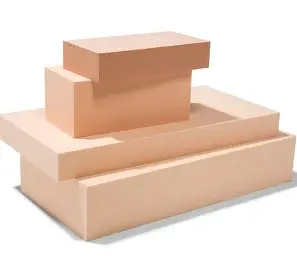
⚠ Caption ảnh ở mức mô tả chung — chưa xem trực tiếp nội dung pixel từng ảnh trong phiên này nên không suy diễn chi tiết cụ thể. Bộ 12 ảnh ứng dụng mang tính minh hoạ chung cho cả dòng SikaBlock® tooling board (trùng với các bài M935/M945/M1050 trước đó), không đại diện riêng cho mã LAB 975 NEW.
Thông Số Theo TDS Chính Hãng
Nguồn dữ liệu: PT có 2 bản TDS SikaBlock® LAB 975 NEW: bản tiếng Anh 09/2020 (v1, chi tiết Shore hardness theo nhiệt độ + thông số phay) và bản tiếng Đức/song ngữ 06/2021 (số liệu cơ tính tổng quát + bảng phay 7 bước chi tiết hơn). Hai bản có 1 điểm số liệu lệch nhau nhẹ (độ bền uốn) — bài dùng bản 06/2021 (mới hơn) làm chính, giữ nguyên bảng Shore hardness theo nhiệt độ từ bản 2020 vì bản 2021 không có mục này.
| Thông số | Giá trị | Tiêu chuẩn/Ghi chú |
|---|---|---|
| Gốc hoá học | Epoxy | FACT |
| Màu sắc | Xanh lá | FACT |
| Khối lượng riêng | 0,70 kg/l | ISO 2781 · FACT |
| Độ cứng Shore D @23°C | 75 | ISO 868 · FACT |
| Mô đun uốn (E-Modulus) | 2.300 MPa | ISO 178 · FACT |
| Độ bền uốn | 30 MPa | ISO 178 · FACT (bản 06/2021; bản 09/2020 ghi 37 MPa) |
| Độ bền nén | 50 MPa | ISO 604 · FACT |
| Nhiệt độ hoá thuỷ tinh (Tg) / HDT | 130°C | ISO 11359 · FACT |
| Hệ số giãn nở nhiệt (CTE, 10–100°C) | 32–42×10⁻⁶ 1/K | DIN 53752/ISO 11359 · FACT |
Độ cứng Shore D theo nhiệt độ (bản TDS 09/2020)
| Nhiệt độ | 23°C | 80°C | 100°C | 120°C | 130°C |
|---|---|---|---|---|---|
| Shore D | 75 | 73 | 72 | 71 | 68 |
*Đây là 5 mốc đo trực tiếp từ TDS gốc — PT không nội suy thêm điểm trung gian ngoài 5 mốc này.
Kích Thước Tấm Có Sẵn
Kích thước lớn hơn có thể sản xuất theo yêu cầu bằng công nghệ đúc khối Mass Casting MC 975 NEW — liên hệ Sika/PT để biết thêm. MOQ đặt hàng, giá và tồn kho: chưa xác nhận — Liên hệ PT để được báo giá theo số lượng cụ thể.
Điều Kiện Bảo Quản
- Bảo quản nơi khô ráo, có che chắn *FACT
- Keo dán ghép chuyên dụng SikaBiresin® B176: hộp Resin 6×0,6kg + Hardener 6×0,09kg, tỷ lệ trộn 100:15 theo khối lượng — 1 bộ (0,69kg) phủ khoảng 1,3m² *FACT (Working Instructions)
- MOQ đơn hàng PT / thời gian giao hàng: chưa xác nhận — cần PT kiểm tra theo lô hàng
Theo Working Instructions Chính Hãng Sika
01
Chuẩn bị & dán ghép
Chà nhám bề mặt tấm bằng giấy nhám 80 grit, hút sạch bụi. Vệ sinh bằng Sika® Cleaner G&M hoặc cồn Isopropyl, để bay hơi 15 phút. Trộn keo SikaBiresin® B176 (100 resin : 15 hardener theo khối lượng), trét bằng bay răng cưa kim loại 3mm lên mỗi mặt cần dán. Ghép các tấm, cố định bằng kẹp/máy ép/túi chân không, gỡ bỏ sau 16 giờ ở nhiệt độ phòng (20–25°C).
02
Chọn hướng ứng dụng (A hoặc B)
(A) Master Model cho tooling prepreg nhiệt độ thấp: gia công CNC ngay sau khi ghép. (B) Khuôn trực tiếp tạo chi tiết tới 120°C: phải tôi luyện (temper) tấm đã ghép ở trạng thái tự do trước khi gia công tinh — xem bước 03.
03
Tôi luyện (chỉ hướng B)
Gia nhiệt lên 120°C (tốc độ 11°C/giờ), giữ 1 giờ, hạ về 20–25°C (tốc độ 7°C/giờ). Với khối ghép dày 200mm, cần để nguội thêm 12 giờ.
04
Gia công CNC & hoàn thiện
Phay CNC theo thông số ở bảng dưới. Mài tay hoàn thiện bằng giấy nhám 800 grit trở lên để xoá vết phay. Hút sạch bụi, phủ chất tách khuôn (sealer) như Chemlease® MPP 712 (ChemTrend) hoặc HP2002 (Marbocote) theo hướng dẫn nhà sản xuất chất tách khuôn.
Thông số phay CNC 7 bước (theo Working Instructions Sika)
| Bước | Chiến lược | Dao phay | Ø[mm] | Vc[m/ph] | V/ph | Vf[mm/ph] | Sâu cắt[mm] |
|---|---|---|---|---|---|---|---|
| 1 | Phá thô | Torus | 42 | 540 | 4.100 | 7.380 | 3 |
| 2 | Phần dư Z-const. | Torus chép hình | 20 | 500 | 7.957 | 7.957 | 2 |
| 3 | Phần dư Z-const. | Bi cầu chép hình | 12 | 600 | 16.000 | 6.366 | 1 |
| 4 | Phần dư Z-const. | Bi cầu chép hình | 6 | 300 | 16.000 | 5.760 | 0,3 |
| 5 | Tinh mặt phẳng | Torus chép hình | 8 | 400 | 16.000 | 4.160 | 0,3 |
| 6 | Tinh Z-const. | Bi cầu chép hình | 8 | 400 | 16.000 | 4.160 | 0,15 |
| 7 | Tinh phần dư hình dạng | Bi cầu carbide nguyên khối | 4 | 200 | 16.000 | 4.160 | 0,1 |
*Nguồn: Working Instructions SikaBlock® M976 EP/LAB 975 NEW (Sika Advanced Resins). Bảng dành cho tham khảo kỹ thuật chuyên sâu — mỗi máy CNC/dao cắt thực tế có thể cần điều chỉnh theo khuyến nghị nhà sản xuất dao cắt.
Lỗi thường gặp & cách phòng tránh — theo Working Instructions: (1) Gia công tinh khuôn trực tiếp (hướng B) mà bỏ qua bước tôi luyện → sai lệch kích thước khi chi tiết vận hành ở nhiệt độ cao sau này. (2) Dùng nhầm keo B180 (dành cho PU) thay vì B176 (epoxy) → bám dính kém, sai tính chất mối nối. (3) Bỏ qua bước tách khuôn/sealer trước khi dùng làm khuôn prepreg → dính khuôn, hỏng bề mặt chi tiết. (4) Không tuân thủ tốc độ gia nhiệt/hạ nhiệt khi tôi luyện → ứng suất nội tại, nứt/vênh tấm.
Bảng So Sánh & Hướng Dẫn Chọn Mã
Nhóm 1 — Tấm foundry PU cho mẫu đúc/hộp lõi:
| Mã | Gốc | Mật độ | Shore D | HDT |
|---|---|---|---|---|
| M935 (bài riêng) | PU | 1,2 | D82 | 89°C |
| M945 (bài riêng) | PU | 1,35 | D83 | 80°C |
| M980 | PU | 1,35 | D86 | 85°C |
| M995 | PU | 1,2 | D86 | 85°C |
Nhóm 2 — Tấm ổn định kích thước cao, khuôn hút chân không/composite (LAB 975 NEW thuộc nhóm này):
| Mã | Gốc | Mật độ | Shore D | HDT/Tg | Ghi chú |
|---|---|---|---|---|---|
| LAB 975 NEW — bài này | Epoxy | 0,70 | D75 (D68@130°C) | 130°C | Tg cao nhất dòng, chuyên khuôn prepreg |
| M976 EP (chưa xác nhận link) | Epoxy | 0,73 | D74 | 120°C | Epoxy cao cấp, độ xốp bề mặt rất thấp — cùng adhesive B176 |
| M1000 | PU | 1,0 | D75 | 85°C | PU, bền nén/ổn định cạnh biên tốt |
| M1050 (bài riêng) | PU | 1,0 | D76 | 90°C | PU, nhẹ, cho vacuum-forming/dưỡng kiểm |
| LAB 1000 | PU | 1,67 | D88 | 95°C | PU, mật độ cao nhất dòng — heavy-duty |
*Nguồn: TDS chính hãng SikaBlock® LAB 975 NEW (06/2021, cross-check 09/2020); TDS M935/M945/M1050 (10/2025, đã viết); bảng hệ thống “Tooling and Composites” (Sika Services AG, cập nhật 10/2025) cho các mã còn lại — chưa có TDS riêng M976 EP/M1000/LAB1000 trong phiên này. SikaBlock® PROLAB 65 N thuộc nhóm “Model Boards” (không phải Tooling Board) — không đưa vào bảng.
① Khuôn composite prepreg, cần chịu nhiệt cao nhất trong autoclave (tới 130°C) → LAB 975 NEW (bài này).
② Cần độ xốp bề mặt cực thấp, chịu nhiệt hơi thấp hơn (120°C) → M976 EP (chưa xác nhận link — cùng adhesive B176 với LAB 975 NEW).
③ Khuôn hút chân không, dưỡng kiểm PU, không cần chịu nhiệt >100°C → M1050 hoặc M1000 (nhẹ hơn, giá thường thấp hơn nhóm epoxy).
④ Mẫu đúc/hộp lõi foundry → M935/M945/M980/M995 (nhóm PU riêng, không dùng epoxy).
⑤ Chưa chắc gốc epoxy hay PU phù hợp hơn với dự án → liên hệ PT để đối chiếu yêu cầu nhiệt độ vận hành, quy trình composite và ngân sách trước khi chọn.
Câu Hỏi Thường Gặp
LAB 975 NEW khác gì so với nhóm SikaBlock® M-series (M935/M945…)?
Khác biệt lớn nhất là gốc hoá học: LAB 975 NEW là epoxy, còn nhóm M935/M945/M980/M995/M1050 là polyurethane. Epoxy cho Tg cao hơn hẳn (130°C so với 80–90°C) và ổn định kích thước tốt hơn ở nhiệt độ cao, nhưng cần đúng keo dán chuyên dụng (B176, không dùng chung B180 của nhóm PU).
Tại sao 2 bản TDS lại có số liệu độ bền uốn khác nhau?
PT có 2 bản TDS Sika phát hành các thời điểm khác nhau (09/2020 và 06/2021) cho cùng sản phẩm LAB 975 NEW — bản 2020 ghi 37 MPa, bản 2021 ghi 30 MPa. Đây là chênh lệch giữa 2 lần công bố chính thức của Sika (có thể do cập nhật phương pháp đo hoặc công thức), không phải lỗi biên soạn. Bài dùng số liệu bản mới hơn (30 MPa) làm chính, nêu rõ cả 2 để David đối chiếu.
Khi nào cần tôi luyện (temper) tấm LAB 975 NEW?
Chỉ bắt buộc khi làm khuôn trực tiếp (direct mould) để đóng rắn chi tiết prepreg tới 120°C — quy trình gia nhiệt 120°C (11°/giờ), giữ 1 giờ, hạ về 20–25°C (7°/giờ). Nếu chỉ làm Master Model cho tooling prepreg nhiệt độ thấp, có thể gia công CNC ngay sau khi ghép mà không cần tôi luyện.
Có thể dùng LAB 975 NEW làm mẫu đúc foundry (cold-box) không?
TDS không đề cập ứng dụng này — LAB 975 NEW định vị chuyên cho khuôn composite prepreg/hút chân không/laminate. Cho mẫu đúc foundry, PT khuyến nghị dùng nhóm PU chuyên biệt như M935/M945/M980/M995.
Dùng keo gì để dán ghép các tấm LAB 975 NEW?
SikaBiresin® B176 — keo epoxy chuyên biệt cho dòng LAB 975 NEW/M976 EP, tỷ lệ trộn 100 (resin) : 15 (hardener) theo khối lượng. Không dùng SikaBiresin® B180 (dành riêng cho nhóm PU M-series).
Kích thước tấm LAB 975 NEW có những loại nào?
Theo TDS: 1500×500mm với 5 độ dày 50/75/100/150/200mm — nhiều lựa chọn độ dày hơn nhóm PU M-series. Kích thước lớn hơn có thể đặt theo công nghệ Mass Casting MC 975 NEW. MOQ và giá — liên hệ PT.
Sản Phẩm & Nội Dung Liên Quan
② Phụ kiện đi kèm
- SikaBiresin® B176 — keo epoxy chuyên dụng dán ghép LAB 975 NEW/M976 EP (liên hệ để biết thêm)
- Sika® Cleaner G&M — dung dịch vệ sinh bề mặt trước khi dán (liên hệ để biết thêm)
- Chất tách khuôn Chemlease® MPP 712 (ChemTrend) hoặc HP2002 (Marbocote) (liên hệ để biết thêm)
③ Tương đương / thay thế trong dòng SikaBlock
- SikaBlock® M976 EP — cùng gốc epoxy, dùng chung keo B176, độ xốp bề mặt thấp hơn (liên hệ để biết thêm)
- SikaBlock® M1000 — gốc PU, chịu nhiệt thấp hơn nhưng thường kinh tế hơn
- SikaBlock® M935 / M945 — nhóm foundry PU, khác định vị hoàn toàn — xem bài riêng
④ Danh mục liên quan
- Vật liệu làm khuôn Tooling Board
- Nhựa composite cao cấp | Advanced Resins
- Hoá chất công nghiệp | Industry Chemicals
⑤ Hệ sinh thái nội dung giải pháp
- Giải pháp toàn diện nhựa composite tấm đúc và keo kỹ thuật
- Công nghệ keo nhựa tiên tiến PU/Epoxy — Advanced Resins
⑥ Tài liệu kỹ thuật
- TDS SikaBlock® LAB 975 NEW (PDF, 06/2021)
- TDS SikaBlock® LAB 975 NEW — bản 09/2020 (PDF, đối chiếu)
- Working Instructions — SikaBlock® M976 EP/LAB 975 NEW (PDF)
- SDS SikaBlock® LAB 975 NEW (PDF) — chưa trích xuất chi tiết trong phiên này
- General Guideline — Milling parameters for SikaBlock® (PDF)
- Brochure Tooling and Composites — Sika Advanced Resins (PDF)
Lưu ý: SikaBlock® PROLAB 65 N (David liệt kê trong “sản phẩm tương tự”) thuộc nhóm Model Boards — khác nhóm Tooling Boards composite/prepreg đang viết trong đợt này.
Cần Tư Vấn Khuôn Composite Prepreg?
Đội ngũ kỹ sư Hoá chất Xây dựng PT hỗ trợ chọn đúng tấm tooling board và quy trình gia công phù hợp dự án composite chịu nhiệt cao.
Công ty TNHH Hoá Chất Xây Dựng PT — PT Construction Chemicals Co., Ltd. · MST 0402052135 · pt@hoachatpt.com
Hãy là người đầu tiên nhận xét “SikaBlock LAB 975 NEW | Tấm Epoxy Tooling Board Prepreg”
Bạn phải đăng nhập để gửi đánh giá.

Đánh giá
Chưa có đánh giá nào.