


SikaPower 493 G | Keo hem-flange crash OEM
Liên hệ
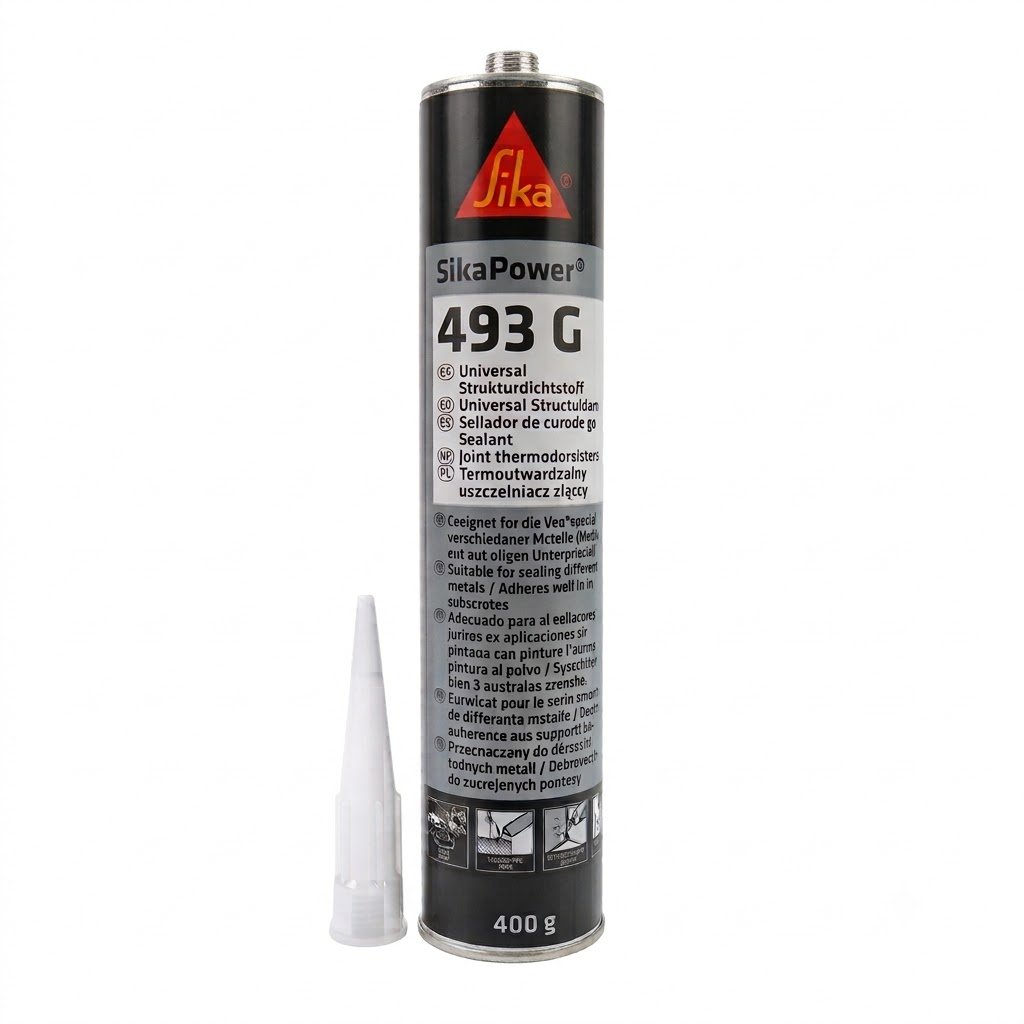
SikaPower®-493 G | Crash resistant hem flange body shop adhesive
SikaPower®-493 G là keo epoxy hybrid 1 thành phần, heat-curing, impact-modified dùng cho liên kết tấm kim loại trong Body Shop OEM. PDS định vị sản phẩm là Crash resistant hem flange body shop adhesive, có glass beads để kiểm soát bondline, dùng được trên nền có dầu tiêu chuẩn và phối hợp spot welding/riveting/clinch theo thiết kế đã validate.
Nguồn chính: PDS 05.02 (06-2024), de_CHAUTO. Các giá trị khác thị trường được giữ nhãn OTHER MARKET; riêng 492 G có PDS en_VN.
Phân phối bởi Hoá chất Xây dựng PT — 0961 76 96 46.
Hãy liên hệ ngay để được tư vấn nhanh nhất!
SikaPower®-493 G
Keo epoxy hybrid hem-flange chịu va đập cho Body Shop ô tô OEM
SikaPower®-493 G là keo epoxy hybrid một thành phần, heat-curing và impact-modified dùng cho sheet-metal assembly trong Body Shop OEM. PDS định vị sản phẩm là Crash resistant hem flange body shop adhesive. Đây là mã thuộc nhóm hem-flange của portfolio SikaPower®, không phải entity tương đương trực tiếp với mã SikaPower®-493 không hậu tố G.
PDS 05.02 (06-2024) · market de_CHAUTO. Số liệu dưới đây giữ nguyên phạm vi nguồn và điều kiện thử.
ĐỊNH VỊ KỸ THUẬT
SikaPower®-493 G
Sika → SikaPower® → Body Shop Adhesives → Hem-flange adhesives → SikaPower®-493 G. Brochure Body Shop 2026 đặt 468 G, 492 G, 493 G, 494 G và 550 G trong nhóm hem-flange. Hậu tố G do đó là một phần quan trọng của entity. Khi viết SEO, báo giá hay tư vấn kỹ thuật, PT không coi SikaPower®-493 G là phiên bản “cùng thứ” với SikaPower®-493.
PDS riêng xác nhận SikaPower®-493 G là Crash resistant hem flange body shop adhesive. Thành phần cơ sở Epoxy hybrid, dạng 1C giúp loại bỏ thao tác trộn A/B trên line, trong khi heat curing cho phép adhesive giữ trạng thái uncured trong các công đoạn body-shop trước paint oven. Sản phẩm được impact-modified để không chỉ tạo cường độ cắt mà còn đóng góp vào khả năng chịu tải động của joint.
Glass beads là đặc điểm quan trọng của family G. Khi mép tấm được gập và ép, adhesive có xu hướng bị squeeze-out. Nếu khoảng cách xuống quá thấp, bondline có thể mất tính liên tục hoặc không còn chiều dày tối ưu. Fine glass beads đóng vai trò spacer ở cấp vi mô, hỗ trợ duy trì khoảng cách và phân bố adhesive ổn định hơn. PDS cũng nêu chúng giúp hạn chế excessive squeezing out.
✓ TÍNH NĂNG NỔI BẬT
- ▸ 1C epoxy hybrid, heat-curing, impact-modified.
- ▸ Định vị chuyên biệt hem-flange trong Body Shop OEM.
- ▸ Bám dính nền có dầu tiêu chuẩn trong phạm vi PDS.
- ▸ High wash-out resistance và spot-weldable.
- ▸ Dùng với nhiều loại kim loại và một số nhựa theo PDS.
- ▸ Fine glass beads hỗ trợ kiểm soát layer thickness.
- ▸ Dùng cùng riveting, clinching, spot welding và fastening cơ khí.
Brochure cho biết SikaPower® family đã phát triển qua nhiều thế hệ và hiện ở thế hệ đổi mới thứ năm ở cấp portfolio. Tuy nhiên không có bằng chứng trong nguồn đang dùng rằng SikaPower®-493 G là “generation 5 SKU”, thay thế trực tiếp một mã cụ thể hay có tên thương mại cũ khác. Vì vậy bài không dựng successor/predecessor từ số hiệu.
493 G có profile chịu va đập mạnh nhất trong bộ ba G đang so sánh: dynamic resistance to cleavage 38 N/mm, elongation 10% và E-modulus 1.450 MPa. Sự kết hợp này cho thấy định vị thiên về hấp thụ năng lượng và độ dai của bondline hơn 492 G và 494 G. Vì vậy 493 G đáng được shortlist khi hem-flange joint nằm trong vùng cần crash contribution cao, nhưng vẫn phải giữ nguyên nguyên tắc OEM qualification theo geometry, metal stack-up, oil và paint-oven profile.
Phân tích PT chỉ tổng hợp từ dữ liệu đã nêu trong bài; không phải xác nhận thay thế 1:1. Liên hệ kỹ sư PT để review joint cụ thể.
PDS market: de_CHAUTO, version 05.02 (06-2024). 492 G có PDS en_VN nên có thể coi là nguồn local-market. 493 G/494 G trong bài dùng PDS de_CHAUTO và được gắn OTHER MARKET.
Không dùng brochure Product Range của các mã 492/493/494 không G để suy ra dữ liệu cho mã G.
OEM/Tier Body Shop engineer, hem-flange process engineer, joining specialist, crash/NVH R&D, paint-shop/oven engineer, equipment engineer và procurement kỹ thuật.
Các PDS của 492 G, 493 G và 494 G đều mô tả sản phẩm là keo một thành phần nền epoxy hybrid, heat-curing, impact-modified, dùng cho sheet-metal assembly trong body shop. Điểm giống nhau này giúp đơn giản hoá logic vận hành ở cấp family, nhưng không có nghĩa ba mã có thể thay nhau 1:1. Mỗi mã có rheology, impact response, modulus, elongation và application window khác nhau. Việc chọn đúng sản phẩm phải đi từ yêu cầu của joint: hình học hem, metal stack-up, độ dày tấm, loại coating, lượng dầu, lực gập mép, yêu cầu wash-out, paint-oven profile, tốc độ line, crash target và tiêu chí corrosion/aging.
Trong môi trường OEM, oily substrate là trạng thái bình thường chứ không phải ngoại lệ. Tấm kim loại có thể mang dầu chống ăn mòn hoặc dầu dập sâu từ công đoạn forming. PDS cho phép bonding trên nền có dầu tiêu chuẩn nhờ cơ chế hấp thụ dầu trong quá trình heat cure, nhưng điều này không nên được hiểu là “bất kỳ lượng dầu nào cũng được”. Loại dầu, độ nhớt dầu, additive package, lượng dầu thực tế và thời gian lưu trước cure đều có thể ảnh hưởng đến wetting và adhesion. Vì vậy claim của PDS phải được giữ đúng giới hạn; qualification cần dùng chính substrate, coating và dầu của chương trình xe.
Hybrid joining là một phần quan trọng khác. SikaPower® G được thiết kế để phối hợp với spot welding, riveting, clinching và các kỹ thuật cơ khí khác; trong một số trường hợp adhesive có thể thay thế một phần fastening truyền thống. Cách diễn đạt “partial replacement” phải được hiểu theo thiết kế đã được tính toán và validate, không phải khuyến nghị bỏ hàn điểm một cách mặc định. Khi adhesive và spot weld cùng làm việc, joint có thể phân bố tải trên diện tích rộng hơn, tăng stiffness, giảm peak stress và hỗ trợ corrosion protection, nhưng khoảng cách weld, weld schedule, adhesive displacement quanh nugget và sequence lắp ráp vẫn phải do OEM/Tier kiểm soát.
Một rủi ro vận hành cần chú ý là moisture uptake trước cure. Các PDS đều yêu cầu rút ngắn thời gian từ lúc dispense đến khi heat cure vì độ ẩm hấp thụ có thể hình thành blister trong giai đoạn gia nhiệt. Sika nêu một biện pháp phòng ngừa là pre-curing cụm chi tiết hoặc thân xe 15 phút ở 160 °C substrate temperature. Điều này không có nghĩa mọi dây chuyền bắt buộc phải pre-cure như vậy; nó là phương án kỹ thuật được PDS nêu để kiểm soát moisture. OEM cần đặt giới hạn open-time, buffer time, line stoppage và standby condition phù hợp với layout thực tế.
Cure mechanism của family dựa trên nhiệt. PDS nêu cure-rate phụ thuộc nhiệt độ và thời gian tiếp xúc, convection oven là nguồn nhiệt phổ biến. Đồng thời tài liệu đặt giới hạn nhiệt tối đa: không để sản phẩm vượt 210 °C quá 10 phút. Khi thiết lập oven window, cần nhìn “substrate temperature”, không chỉ air-setpoint của lò. Một body panel dày, joint gần reinforcement hoặc vùng che chắn có thể đạt nhiệt chậm hơn không khí. Do đó validation phải dùng thermocouple/temperature mapping tại vị trí đại diện để chứng minh joint thực sự đạt profile cần thiết.
Rheology quyết định rất nhiều đến pumpability, bead stability và khả năng không chảy xệ trước khi hem. Viscosity tại 45 °C và levelling behavior G’ trong PDS là hai chỉ dấu hữu ích, nhưng không nên dùng một giá trị đơn lẻ để dự đoán toàn bộ hành vi trên line. Pump pressure, hose diameter, hose length, nozzle geometry, ambient temperature, drum history và shear history đều có thể thay đổi delivery. Đó là lý do PDS hướng người dùng đến Sika System Engineering khi lựa chọn pump system. Với line công nghiệp, qualification đúng phải bao gồm cả material + equipment + control strategy, không chỉ material code.
Về mechanical data, lap shear phản ánh khả năng chịu tải cắt tĩnh trong điều kiện thử quy định; dynamic resistance to cleavage/impact peel phản ánh tốt hơn khả năng ứng xử khi joint bị tải động và bóc tách; T-peel cho thêm góc nhìn về khả năng chống bóc; elongation và E-modulus cho biết tương đối về độ mềm/cứng và khả năng biến dạng của vật liệu đóng rắn. Không có một chỉ tiêu nào đại diện toàn bộ performance. Một sản phẩm modulus cao hơn chưa chắc phù hợp hơn cho vùng cần energy absorption, và impact peel cao hơn cũng không tự động tạo ra joint tốt hơn nếu process window, corrosion hoặc geometry không phù hợp.
Trong bài này, mọi số liệu định lượng đều được giữ cùng điều kiện thử mà PDS nêu: steel HDG H420 1,2 mm; bondline 0,2 mm cho lap shear và 0,3 mm cho dynamic/T-peel; các giá trị nhiệt được hiểu là substrate temperature. Đây là chi tiết quan trọng để tránh biến dữ liệu phòng thí nghiệm thành “giá trị tuyệt đối” áp dụng cho mọi loại nhôm, UHSS, coated steel hoặc stack-up. Với material stack khác, kết quả có thể thay đổi đáng kể.
Ở góc độ procurement, shelf life phải được đánh giá theo manufacturing date và storage history thực tế, không chỉ đọc con số tháng trên PDS. Sản phẩm 1C heat-curing thường cần kiểm soát nhiệt độ kho để tránh biến đổi rheology hoặc phản ứng sớm. Khi đặt hàng cho dự án OEM, cần yêu cầu batch/lot traceability, CoA/CoC nếu có, SDS đúng thị trường, PDS đúng revision, packaging phù hợp pump system và remaining shelf life đủ cho kế hoạch sản xuất. MOQ, tồn kho và lead time phải được PT xác nhận theo lô chứ không nên cố định trên bài web.
Một điểm cũng cần tách bạch là các sản phẩm surface treatment như Cleaner PCA, Aktivator PRO, Primer-204 N và Primer-207. Chúng có thể nằm trong hệ sinh thái adhesive của Sika, nhưng các PDS SikaPower® G đang tham chiếu không chỉ định chúng là bước mandatory cho hem-flange bonding. Vì vậy bài chỉ liên kết chúng như sản phẩm liên quan để người đọc nghiên cứu, không gắn nhãn “dùng kèm bắt buộc”. Pretreatment thực tế phải đi theo substrate/OEM process, e-coat compatibility và validation plan.
Cuối cùng, các mã G không nên bị nhầm với các mã cùng số nhưng không có G. 492 G, 493 G và 494 G nằm trong hem-flange portfolio; 492, 493 và 494 không G có positioning khác trong body shop. Dữ liệu viscosity, packaging hoặc process của một mã không được chuyển sang mã kia chỉ vì tên gần giống. Quy tắc entity này đặc biệt quan trọng cho SEO lẫn tư vấn kỹ thuật, bởi một trang sản phẩm sai entity có thể khiến procurement đặt nhầm code hoặc engineering dùng nhầm process sheet.
HEM-FLANGE BONDING
DÙNG CHO & KHÔNG KHUYẾN CÁO
✓ DÙNG CHO / ĐƯA VÀO SHORTLIST
- ▸ Hem-flange bonding ở doors, hood, tailgate/hang-on parts khi phù hợp spec.
- ▸ Structural bonding của metal và specific plastics trong phạm vi PDS.
- ▸ Oily substrates trong giới hạn đã nêu.
- ▸ Hybrid joining với spot weld, rivet, clinch.
- ▸ Body Shop OEM có heat-curing/paint-oven process.
✗ KHÔNG KHUYẾN CÁO / CẦN XÁC MINH
- ✗ Không mặc định dùng như aftermarket panel adhesive.
- ✗ Không cross-reference sang mã không G.
- ✗ Không coi mọi dầu/metal/coating đều tương thích.
- ✗ Không bỏ mechanical joining nếu chưa được OEM validate.
- ✗ Không lấy air-oven setpoint thay cho substrate temperature.
Nhóm ảnh ứng dụng có 18 ảnh; bài dùng 12 ảnh đại diện theo Gallery Protocol và caption generic vì không có căn cứ pixel đủ chắc để gắn từng ảnh với từng joint cụ thể.
PDS DATA
SikaPower®-493 G
Evidence discipline: 492 G = local-market en_VN; 493 G/494 G = OTHER MARKET de_CHAUTO. Tất cả mechanical data giữ đúng substrate/bondline/test condition của PDS.
| Thông số | Giá trị | Evidence / điều kiện |
|---|---|---|
| Positioning | Crash resistant hem flange body shop adhesive | MANUFACTURER CLAIM — OTHER MARKET PDS |
| Chemical base | Epoxy hybrid | MANUFACTURER CLAIM — OTHER MARKET PDS |
| Color | Xanh dương | MANUFACTURER CLAIM — OTHER MARKET PDS |
| Solid content | 99 % | MANUFACTURER CLAIM — OTHER MARKET PDS |
| Density uncured | 1,3 kg/L | MANUFACTURER CLAIM — OTHER MARKET PDS |
| Application temperature | 50–60 °C | MANUFACTURER CLAIM — OTHER MARKET PDS |
| Viscosity η* @45 °C | 210 Pa·s | MANUFACTURER CLAIM — OTHER MARKET PDS · DIN 54458 |
| Levelling behavior G’ @45 °C | 25.000 Pa | MANUFACTURER CLAIM — OTHER MARKET PDS · DIN 54458 |
| Standard curing | 30 phút / 180 °C | MANUFACTURER CLAIM — OTHER MARKET PDS · substrate temperature |
| Minimum curing | 15 phút / 160 °C | MANUFACTURER CLAIM — OTHER MARKET PDS · substrate temperature |
| Lap shear strength | 28 MPa | MANUFACTURER CLAIM — OTHER MARKET PDS · ISO 4587; HDG H420 1,2 mm; bondline 0,2 mm |
| Dynamic resistance to cleavage | 38 N/mm | MANUFACTURER CLAIM — OTHER MARKET PDS · 2 m/s; bondline 0,3 mm |
| T-peel | 16 N/mm | MANUFACTURER CLAIM — OTHER MARKET PDS · ISO 11339; bondline 0,3 mm |
| Tensile strength | 29 MPa | MANUFACTURER CLAIM — OTHER MARKET PDS · ISO 527-2 |
| Elongation at break | 10 % | MANUFACTURER CLAIM — OTHER MARKET PDS · ISO 527-2 |
| Young’s modulus | 1.450 MPa | MANUFACTURER CLAIM — OTHER MARKET PDS · ISO 527 |
| Glass transition temperature | 105 °C | MANUFACTURER CLAIM — OTHER MARKET PDS · ISO 6721 |
| Shelf life | 10 tháng | MANUFACTURER CLAIM — OTHER MARKET PDS · stored below 25 °C |
| Typical bead diameter | 1–3 mm | MANUFACTURER CLAIM — OTHER MARKET PDS · method of application |
| Oily substrate reference | xấp xỉ 2 g/m² dầu chống ăn mòn/dầu dập sâu tiêu chuẩn | MANUFACTURER CLAIM — OTHER MARKET PDS · must validate actual oil/substrate |
| Packaging | cartridge 300 ml; pail 27 kg; pail 60 kg; drum 256 kg | MANUFACTURER CLAIM — OTHER MARKET PDS |
Điểm process riêng của SikaPower®-493 G: application temperature 50–60 °C; viscosity tại 45 °C là 210 Pa·s; levelling behavior G’ 25.000 Pa. Về hệ cấp liệu, toàn bộ phần của hệ cấp liệu tiếp xúc sản phẩm cần gia nhiệt; PDS nêu profile điển hình tăng dần từ khoảng 35 °C tại follower plate lên 55 °C tại nozzle. Đây là khác biệt có ý nghĩa khi so giữa 492 G/493 G và 494 G, bởi 494 G có viscosity thấp hơn đáng kể và yêu cầu gia nhiệt hệ cấp liệu nhẹ hơn.
PDS nêu bead điển hình 1–3 mm. Con số này nên được coi là starting point, không phải bead target cho mọi hem geometry. Thực tế bead cross-section phải đủ để lấp vùng flange sau forming nhưng không tạo excessive squeeze-out. Glass beads giúp duy trì minimum bondline khi flange bị ép, song thiết kế hem radius, closing force và metal springback vẫn phải được kiểm soát.
Packaging của SikaPower®-493 G theo PDS là cartridge 300 ml; pail 27 kg; pail 60 kg; drum 256 kg. Việc chọn cartridge, pail hay drum phải gắn với sản lượng, takt time, pump architecture và material change strategy. Với line OEM liên tục, drum/pail thường phù hợp automation hơn; cartridge có ích cho trial, prototype hoặc station nhỏ. Đây là phân tích process của PT, không phải quy định cứng của Sika.
PACKAGING, MOQ & PROCUREMENT
Procurement checklist: xác nhận đúng product code có hậu tố G, PDS/SDS đúng market/revision, batch traceability, manufacturing date, remaining shelf life, packaging tương thích pump system, storage temperature, CoA/CoC nếu dự án yêu cầu, và kế hoạch trial/PPAP/qualification.
TỪ HEM GEOMETRY ĐẾN
PROCESS QUALIFICATION
PT ANALYSIS: Trong thiết kế hang-on part, keo hem-flange vừa là vật liệu joining vừa ảnh hưởng trực tiếp tới dimensional stability và corrosion durability. Một adhesive quá mềm có thể không cho stiffness mong muốn; quá cứng có thể không tối ưu ở joint chịu deformation; rheology quá cao hoặc quá thấp có thể làm khó bead placement và hem closing. Vì vậy qualification nên dùng DOE nhỏ gồm bead volume, flange gap, closing force, oil loading và oven profile thay vì thử một điều kiện duy nhất.
Đối với body shop tốc độ cao, process capability (Cp/Cpk) của bead mass/position cũng quan trọng như average mechanical strength. Camera/vision hoặc mass-flow monitoring có thể giúp phát hiện missing bead, bead discontinuity hoặc lệch vị trí. Đây là khuyến nghị kỹ thuật chung của PT cho line automation, không phải claim riêng của Sika.
4 BƯỚC KIỂM SOÁT
DISPENSE → HEM → CURE
CONDITION MATERIAL
Xác nhận storage history và bring-to-process condition. Application temperature mục tiêu: 50–60 °C. Không tự tăng nhiệt ngoài PDS để giảm pressure.
DISPENSE
Bead điển hình 1–3 mm. toàn bộ phần của hệ cấp liệu tiếp xúc sản phẩm cần gia nhiệt; PDS nêu profile điển hình tăng dần từ khoảng 35 °C tại follower plate lên 55 °C tại nozzle. Khóa pump pressure, nozzle, robot speed và bead placement bằng line trial.
HEM / HYBRID JOIN
Gập mép với closing force đã validate; glass beads giúp kiểm soát bondline. Phối hợp weld/rivet/clinch theo joint design.
CURE / QA
Standard 30 phút / 180 °C; minimum 15 phút / 160 °C. Không vượt 210 °C quá 10 phút. Kiểm soát open-time, moisture, oven mapping và destructive coupon validation.
Cleaner PCA, Aktivator PRO, Primer-204 N và Primer-207 chỉ là node liên quan trên website PT; PDS không chỉ định chúng là mandatory companion cho SikaPower®-493 G. PPE, storage, transport và disposal phải theo SDS đúng market/revision.
492 G vs 493 G vs 494 G
CHỌN THEO JOINT + PROCESS, KHÔNG CHỌN THEO TÊN
| Sản phẩm | Positioning | Viscosity | Impact | T-peel | Lap shear | Elong. | E-modulus | App. temp |
|---|---|---|---|---|---|---|---|---|
| SikaPower®-492 G | Hem-flange / Semi-crash | 230 Pa·s | 27 N/mm | 13 N/mm | 28 MPa | 8 % | 1.600 MPa | 50–60 °C |
| SikaPower®-493 G ⭐ | Hem-flange / Crash | 210 Pa·s | 38 N/mm | 16 N/mm | 28 MPa | 10 % | 1.450 MPa | 50–60 °C |
| SikaPower®-494 G | Hem-flange / Semi-crash | 120 Pa·s | 32 N/mm | 16 N/mm | 30 MPa | 5 % | 1.700 MPa | 35–55 °C |
Decision Matrix
492 G: semi-crash, impact 27 N/mm, modulus 1.600 MPa, elongation 8%; phù hợp khi cần hem-flange cân bằng stiffness/toughness.
493 G: crash, impact 38 N/mm, elongation 10%, modulus 1.450 MPa; ưu tiên khi energy absorption/crash contribution là trọng tâm.
494 G: semi-crash, impact 32 N/mm, lap shear 30 MPa, viscosity 120 Pa·s; ưu tiên khi cần semi-crash cùng processability/cold-pumpable tốt hơn.
Decision Tree
① Spec/OEM gọi đúng mã → giữ đúng mã.
② Hem joint có crash target cao → shortlist 493 G.
③ Semi-crash + cần viscosity thấp/process window dễ hơn → shortlist 494 G.
④ Semi-crash + profile cân bằng, PDS Việt Nam sẵn → shortlist 492 G.
⑤ Nếu chưa rõ → chạy joint-level DOE và review cùng PT/Sika.
So với SikaPower®-540 / -545 / -558 low-bake crash adhesives
540/545/558 thuộc nhóm low-bake crash-toughened; chúng không phải hem-flange G family. Khi bài toán chính là body-structure crash zone cần low-temperature cure, các mã low-bake có thể phù hợp hơn. Khi bài toán chính là hem-flange/hang-on part cần bondline control bằng glass beads và hem process, 492 G/493 G/494 G là family đúng hơn. Đây là khác biệt theo application architecture, không phải xếp hạng “cao/thấp”.
CÂU HỎI KỸ THUẬT
HEM-FLANGE / OEM / PROCUREMENT
INTERNAL KNOWLEDGE GRAPH
SikaPower®-493 G
Sika® Cleaner PCA [related-surface-preparation · chưa xác nhận mandatory]
Sika® Aktivator PRO [related-surface-preparation · chưa xác nhận mandatory]
Sika® Primer-204 N [related-surface-preparation · chưa xác nhận mandatory]
Sika® Primer-207 [related-surface-preparation · chưa xác nhận mandatory]
*Một số hình ảnh mang tính minh hoạ chung cho SikaPower® Body Shop Adhesives, không đại diện riêng cho từng joint hoặc từng mã.
CẦN TƯ VẤN
SikaPower®-493 G?
Gửi metal/coating stack, oil type/loading, hem geometry, bead target, pump/nozzle, weld/clinch sequence, oven profile, crash/corrosion/aging requirement và sản lượng. Kỹ sư Hoá Chất PT sẽ hỗ trợ đối chiếu PDS/SDS, chọn mã và lập kế hoạch trial/qualification.
Hãy là người đầu tiên nhận xét “SikaPower 493 G | Keo hem-flange crash OEM”
Bạn phải đăng nhập để gửi đánh giá.


Đánh giá
Chưa có đánh giá nào.