
SikaFast 550 L06 | Keo acrylic kết cấu 2 thành phần đóng rắn nhanh cho kim loại, nhựa, kính và gỗ
Liên hệ
KEO KẾT CẤU CÔNG NGHIỆP // GỐC ACRYLATE 2K
SikaFast®-550 L06 keo acrylic kết cấu đóng rắn nhanh
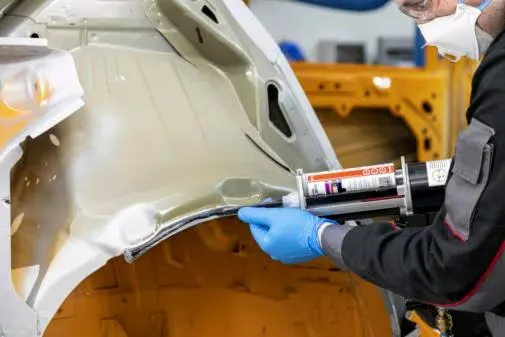
SikaFast®-550 L06 là keo kết cấu gốc acrylate 2 thành phần, trộn 10 : 1 với chất đóng rắn SikaFast®-555. Keo dùng để dán chịu lực kim loại, nhựa, kính và gỗ, có thể thay đinh tán, vít hoặc mối hàn sau khi thử nghiệm. Keo dạng hồ không chảy xệ, lớp keo dày 0,5–3 mm, thi công từ cartridge 250 ml hoặc máy bơm từ thùng 20 l, phuy 171 l.
Fixing time 17 phút
Lap-shear 9 MPa
−40 đến 80 °C
*Số liệu nhà sản xuất, PDS phiên bản 02.01 (03/2023), đo ở 23 °C/50 % r.h.
Phân phối bởi Hoá chất Xây dựng PT — liên hệ 0961 76 96 46 để được tư vấn kỹ thuật.
Hãy liên hệ ngay để được tư vấn nhanh nhất!
TÍNH NĂNG CỐT LÕI
SIKAFAST®-550 L06
SikaFast®-550 L06 là keo kết cấu bán cứng (semi-rigid) gốc acrylate, dùng khi dây chuyền cần chi tiết đứng vững trong vài chục phút thay vì chờ keo epoxy hoặc polyurethane đóng rắn nhiều giờ. Hai thành phần gặp nhau trong mixer tĩnh thì phản ứng trùng hợp gốc tự do bắt đầu ngay ở nhiệt độ phòng, không cần gia nhiệt và không cần độ ẩm không khí.
Theo PDS nhà sản xuất, keo cho phép ghép và căn chỉnh chi tiết trong 6 phút (open time — khoảng thời gian tối đa từ lúc bơm keo tới lúc phải ghép xong mà mối dán vẫn đạt cường độ đầy đủ). Sau 17 phút, mối dán đạt 80 % cường độ xoắn (fixing time), đủ để chuyển chi tiết sang công đoạn kế tiếp nếu không có thêm lực tác dụng lên đường keo. Tốc độ này đến từ bản chất hoá học của nhóm acrylic. Theo hướng dẫn kỹ thuật chung của hãng về dán kết cấu, keo acrylic 2 thành phần có phổ bám dính rộng hơn polyurethane và đạt cường độ thao tác chỉ sau vài phút.
Đổi lại, phản ứng này toả nhiệt mạnh. PDS vì vậy giới hạn chiều dày lớp keo trong khoảng 0,5–3 mm. Đây là keo để dán, không phải vật liệu để trám hoặc lấp khe hở lớn.
✓ TÍNH NĂNG NỔI BẬT
- ▸ Phát triển cường độ trong vài phút: open time 6 phút, fixing time 17 phút ở 23 °C/50 % r.h. (PDS nhà sản xuất).
- ▸ Bám dính đa vật liệu: kim loại, nhựa, kính và gỗ, không cần hoặc chỉ cần xử lý bề mặt đơn giản. Bắt buộc thử nghiệm sơ bộ trên vật liệu thật (PDS nhà sản xuất).
- ▸ Cường độ và độ dai va đập cao: lap-shear 9 MPa trên nhôm, độ bền kéo 9 MPa, độ giãn dài khi đứt 150 % (PDS nhà sản xuất).
- ▸ Nhiệt độ chuyển thuỷ tinh Tg 75 °C (ISO 6721). Dải nhiệt độ làm việc từ −40 đến 80 °C (PDS nhà sản xuất).
- ▸ Không dung môi, không axit. Mùi nhẹ hơn các sản phẩm chứa MMA (methyl methacrylate), theo công bố của hãng.
- ▸ Hồ thixotropic: đường keo giữ dáng trên mặt đứng, thi công chính xác từ cartridge hoặc máy bơm.
Vị trí trong hệ thống: SikaFast®-550 L06 thuộc dòng SikaFast®. Đây là dòng keo kết cấu gốc acrylic trong nhóm keo dán kết cấu (structural adhesives) của Sika Industry, đứng cạnh SikaPower® (gốc epoxy) và SikaForce® (gốc polyurethane), theo hướng dẫn chung về dán kết cấu của hãng.
Quan hệ với dòng SikaFast®-555: SikaFast®-550 L06 dùng chung thành phần B (SikaFast®-555) với các mã SikaFast®-555 L03 / L05 / L10 / L25. PT chưa có tài liệu xác nhận quan hệ kế thừa hay thay thế giữa 550 L06 và dòng 555. Các mã này được xem là những lựa chọn khác nhau trong cùng dòng, khác nhau chủ yếu về thời gian thao tác, cơ tính và quy cách đóng gói (xem mục So sánh).
Ý nghĩa hậu tố “L06”: các mã SikaFast® mà PT đang tham chiếu cho thấy hậu tố Lxx trùng với open time tính bằng phút (L03 = 3 phút, L05 = 5 phút, L06 = 6 phút, L10 = 10 phút, L25 = 25 phút). Đây là nhận xét của PT dựa trên số liệu PDS, chưa phải quy ước đặt tên do hãng công bố.
GIỚI HẠN CẦN BIẾT
(tránh hiểu sai)
- ✗ Không phải keo trám khe đàn hồi. Lớp keo tối đa 3 mm vì phản ứng toả nhiệt.
- ✗ Không dùng cho nhiệt độ làm việc liên tục trên 80 °C (giới hạn trên theo PDS).
- ✗ Chưa có dữ liệu kháng hoá chất cụ thể. Theo PDS, bắt buộc thử nghiệm theo dự án nếu có tiếp xúc hoá chất hoặc nhiệt.
- ✗ Theo đánh giá định tính cấp dòng acrylic của hãng, khả năng chịu mỏi và từ biến (creep) ở mức thấp. Mối nối chịu tải tĩnh kéo dài hoặc rung động cường độ cao phải được thẩm định riêng.
- ✗ Hãng ghi rõ sản phẩm chỉ dành cho người dùng chuyên nghiệp có kinh nghiệm. Không dùng súng bơm keo 1 thành phần thông thường.
Kỹ sư công nghệ và lắp ráp muốn thay đinh tán, vít hoặc hàn điểm bằng dán kết cấu. Xưởng sản xuất vỏ thiết bị, phụ kiện phương tiện vận tải, nội thất tàu và chi tiết composite. Bộ phận R&D cần keo định vị nhanh cho mẫu thử. Phòng vật tư đang tìm hệ keo acrylic có quy cách phuy 171 l cho dây chuyền bơm tự động.
DÙNG CHO & KHÔNG KHUYẾN CÁO
SikaFast®-550 L06 phù hợp với mối nối chủ yếu chịu cắt hoặc nén giữa hai vật liệu khác nhau, ở những vị trí cần định vị nhanh. Keo không phù hợp khi mối nối phải lấp khe dày, chịu nhiệt trên 80 °C hoặc chịu bóc tách (peel) tập trung trên một đường biên.
✓ DÙNG CHO
- ▸ Thay thế đinh tán, vít hoặc mối hàn bằng liên kết dán cường độ cao (theo mô tả của hãng).
- ▸ Dán kim loại với nhựa, kính hoặc gỗ. Liên kết đa vật liệu nơi hàn không làm được.
- ▸ Gắn giá đỡ, tai bắt, gân tăng cứng và chi tiết phụ lên tấm vỏ.
- ▸ Lắp ráp nhịp nhanh, cần chuyển chi tiết sang công đoạn sau khoảng 17 phút.
- ▸ Mẫu thử và chế tạo loạt nhỏ bằng cartridge 250 ml. Sản xuất loạt lớn bằng máy bơm từ thùng 20 l hoặc phuy 171 l.
✗ KHÔNG KHUYẾN CÁO / CẦN XÁC MINH
- ✗ Khe hở cần lớp keo dày hơn 3 mm, hoặc đổ keo thành khối lớn (nhiệt phản ứng tăng mạnh).
- ✗ Vận hành liên tục trên 80 °C, hoặc tiếp xúc hoá chất và dung môi chưa qua thử nghiệm dự án.
- ✗ Mối nối chịu bóc tách hoặc tách mở (cleavage) thuần tuý. Nên thiết kế lại để keo chịu cắt hoặc nén.
- ✗ Bề mặt dính dầu, mỡ hoặc bụi. Lớp sơn phủ, lớp lót yếu cũng là giới hạn cường độ, vì mối nối sẽ bong theo lớp phủ.
- ✗ Thi công khi keo hoặc vật liệu nền dưới 5 °C hay trên 40 °C.
PRODUCT DATA SHEET
THÔNG SỐ ĐIỂN HÌNH
Bảng dưới là số liệu điển hình trong phòng thí nghiệm của hệ SikaFast®-550 L06 (A) + SikaFast®-555 (B), theo PDS phiên bản 02.01 (03/2023). Các giá trị cơ tính đo trên hệ đã trộn và đóng rắn, không phải của riêng thành phần A. Giá trị thực tế có thể khác tuỳ vật liệu nền và điều kiện thi công.
| Thông số | Giá trị | Phương pháp / điều kiện | Nguồn |
|---|---|---|---|
| Gốc hoá học | Acrylate | — | PDS hãng 03/2023 |
| Màu sắc | A: trắng · B: xám · trộn: xám | CQP001-1 | PDS hãng 03/2023 |
| Cơ chế đóng rắn | Trùng hợp gốc tự do | Radical polymerization | PDS hãng 03/2023 |
| Tỷ trọng | A: 1,12 kg/l · B: 1,50 kg/l · trộn: 1,15 kg/l | Giá trị trộn là giá trị tính toán | PDS hãng 03/2023 |
| Tỷ lệ trộn A : B | 10 : 1 (thể tích) · 10 : 1,3 (khối lượng) | — | PDS hãng 03/2023 |
| Trạng thái | Hồ thixotropic | Không chảy xệ trên mặt đứng | PDS hãng 03/2023 |
| Nhiệt độ thi công | 5 – 40 °C (tối ưu 15 – 25 °C) | Áp dụng cho cả keo và vật liệu nền | PDS hãng 03/2023 |
| Open time | 6 phút | CQP526-2 · 23 °C / 50 % r.h. | PDS hãng 03/2023 |
| Fixing time | 17 phút | Thời gian đạt 80 % cường độ xoắn · 23 °C / 50 % r.h. | PDS hãng 03/2023 |
| Độ cứng Shore D | 40 | CQP023-1 / ISO 48-4 · đóng rắn 1 tuần ở 23 °C | PDS hãng 03/2023 |
| Độ bền kéo | 9 MPa | CQP036-1 / ISO 527 · đóng rắn 1 tuần ở 23 °C | PDS hãng 03/2023 |
| Độ giãn dài khi đứt | 150 % | CQP036-1 / ISO 527 | PDS hãng 03/2023 |
| Cường độ cắt trượt (lap-shear) | 9 MPa | CQP046-6 / ISO 4587 · mẫu 25 × 10 × 1,5 mm trên nhôm | PDS hãng 03/2023 |
| Nhiệt độ chuyển thuỷ tinh (Tg) | 75 °C | CQP509-1 / ISO 6721 (DMA) | PDS hãng 03/2023 |
| Nhiệt độ làm việc | −40 đến 80 °C | CQP513-1 | PDS hãng 03/2023 |
| Chiều dày lớp keo | 0,5 – 3 mm | Giới hạn để tránh quá nhiệt do phản ứng toả nhiệt | PDS hãng 03/2023 |
| Hạn sử dụng | 9 tháng | Bảo quản dưới 25 °C, tránh ánh nắng trực tiếp | PDS hãng 03/2023 |
| Phân loại cơ tính | Bán cứng (semi-rigid) | Hãng xếp SikaFast® vào nhóm bán cứng vì độ giãn dài > 40 % ở 23 °C | Hướng dẫn dán kết cấu của hãng, 07/2022 — cấp dòng sản phẩm |
“PDS hãng 03/2023” = Product Data Sheet SikaFast®-550 L06 phiên bản 02.01 (03/2023) do nhà sản xuất phát hành cho thị trường Đức. Đây là số liệu nhà sản xuất công bố, chưa phải kết quả kiểm chứng độc lập của PT. Hàng PT phân phối tại Việt Nam cần được đối chiếu với PDS/SDS PT lưu trữ ở mục Tài liệu kỹ thuật bên dưới trước khi đưa vào hồ sơ thiết kế.
Theo phân tích của kỹ sư PT, kết hợp từ các thông số trên: Tg của SikaFast®-550 L06 là 75 °C, sát giới hạn nhiệt độ làm việc trên là 80 °C. Hướng dẫn chung của hãng cũng lưu ý rằng keo acrylic dễ giòn ở nhiệt độ thấp và giảm cường độ ở nhiệt độ cao. Do đó, giá trị lap-shear 9 MPa đo ở 23 °C không nên dùng thẳng làm cường độ thiết kế cho chi tiết đặt gần nguồn nhiệt, như vỏ thiết bị ngoài nắng hay khoang máy.
Hướng dẫn của hãng đề xuất tính cường độ cho phép bằng cách nhân cường độ đặc trưng với các hệ số suy giảm theo nhiệt độ, lão hoá và tải trọng lâu dài, rồi chia cho hệ số an toàn. Khi không có quy chuẩn riêng, hệ số an toàn thường chọn trong khoảng 1,5–2,5. Các hệ số suy giảm phải lấy từ thử nghiệm thực tế trên đúng vật liệu nền, không suy ra từ bảng PDS.
✉ Đây là góc nhìn tổng hợp mang tính tham khảo. Mỗi dự án, nhà máy và hạng mục có điều kiện riêng, vui lòng liên hệ kỹ sư Công ty Hoá Chất Xây Dựng PT (PT Chemicals) để được tư vấn cụ thể trước khi áp dụng.
ĐÓNG GÓI THEO BỘ HAY
THEO TỪNG THÀNH PHẦN?
Cartridge đôi 250 ml
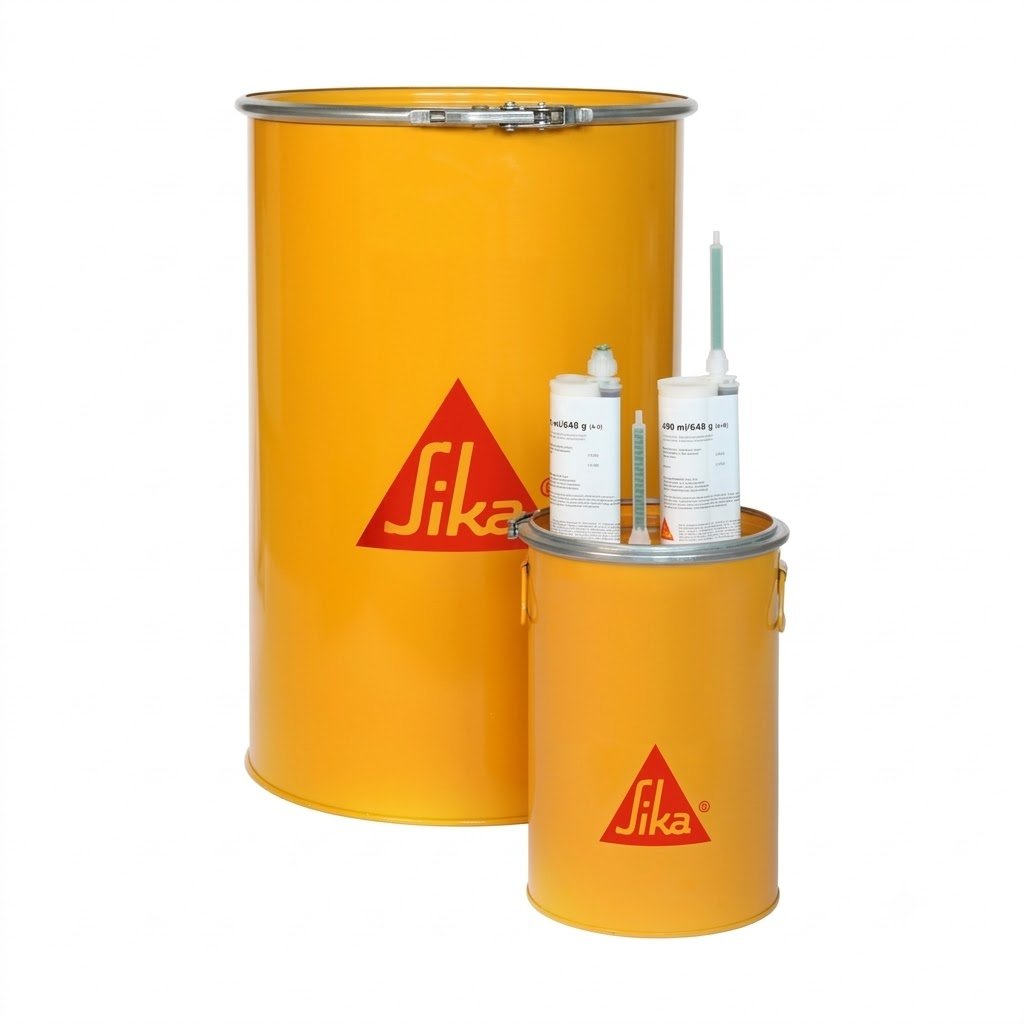
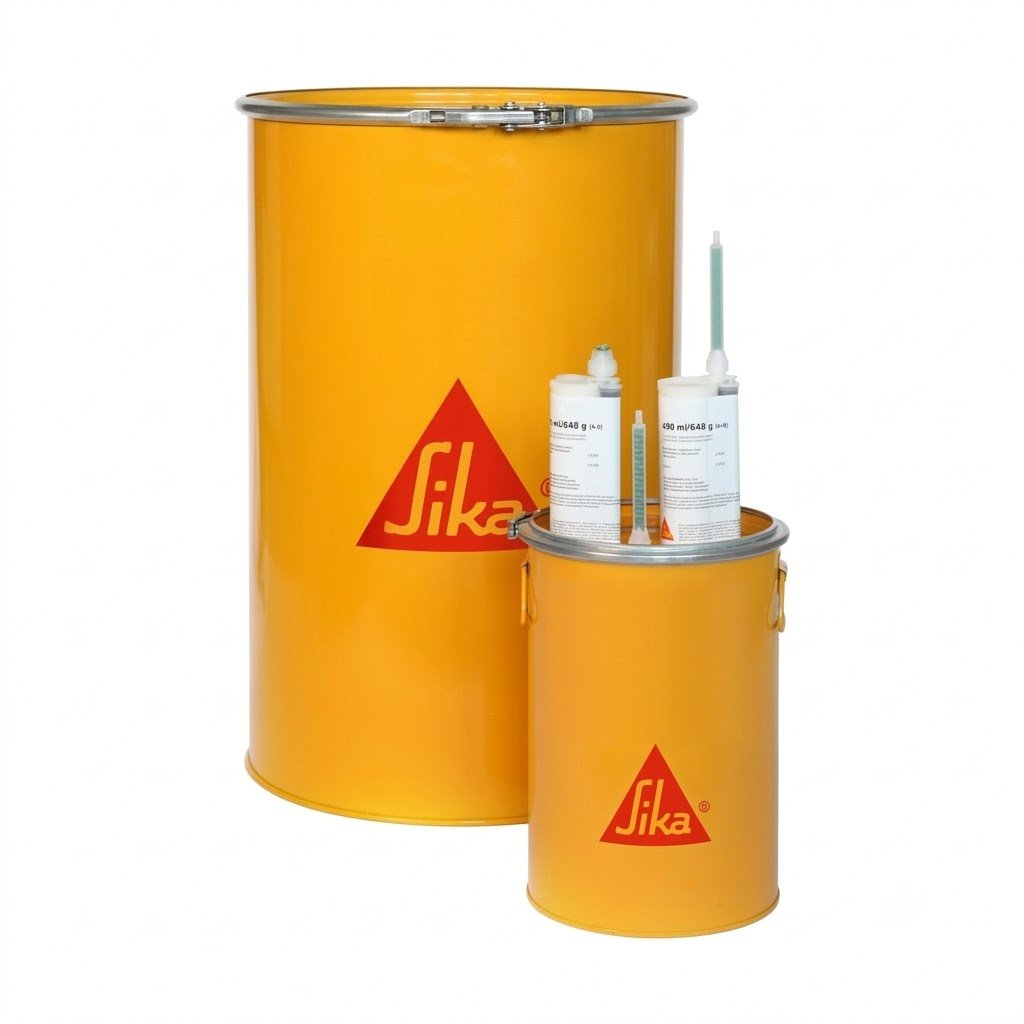
Cartridge đôi chứa sẵn cả A và B theo đúng tỷ lệ 10 : 1. Mixer tĩnh được hãng xác nhận là Sulzer MixPac™ MFQX 07-24T (F-System, dual 10 : 1 / 250 ml). Súng bơm được xác nhận là MixPac™ DP2X 200-10-25-01, theo tài liệu ATI “Mixer alternatives for cartridges” phiên bản 09 (07/2026). Quy cách này phù hợp cho mẫu thử, sửa chữa và sản xuất loạt nhỏ.
Thùng / phuy cho máy bơm
Thành phần A SikaFast®-550 L06: thùng (hobbock) 20 l hoặc phuy 171 l. Thành phần B SikaFast®-555: thùng 18 l, mua riêng. Dạng thùng bắt buộc dùng máy bơm, định lượng và trộn 10 : 1. Theo PDS, bộ phận kỹ thuật hệ thống của hãng tư vấn chọn và cài đặt thiết bị; PT hỗ trợ kết nối khi khách có nhu cầu.
Liên hệ PT
Liên hệ PT để được báo giá theo số lượng cụ thể. MOQ, thời gian giao hàng và tình trạng hàng sẵn của từng quy cách (cartridge, thùng 20 l, phuy 171 l, thùng B 18 l) chưa được xác nhận, cần PT kiểm tra theo lô hàng.
*Quy cách theo PDS hãng 03/2023 và ATI Mixer alternatives for cartridges 07/2026 — số liệu nhà sản xuất; quy cách thực tế PT cung cấp tại Việt Nam cần xác nhận khi đặt hàng.
NƠI SIKAFAST®-550 L06
PHÁT HUY ĐÚNG THẾ MẠNH
Các hạng mục dưới đây là ứng dụng đề xuất, suy ra từ đặc tính kỹ thuật đã công bố (bám đa vật liệu, định vị nhanh, bán cứng). Đây không phải danh sách dự án PT đã triển khai. Mỗi hạng mục đều phải thử bám dính trên vật liệu thật trước khi đưa vào sản xuất.
Vỏ & khung thiết bị HVAC, gia dụng
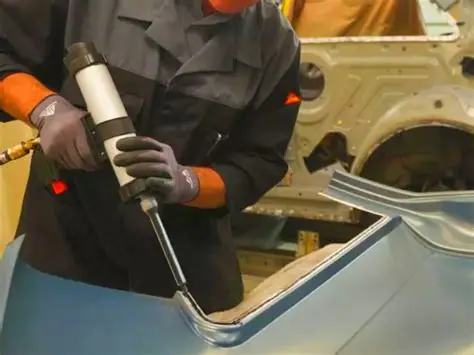
Gắn gân tăng cứng, tai bắt và chi tiết nhựa lên tấm vỏ kim loại. Mối nối che khuất không để lại đầu đinh hay vết hàn trên mặt ngoài.
Phụ kiện phương tiện vận tải & ô tô
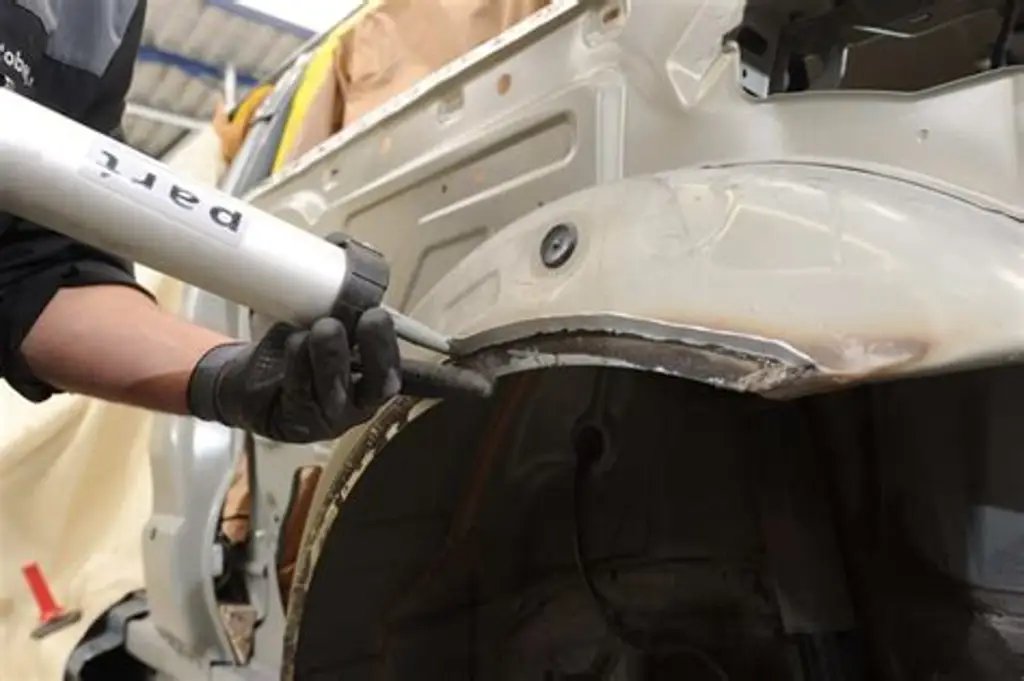
Dán giá đỡ, ốp nhựa và chi tiết composite vào khung kim loại, nơi cần đa vật liệu và nhịp lắp ráp nhanh.
Nội thất & phụ kiện tàu thuỷ
Liên kết kim loại với gỗ hoặc kính trang trí ở khu vực không chịu nhiệt trên 80 °C. Cần thử nghiệm riêng nếu có tiếp xúc nước biển hoặc hoá chất.
Chi tiết composite & nhựa kỹ thuật
Dán insert kim loại hoặc chi tiết lắp ghép vào tấm composite. Nếu keo bền hơn vật liệu nền, mẫu thử có thể phá huỷ ở lớp nền (tách lớp composite, bong lớp sơn) thay vì trong keo.
Giai đoạn thử mẫu nên mua cartridge 250 ml kèm mixer và súng khí nén được hãng xác nhận. Khi chuyển sang sản xuất ổn định, cân nhắc thùng A 20 l hoặc phuy 171 l cùng thùng B SikaFast®-555 18 l cho máy bơm định lượng. Trong các mã SikaFast® PT đang tham chiếu, 550 L06 là mã duy nhất có quy cách phuy 171 l trong PDS. Giá, MOQ và thời gian giao hàng: liên hệ PT để được báo giá theo số lượng cụ thể.
4 BƯỚC DÁN KẾT CẤU
TỪ CARTRIDGE ĐÔI 10 : 1
Chuẩn bị bề mặt
Bề mặt dán phải sạch, khô, không dầu mỡ, bụi hay hạt rời. Với vật liệu không thấm (kim loại, nhựa, kính), PDS khuyến nghị xử lý trước bằng Sika® ADPrep. Hướng dẫn chung của hãng lưu ý: chỉ xử lý bề mặt tối đa khoảng 2 giờ trước khi dán, vì nhôm mài xong tạo lớp oxit mới rất nhanh. Nên ổn định nhiệt độ keo và chi tiết ở điều kiện thi công khoảng 2 giờ trước đó.
Mồi cartridge & lắp mixer
Hướng dẫn chung của hãng: bóp cho cả 2 thành phần cùng chảy ra trước khi gắn mixer, vì mức đầy của 2 ngăn có thể chênh nhau. Sau khi gắn mixer, bỏ đi một đoạn keo dài ít nhất bằng chiều dài mixer. Có thể làm “butterfly test”: bơm 1 đường keo lên giấy, gập lại rồi mở ra kiểm tra màu đồng nhất. Dùng súng khí nén hoặc súng điện có piston; không dùng súng tay cho keo 2 thành phần.
Bơm keo & ghép trong 6 phút
Bơm keo thành đường liên tục (không chấm điểm) với chiều dày lớp keo sau khi ghép từ 0,5 đến 3 mm. Ghép và căn chỉnh chi tiết trong open time. Theo PDS, nhiệt độ tối ưu là 15–25 °C. Nhiệt độ càng cao, open time và fixing time càng ngắn. Hướng dẫn chung của hãng nêu quy tắc kinh nghiệm: tăng 10 °C thì thời gian thao tác giảm khoảng một nửa (áp dụng chung, không phải số đo riêng của mã này).
Cố định, đóng rắn & vệ sinh
Hết open time thì không được xê dịch chi tiết. Sau fixing time (17 phút ở 23 °C), có thể chuyển chi tiết đi nếu không thêm lực lên đường keo. Keo thừa chưa đóng rắn lau bằng khăn khô hoặc Sika® Remover-208. Keo đã đóng rắn chỉ loại bỏ được bằng cơ học. Tay và da rửa ngay bằng khăn Sika® Cleaner-350H hoặc chất rửa tay công nghiệp và nước. Không dùng dung môi lên da.
- ▸ Sai tỷ lệ trộn: theo PDS, sai lệch tỷ lệ làm thay đổi open time và fixing time. Hướng dẫn chung của hãng cho biết với nhiều loại keo, sai lệch trên 10 % là không chấp nhận được. Luôn bỏ đoạn keo đầu và không dùng súng tay.
- ▸ Lớp keo quá dày hoặc đổ thành khối: nhiệt phản ứng tăng mạnh, có thể làm hỏng vật liệu nền nhạy nhiệt. Giữ chiều dày trong khoảng 0,5–3 mm.
- ▸ Xê dịch chi tiết sau open time: mạng polymer đang hình thành sẽ bị phá vỡ, làm giảm cường độ cuối.
- ▸ Bề mặt nhiễm bẩn hoặc lớp phủ yếu: đây là nguyên nhân phổ biến của phá huỷ bám dính (keo bong sạch khỏi bề mặt). Hãy làm lap-shear thử và đánh giá dạng phá huỷ trước khi sản xuất.
Trước khi sử dụng, người thi công phải đọc SDS hiện hành của cả hai thành phần: SikaFast®-550 L06 (Part A) và SikaFast®-555 (Part B). SDS cung cấp phân loại nguy hại, phương tiện bảo hộ cá nhân (PPE), cách bảo quản, vận chuyển và thải bỏ.
Làm việc ở nơi thông thoáng. Để kiểm tra đóng rắn, có thể giữ lại một đường keo đối chứng đóng rắn cùng điều kiện với chi tiết (“curing bead test” theo hướng dẫn chung của hãng).
SIKAFAST®-550 L06 HAY 555 L03 / L05 / L10 / L25
KHI NÀO DÙNG MÃ NÀO?
Cả 5 mã đều là keo acrylate 2 thành phần, trộn 10 : 1 và dùng chung thành phần B SikaFast®-555. Khác biệt quyết định nằm ở thời gian thao tác, cơ tính công bố và quy cách đóng gói. Cơ tính của 550 L06 đo trên mẫu lap-shear 25 × 10 mm, còn dòng 555 đo trên mẫu 25 × 12,5 mm (cùng dày 1,5 mm, trên nhôm). Vì vậy cường độ cắt trượt giữa hai nhóm chỉ nên so sánh tương đối.
| Mã | Open time | Fixing time | Shore D | Kéo / Giãn dài | Lap-shear | Hạn dùng | Quy cách (PDS) | Nguồn |
|---|---|---|---|---|---|---|---|---|
| SikaFast®-550 L06 ⭐ Tg 75 °C |
6 phút | 17 phút | 40 | 9 MPa / 150 % | 9 MPa* | 9 tháng | Cartridge 250 ml · A 20 l / 171 l · B 18 l | PDS hãng v02.01, 03/2023 (DE) |
| SikaFast®-555 L03 | 3 phút | 9 phút | 50 | 11 MPa / 200 % | 12 MPa | 12 tháng | Xi lanh 10 ml · cartridge 250 ml | PDS hãng v06.02, 01/2026 (IT) |
| SikaFast®-555 L05 | 5 phút | 15 phút | 50 | 11 MPa / 200 % | 12 MPa | 12 tháng | Cartridge 50 / 250 ml · A 20 l · B 18 l | PDS hãng v06.01, 08/2024 (GB) |
| SikaFast®-555 L10 | 10 phút | 25 phút | 50 | 11 MPa / 200 % | 12 MPa | 12 tháng | Cartridge 250 / 490 ml · A 20 l · B 18 l | PDS hãng v06.01, 12/2023 (IN) |
| SikaFast®-555 L25 | 25 phút | 75 phút | 50 | 11 MPa / 200 % | 12 MPa | 12 tháng | Cartridge 250 ml · A 20 l · B 18 l | PDS hãng v03.01, 01/2024 (IN) — bản sao trên nguồn thứ cấp, cần đối chiếu |
*Mẫu lap-shear 25 × 10 × 1,5 mm, khác kích thước mẫu 25 × 12,5 × 1,5 mm của dòng 555. Tất cả số liệu đo ở 23 °C/50 % r.h.; cơ tính sau 1 tuần ở 23 °C. Dòng 555 không công bố Tg trong các PDS PT tham chiếu. Nhiệt độ làm việc của cả 5 mã là −40 đến 80 °C.
① Chi tiết nhỏ, lượng keo ít, cần định vị gần như tức thì → SikaFast®-555 L03 (có xi lanh 10 ml).
② Dây chuyền nhịp nhanh, đường keo ngắn, cần cơ tính công bố cao hơn (Shore D 50, lap-shear 12 MPa) → SikaFast®-555 L05.
③ Hồ sơ kỹ thuật đã chỉ định 550 L06, cần giá trị Tg công bố cho tính toán nhiệt, hoặc cần phuy 171 l cho máy bơm sản lượng lớn → SikaFast®-550 L06.
④ Đường keo dài, chi tiết trung bình cần căn chỉnh, muốn dùng cartridge 490 ml → SikaFast®-555 L10.
⑤ Chi tiết lớn, nhiều đường keo phải ghép cùng lúc → SikaFast®-555 L25.
⑥ Cần chịu nhiệt trên 80 °C, chịu mỏi hoặc từ biến cao → cân nhắc công nghệ khác: SikaPower® (epoxy) hoặc SikaForce® (polyurethane) trong danh mục Keo kết dính composite.
⑦ Nếu chưa rõ → xác định trước vật liệu nền, chiều dài đường keo, nhịp dây chuyền và nhiệt độ làm việc tối đa, rồi liên hệ PT.
ACRYLIC, POLYURETHANE HAY EPOXY? — ĐÁNH GIÁ ĐỊNH TÍNH CẤP DÒNG
Theo bảng so sánh định tính trong hướng dẫn dán kết cấu của hãng (07/2022), 3 dòng khác nhau như sau:
- ▸ SikaFast® (acrylic 2K): bám nhiều loại vật liệu nhất, đóng rắn nhanh đến rất nhanh, thời gian thao tác ngắn. Nhiệt độ làm việc tối đa khoảng 80 °C, chịu mỏi và từ biến ở mức thấp.
- ▸ SikaForce® (polyurethane 2K): thời gian thao tác thay đổi từ ngắn đến dài, bám tốt kim loại đã sơn phủ và composite. Nhiệt độ làm việc tối đa khoảng 100 °C.
- ▸ SikaPower® (epoxy): cường độ cao đến rất cao, dùng cho kim loại trần và composite kết cấu. Nhiệt độ làm việc tối đa trên 120 °C, kháng hoá chất cao.
Đây là đặc điểm chung của từng dòng, không phải số liệu riêng của từng mã. Việc chọn keo cuối cùng phải dựa trên PDS của mã cụ thể và thử nghiệm thực tế.
HỎI & ĐÁP
TỪ KỸ SƯ LẮP RÁP & PHÒNG VẬT TƯ
HOÀN THIỆN GIẢI PHÁP
DÁN KẾT CẤU CỦA BẠN
Thành phần bắt buộc để hệ đóng rắn đúng
Làm sạch, xử lý bề mặt, vệ sinh và dụng cụ thi công
Sika® Cleaner-350HKhăn lau tay và da sau khi thao tác keo→
Cùng hệ B SikaFast®-555, khác thời gian thao tác. Cần đối chiếu PDS trước khi đổi mã.
⚠️SDS Part A — 550 L06PDF — An toàn hoá chất
⚠️SDS Part B — SikaFast®-555PDF — An toàn hoá chất
🔧ATI — Mixer & súng bơmPDF — Mixer/dispenser đã xác nhận
Tài liệu tham khảo thêm: General Guideline — Structural Bonding (07/2022) của hãng, hướng dẫn thiết kế mối nối, thử nghiệm và chọn keo kết cấu. Liên hệ PT để nhận bản PDF.
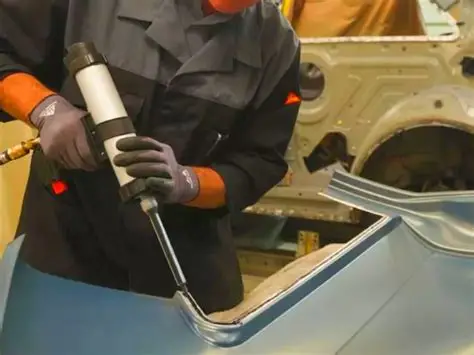
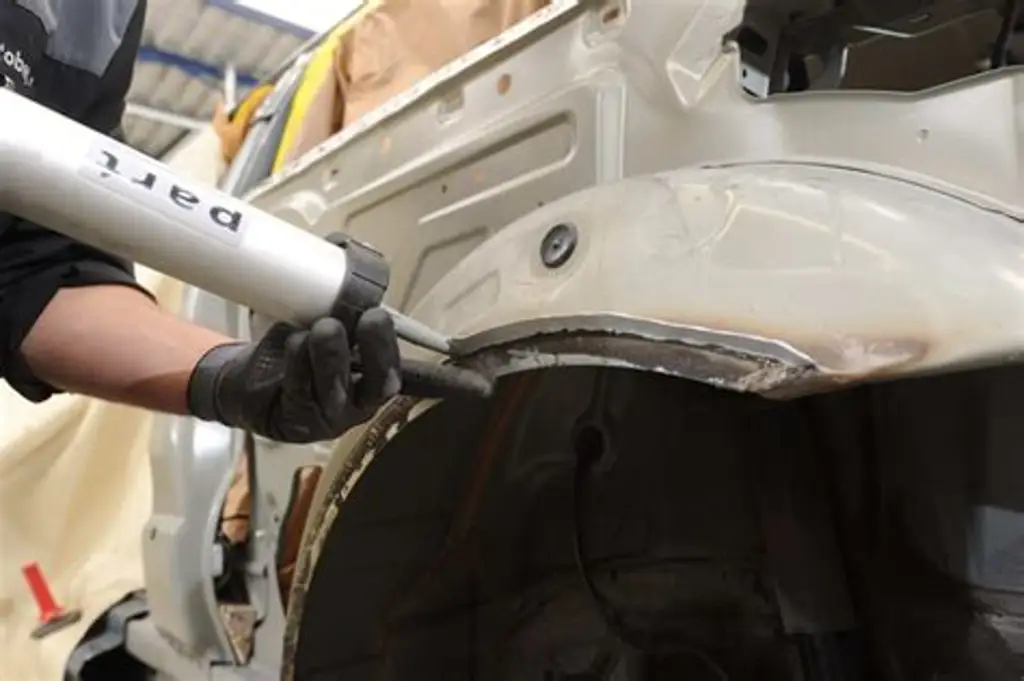
Một số hình ảnh trong bài mang tính minh hoạ chung cho dòng keo SikaFast®, không đại diện riêng cho từng mã cụ thể.
CẦN TƯ VẤN
SIKAFAST®-550 L06?
Gửi thông tin vật liệu nền, bản vẽ mối nối, nhịp dây chuyền và nhiệt độ làm việc. Kỹ sư Hoá Chất Xây Dựng PT sẽ phản hồi, tư vấn chọn mã SikaFast® phù hợp và báo giá sớm nhất.
Hãy là người đầu tiên nhận xét “SikaFast 550 L06 | Keo acrylic kết cấu 2 thành phần đóng rắn nhanh cho kim loại, nhựa, kính và gỗ”
Bạn phải đăng nhập để gửi đánh giá.

Đánh giá
Chưa có đánh giá nào.