
SikaBlock M930 | Tấm PU CNC cho mẫu đúc, hộp lõi
Liên hệ
SikaBlock® M930
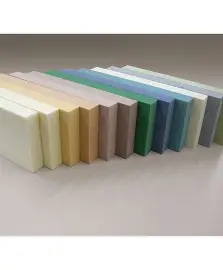
SikaBlock® M930 là tấm polyurethane tooling board màu xanh bạc hà, dùng gia công CNC mẫu đúc và hộp lõi cho giai đoạn test, thử nghiệm và prototype đầu tiên. Mật độ 1,0 kg/l giúp thao tác thuận tiện; tấm dễ phay, có hệ số giãn nở nhiệt thấp và kích thước lớn giúp giảm số đường ghép.
*FACT — PDS SikaBlock® M930 Version 03.01 (10/2025), en_DE. Giá trị điển hình từ thử nghiệm phòng thí nghiệm; cần kiểm tra tương thích với quy trình cát, binder và chất xúc tác amine thực tế.
Phân phối và tư vấn bởi Hoá chất Xây dựng PT — liên hệ 0961 76 96 46.
Hãy liên hệ ngay để được tư vấn nhanh nhất!
Tooling board mật độ thấp
cho giai đoạn thử nghiệm đúc
M930 nằm ở đầu dải Tooling & Foundry Boards của SikaBlock®. So với Design Board nhẹ dùng tạo dáng, M930 có mật độ và cơ tính cao hơn đáng kể để phục vụ mẫu đúc/hộp lõi. So với các board foundry cao cấp hơn, M930 ưu tiên khả năng thao tác, gia công và chi phí phôi cho test, trial và first prototype thay vì số lần tháo khuôn cao.
Có thể phay, khoan, cưa hoặc chỉnh sửa thủ công; Sika khuyến nghị dụng cụ hiệu năng cao.
CTE điển hình 55 × 10-6/K hỗ trợ ổn định hình học khi nhiệt độ thay đổi trong phạm vi ứng dụng.
Mật độ 1,0 kg/l được hãng định vị là mật độ thấp cho khả năng xử lý và di chuyển thuận tiện hơn.
Chiều dài tấm 1500 mm giúp giảm số mối nối so với board có khổ ngắn hơn trong cùng family.
Vị trí trong hệ thống: SikaBlock® M930 thuộc Block Materials → Boards for Tooling and Foundry Applications của nền tảng Advanced Resins / Model & Mold Manufacturing.
Quan hệ thế hệ: Sika hiện liệt kê M930 song song với M935, M945, M960, M980, M995, LAB 850 và LAB 925. Chưa có PDS xác nhận M930 thay thế hoặc bị thay thế bởi các mã này; lựa chọn dựa trên ứng dụng, cơ tính, mài mòn và số lần tháo khuôn.
Tên gọi trước đây: Chưa tìm thấy tên cũ riêng được xác nhận cho M930 trong bộ tài liệu hiện hành đang tham chiếu; không tự gán tên ProLab/Labelite hoặc mã tooling khác cho sản phẩm.
- Không mặc định phù hợp mọi quy trình cát, binder hoặc chất xúc tác amine.
- M930 được định vị cho test, trial và first prototype; không tự suy diễn số lần tháo khuôn.
- Không dùng HDT 90°C như nhiệt độ vận hành liên tục nếu chưa có đánh giá thiết kế.
- MOQ, tồn kho, xuất xứ lô và lead time phải được PT xác nhận khi báo giá.
Xưởng đúc, phòng mẫu, bộ phận R&D, nhà chế tạo core box, model maker và đơn vị CNC cần tạo nhanh mẫu/hộp lõi cho giai đoạn xác nhận quy trình ban đầu.
Theo phân tích của kỹ sư PT, kết hợp mật độ 1,0 kg/l, Shore D 78, nén 50 MPa, uốn 52 MPa, HDT 90°C và CTE 55 × 10-6/K, M930 tạo điểm cân bằng hợp lý cho mẫu thử đúc: đủ cứng để tạo hình chính xác hơn Design Board nhưng vẫn nhẹ và dễ gia công hơn nhiều board foundry mật độ cao. Khi tăng số lần tháo khuôn hoặc mức mài mòn, nên chuyển sang mã có hồ sơ abrasion/impact phù hợp hơn.
✉ Đây là phân tích tổng hợp, không thay thế thử nghiệm — vui lòng liên hệ kỹ sư Công ty Hoá Chất Xây Dựng PT theo quy trình cát, binder, catalyst và số lần tháo khuôn cụ thể.
Mẫu đúc và hộp lõi
cho test, trial và prototype đầu
- Mẫu đúc ở giai đoạn thử nghiệm và xác nhận thiết kế ban đầu.
- Hộp lõi phục vụ test, trial hoặc first prototype.
- Phôi tooling cần gia công bằng phay CNC, khoan, cưa hoặc sửa thủ công.
- Dự án muốn giảm số đường ghép nhờ tấm dài 1500 mm.
- Sản xuất số lượt tháo khuôn cao hoặc ma sát/mài mòn mạnh: so sánh M980, M995 hoặc board chuyên dụng.
- Cold-box, binder và amine catalyst cụ thể chưa thử tương thích.
- Khuôn prepreg/autoclave hoặc tải nhiệt vượt phạm vi PU tooling board.
- Dưỡng đo chính xác hay khuôn chịu va đập cao mà chưa đối chiếu PDS mã khác.
Dữ liệu riêng cho M930
✓ NGUỒN DỮ LIỆU (Data Availability Level 1): PDS SikaBlock® M930 Version 03.01 (10/2025), en_DE xác nhận ứng dụng, tính chất, quy cách, keo ghép và bảo quản. PDS nêu SDS không cần thiết cho article này; tuân thủ Voluntary Safety Information Sheet để sử dụng an toàn.
| Thông số | Giá trị điển hình | Phương pháp | Bằng chứng |
|---|---|---|---|
| Gốc hóa học | Polyurethane | — | FACT · PDS M930 v03.01 |
| Màu | Xanh bạc hà (mint green) | — | FACT · PDS M930 v03.01 |
| Mật độ | 1,0 kg/l | Giá trị điển hình | FACT · PDS M930 v03.01 |
| Độ cứng Shore D | 78 | CQP023-1 / ISO 868 | FACT · PDS M930 v03.01 |
| Cường độ nén | 50 MPa | CQP028-5 / ISO 604 | FACT · PDS M930 v03.01 |
| Cường độ uốn | 52 MPa | CQP027-2 / ISO 178 | FACT · PDS M930 v03.01 |
| Modulus uốn | 1900 MPa | CQP027-2 / ISO 178 | FACT · PDS M930 v03.01 |
| Độ bền va đập | 12 kJ/m² | CQP038-2 / ISO 179 | FACT · PDS M930 v03.01 |
| Nhiệt độ biến dạng nhiệt HDT | 90°C | CQP030-1 / ISO 75B | FACT · PDS M930 v03.01 |
| Hệ số giãn nở nhiệt tuyến tính | 55 × 10-6 1/K | CQP053-1 / ISO 11359 | FACT · PDS M930 v03.01 |
CQP là Corporate Quality Procedure của Sika. Dữ liệu là giá trị điển hình trong phòng thí nghiệm, không phải giới hạn nghiệm thu cho mọi lô hoặc cam kết số chu kỳ tháo khuôn.
Kích thước tấm theo PDS
| Kích thước (mm) | Tấm/pallet | Bằng chứng |
|---|---|---|
| 1500 × 500 × 50 | 28 | FACT · PDS M930 v03.01 |
| 1500 × 500 × 75 | 18 | FACT · PDS M930 v03.01 |
| 1500 × 500 × 100 | 14 | FACT · PDS M930 v03.01 |
Đơn vị bán, MOQ, tồn kho, xuất xứ lô và lead time: chưa được xác nhận trong dữ liệu đầu vào. PT sẽ kiểm tra theo độ dày, số tấm, địa điểm giao và ngày cần hàng; không mặc định “có sẵn” từ quy cách catalogue.
Chọn M930 theo quy trình đúc thực tế
Chỉ tên chi tiết và kích thước CAD chưa đủ để chốt tooling board cho foundry. PDS yêu cầu thử tấm cho từng ứng dụng, bao gồm loại quy trình cát, binder và amine catalyst. Hồ sơ hỏi hàng càng rõ thì việc xác định độ dày, hướng ghép, keo, lượng dư và mã board càng đáng tin cậy.
File CAD, kích thước hoàn thiện, lượng dư, bán kính nhỏ nhất và hướng ghép phôi.
Loại sand molding, binder, amine catalyst, chất chống dính và vật liệu tiếp xúc.
Test/trial hay sản xuất; số lần tháo khuôn dự kiến, mài mòn, va đập và nhiệt độ.
Độ dày, số tấm, ngày cần hàng, địa điểm giao và yêu cầu chứng từ.
Điều hòa 18–25°C,
phay CNC theo 7 bước tham khảo
Điều hòa vật liệu
Đưa board về 18–25°C trước gia công. Bảo quản tấm phẳng toàn bề mặt, khô ráo.
Chuẩn bị mối ghép
Bề mặt phải sạch, khô, không dầu mỡ; có thể dùng Sika® Cleaner G+M hoặc chất làm sạch phù hợp.
Ghép bằng B180
PDS 10/2025 chỉ định SikaBiresin® B180 cho ghép tấm M930; làm theo PDS keo tương ứng.
Phay và kiểm tra
Phay thô, vét vật liệu dư, phay tinh; kiểm tra rung, nhiệt, mẻ cạnh và bề mặt sau từng bước.
| Bước | Dao Ø/r | Vc m/min | n vòng/phút | fz mm | Vf mm/phút | ap mm | ae mm |
|---|---|---|---|---|---|---|---|
| 1 Roughing | Torus 42/r3 | 650 | 5.000 | 0,42 | 6.300 | 5 | 30 |
| 2 Rest | Torus 20/r4 | 650 | 10.400 | 0,42 | 8.800 | 2,5 | 10 |
| 3 Rest | Ball 12/r6 | 600 | 15.900 | 0,20 | 6.400 | 2 | 2 |
| 4 Rest | Ball 6/r3 | 250 | 13.300 | 0,20 | 5.300 | 0,5 | 0,5 |
| 5 Finish flat | Torus 8/r1 | 400 | 16.000 | 0,15 | 4.800 | 0,3 | 4 |
| 6 Finish Z | Ball 8/r4 | 400 | 16.000 | 0,15 | 4.800 | 0,15 | 0,3 |
| 7 Finish shape | Carbide ball 4/r2 | 200 | 16.000 | 0,15 | 4.800 | 0,1 | 0,1 |
MANUFACTURER CLAIM — SYSTEM GUIDELINE: General Guideline Milling Parameters for SikaBlock®, January 2026, Version 03, mục M930. Đây là thông số khởi điểm; cần điều chỉnh theo độ cứng máy, dao, gá, hút phoi và chất lượng bề mặt yêu cầu.
Dùng hệ hút bụi/phoi tại nguồn, kính bảo hộ và phương tiện bảo vệ hô hấp phù hợp với đánh giá rủi ro tại xưởng; tránh để bụi tích tụ và vệ sinh bằng phương pháp hạn chế phát tán. Việc PDS nêu SDS không bắt buộc đối với article không thay thế Voluntary Safety Information Sheet, hướng dẫn của thiết bị hay quy trình EHS của nhà máy.
PDS M930 Version 03.01 (10/2025) chỉ định SikaBiresin® B180. Guideline phay vẫn nêu Biresin® Power Adhesive Thix/Biresin® Kleber grün. Bài này ưu tiên PDS đúng mã, revision mới hơn; không tự thay thế keo nếu chưa có PDS và xác nhận từ PT/Sika.
M930 trong dải Foundry Tooling Board
Không nên chọn board foundry chỉ bằng mật độ hoặc Shore D. M930 có mật độ thấp nhất và CTE thấp trong nhóm dưới đây, thích hợp cho giai đoạn thử nghiệm đầu; M935/M945/M960 mở rộng sang cold-box và tool chất lượng cao; M980/M995 nhấn mạnh mài mòn, cơ tính hoặc số lần tháo khuôn cao hơn.
| Tiêu chí | M930 PT chưa có trang riêng |
M935 PT chưa có trang riêng |
M945 PT chưa có trang riêng |
M960 PT chưa có trang riêng |
M980 | M995 | Bằng chứng |
|---|---|---|---|---|---|---|---|
| Mật độ kg/l | 1,0 | 1,2 | 1,35 | 1,2 | 1,35 | 1,2 | PDS đúng mã, revision 2025 |
| Shore D | 78 | 82 | 83 | 78 | 86 | 86 | PDS đúng mã, CQP023-1 / ISO 868 |
| Nén / uốn MPa | 50 / 52 | 74 / 74 | 95 / 100 | 70 / 80 | 120 / 145 | 105 / 126 | PDS đúng mã, ISO 604 / ISO 178 |
| Va đập kJ/m² | 12 | 18 | 25 | 30 | 35 | 80 | PDS đúng mã, CQP038-2 / ISO 179 |
| HDT °C | 90 | 89 | 80 | 80 | 85 | 85 | PDS đúng mã, CQP030-1 / ISO 75B |
| CTE ×10-6/K | 55 | 56 | 66 | 85 | 60 | 68 | PDS đúng mã, CQP053-1 / ISO 11359 |
| Định vị nổi bật | Test/trial/first prototype | Cold-box, gauge, master | Mài mòn, metal forming, master | Va đập, cạnh, bề mặt trượt | Mài mòn/cơ tính/ổn định rất cao | Nhiều lần tháo khuôn hơn | MANUFACTURER CLAIM — PDS/trang Sika |
Khi nào dùng sản phẩm nào?
Chọn cho mẫu đúc/hộp lõi test, trial và prototype đầu tiên, khi cần board dễ xử lý, ít mối ghép và chưa đặt trọng tâm vào số lượt tháo khuôn cao.
Cân nhắc cho cold-box, match plate, core box, gauge đúng kích thước và master model cần nén/uốn cao hơn M930 nhưng CTE vẫn thấp.
Phù hợp hơn khi cần mài mòn cao, ổn định cạnh, metal sheet forming hoặc master/tool có cơ tính cao.
Xem xét khi khả năng chịu va đập, bề mặt đặc, mài mòn hoặc đặc tính trượt là tiêu chí chính; phải đối chiếu PDS từng mã.
Ưu tiên khi cần mài mòn, cơ tính, giữ cạnh và khả năng kháng trương nở rất cao cho pattern, match plate, core box hoặc gauge.
Cân nhắc cho cold-box cần số lần tháo khuôn cao hơn, đồng thời yêu cầu va đập và mài mòn cao.
Phân biệt với các board PT đang có trang sản phẩm
| Sản phẩm | Vai trò chính | Khi chuyển từ M930 |
|---|---|---|
| SikaBlock® M980 | PU foundry/tooling board chịu mài mòn và cơ tính rất cao. | Khi tool cần bền mài mòn, giữ cạnh và ổn định cao hơn giai đoạn prototype. |
| SikaBlock® M995 | PU foundry board cho số lần tháo khuôn cao hơn. | Khi mục tiêu chu kỳ và va đập vượt định vị test/trial của M930. |
| SikaBlock® LAB 1000 | PU tooling board cho khuôn/dưỡng chính xác. | Khi bài toán nghiêng về dưỡng kiểm, tool chính xác thay vì mẫu đúc thử. |
| SikaBlock® M1000 | PU tooling board mật độ cao. | Khi độ cứng, độ đặc và ổn định của tool quan trọng hơn khối lượng/thao tác. |
| SikaBlock® ProLab 65 N | Model board cho master model và R&D. | Khi cần model/master thay vì tooling trực tiếp cho foundry. |
PT ANALYSIS — bảng lựa chọn dựa trên PDS/trang hãng đúng mã; không phải tuyên bố thay thế 1:1. Quy trình cát, binder, catalyst, hình học, số lần tháo khuôn và mài mòn phải được kiểm tra trước khi đổi vật liệu.
Câu hỏi thường gặp về M930
SikaBlock® M930 dùng để làm gì?
M930 được thiết kế cho mẫu đúc và hộp lõi trong giai đoạn test, trial và first prototype. Không nên tự mở rộng định vị sang sản xuất số lượng cao nếu chưa thử mài mòn và số lần tháo khuôn.
M930 có gia công CNC được không?
Có. PDS nêu có thể phay, khoan, cưa hoặc sửa bằng tay; guideline 01/2026 cung cấp bộ thông số khởi điểm 7 bước riêng cho M930.
M930 có dùng cho cold-box được không?
PDS yêu cầu thử cho từng trường hợp, bao gồm loại sand molding, binder và amine catalyst. Nếu cold-box là yêu cầu chính, cần so sánh thêm M935, M945, M960, M980 hoặc M995 theo số chu kỳ và mức mài mòn.
Dùng keo nào để ghép SikaBlock® M930?
Ưu tiên SikaBiresin® B180 theo PDS M930 Version 03.01 (10/2025). Guideline phay còn nêu tên keo cũ; không thay thế nếu chưa kiểm tra PDS keo và xác nhận tương thích.
HDT 90°C có nghĩa là dùng liên tục ở 90°C?
Không nên hiểu như vậy. HDT là nhiệt độ biến dạng nhiệt theo phép thử ISO 75B; nhiệt độ vận hành thực tế còn phụ thuộc tải, thời gian, chu kỳ và cấu trúc tool.
M930 khác M980 và M995 như thế nào?
M930 nhẹ hơn và được định vị cho test/trial/first prototype. M980 nhấn mạnh mài mòn, cơ tính, giữ cạnh và kháng trương nở rất cao; M995 hướng tới cold-box với số lần tháo khuôn cao hơn.
M930 có cần SDS không?
PDS 10/2025 nêu sản phẩm là article không chủ định giải phóng chất trong điều kiện sử dụng bình thường nên SDS không cần để đưa ra thị trường, vận chuyển hoặc sử dụng. Người dùng vẫn phải tuân thủ Voluntary Safety Information Sheet và quy trình an toàn gia công.
Bảo quản M930 như thế nào?
Bảo quản tấm nằm phẳng trên toàn bộ bề mặt, nơi khô ráo. Mô hình/tool ghép tấm nên được giữ trong khoảng 15–30°C để hạn chế ứng suất do khác hệ số giãn nở.
PT có sẵn độ dày M930 nào?
PDS công bố tấm 1500 × 500 mm với độ dày 50, 75 và 100 mm. Tồn kho, MOQ và lead time chưa được xác nhận; gửi số lượng và ngày cần hàng qua Zalo 0961 76 96 46 để PT kiểm tra.
Chọn đủ board, keo,
quy trình và tài liệu
SikaBiresin® B180 để ghép M930 theo PDS hiện hành; Sika® Cleaner G+M hoặc chất làm sạch phù hợp để chuẩn bị bề mặt. PT chưa có trang riêng — yêu cầu PDS trước khi dùng.
Dao torus/ball-nose, hệ gá cứng vững, hút phoi/bụi, thiết bị đo, PPE và vật tư hoàn thiện phù hợp với quy trình foundry.
M935, M945, M960, LAB 850 và LAB 925 là lựa chọn foundry khác chưa có trang riêng trên PT. Các trang đã có gồm M980, M995, LAB 1000, M1000 và ProLab 65 N. Không thay thế 1:1.
Hóa chất công nghiệp Sika · Nhựa composite cao cấp · Vật liệu làm khuôn & tooling board.
Giải pháp Sika toàn diện cho Advanced Resins · Bản tổng quan giải pháp trong chuyên mục · Vật liệu làm khuôn composite & SikaBlock® · Chọn mật độ SikaBlock® theo ứng dụng · Keo kết dính composite · Gelcoat và vật liệu bề mặt khuôn · Nhựa PU đúc chân không · Chuyên mục Advanced Resins.
PDS SikaBlock® M930 Version 03.01 (10/2025)
General Guideline Milling Parameters 01/2026 V03
Brochure High-Performance EP & PUR Systems
PDS nêu SDS không bắt buộc cho article; yêu cầu Voluntary Safety Information Sheet để vận hành an toàn.
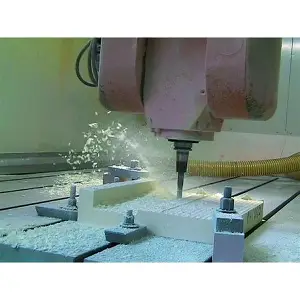
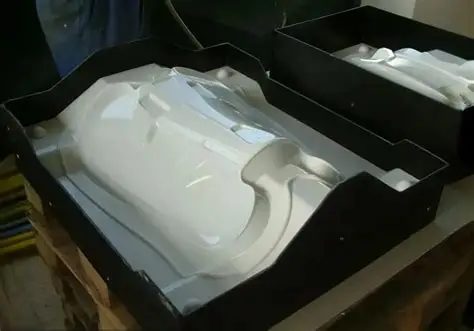
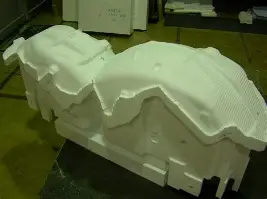
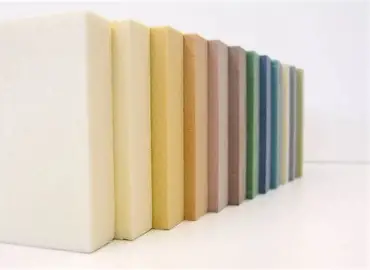
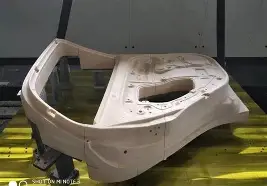
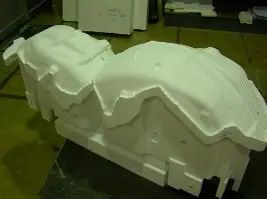
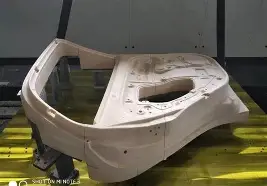
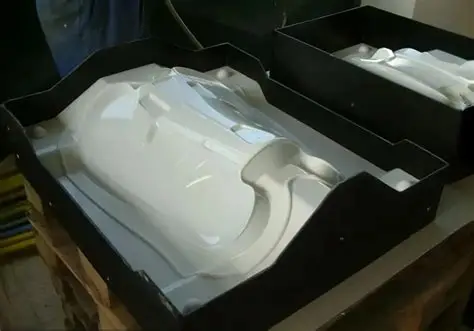
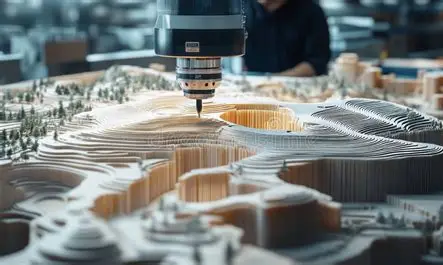
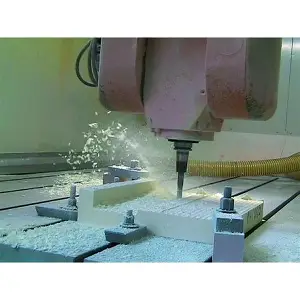
Các ảnh ứng dụng trong bài mang tính minh họa chung cho dòng SikaBlock®, không đại diện riêng cho M930 hoặc một quy trình foundry cụ thể.
Chọn đúng SikaBlock® M930 cho quy trình đúc
Gửi file CAD, loại mẫu/hộp lõi, quy trình cát, binder, catalyst, số lần tháo khuôn, độ dày và tiến độ. Kỹ sư PT sẽ đối chiếu M930 với các Foundry Tooling Board phù hợp.
PT Construction Chemicals Co., Ltd. · pt@hoachatpt.com · MST 0402052135
Hãy là người đầu tiên nhận xét “SikaBlock M930 | Tấm PU CNC cho mẫu đúc, hộp lõi”
Bạn phải đăng nhập để gửi đánh giá.

Đánh giá
Chưa có đánh giá nào.