





Dowsil EA-6060 | Keo silicone 2 thành phần không chảy, đóng rắn nhanh
Liên hệ
DOWSIL EA-6060 | Keo silicone 2K không chảy 1:1, đóng rắn nhiệt
DOWSIL EA-6060 Adhesive (Dow) là keo silicone hai thành phần, phần A đen và phần B trắng, tỷ lệ trộn 1:1, không chảy (non-flowing), đóng rắn bằng nhiệt, hướng tới bộ điều khiển và mô-đun cảm biến ô tô. TDS 11-3643-01 B nêu độ nhớt hỗn hợp 115 Pa·s ở 10 s⁻¹, chỉ số xúc biến 3,7, thời gian thao tác 1 giờ (ASTM D7750) và thời gian mở dưới 2 giờ ở 25 °C, đóng rắn tạo bám dính 30 phút ở 80 °C, 15 phút ở 90 °C hoặc 10 phút ở 100 °C, Shore A 42, độ bền kéo 3,1 MPa, giãn dài 290% và độ bền điện môi 18 kV/mm. Không lấy tỷ lệ hay nhiệt của EA-6052. Catalogue ghi sản phẩm chỉ có ở Châu Âu; PT chưa xác nhận nguồn cung tại Việt Nam. Đơn vị lap shear trong TDS không ghi.
*Số liệu theo TDS 11-3643-01 B (tiếng Anh). Catalogue 11-3921-01 ghi sản phẩm chỉ có ở Châu Âu; chưa xác nhận hàng cung ứng tại Việt Nam. Ảnh đại diện chỉ minh họa; không xác nhận quy cách, nhãn hay SKU.
Cung cấp bởi Hoá chất Xây dựng PT — liên hệ 0961 76 96 46 để được tư vấn kỹ thuật.
Hãy liên hệ ngay để được tư vấn nhanh nhất!
DOWSIL EA-6060 — keo silicone hai thành phần 1:1, không chảy, đóng rắn nhiệt 80–100 °C
DOWSIL EA-6060 là keo silicone hai thành phần 1:1, không chảy, đóng rắn nhiệt. TDS 11-3643-01 B nêu thao tác 1 giờ, đóng rắn 30 phút ở 80 °C, Shore A 42 và độ bền điện môi 18 kV/mm. Trang tách working time khỏi open time, không lấy số của EA-6052 và nêu phạm vi Châu Âu của catalogue.
Ảnh minh họa nhận diện sản phẩm; không xác nhận quy cách bao bì, SKU, nhãn thương mại hoặc chứng nhận. Liên hệ PT để xác nhận hàng cung ứng thực tế.
Giá trị điển hình theo TDS 11-3643-01 B; TDS ghi không dùng để soạn quy định kỹ thuật.
Keo silicone 2K không chảy, đóng rắn nhiệt 80–100 °C
EA-6060 là hệ hai thành phần 1:1, giữ hình dạng sau cấp, đóng rắn bằng nhiệt ở 80–100 °C để tạo bám dính; dùng cho bộ điều khiển và mô-đun cảm biến. — Theo TDS 11-3643-01 B (tiếng Anh, 4 trang)
- ✓Loại: hai thành phần (CTM 0176B), tỷ lệ 1:1 theo khối lượng hoặc thể tích, phần A đen và phần B trắng, mô tả non-flowing — Theo TDS 11-3643-01 B (tiếng Anh, 4 trang)
- ✓Độ nhớt (CTM 1094R, 10 s⁻¹, PP25, khe 200 µm): phần A 190, phần B 90, hỗn hợp 115 Pa·s; chỉ số xúc biến hỗn hợp 3,7 (CTM 1094N) — Theo TDS 11-3643-01 B (tiếng Anh, 4 trang)
- ✓Tỷ trọng phần A 1,3, phần B 1,2 (CTM 0097G); tỷ trọng đã đóng rắn 1,25 (CTM 022B) — Theo TDS 11-3643-01 B (tiếng Anh, 4 trang)
- ✓Thời gian thao tác 1 giờ (ASTM D7750) và thời gian mở dưới 2 giờ (CTM 0243), cùng ở 25 °C; TDS không định nghĩa quan hệ giữa hai số — Theo TDS 11-3643-01 B (tiếng Anh, 4 trang)
- ✓Đóng rắn tạo bám dính: 30 phút ở 80 °C; 15 phút ở 90 °C; 10 phút ở 100 °C; mẫu “typical substrates”, phương pháp không ghi — Theo TDS 11-3643-01 B (tiếng Anh, 4 trang)
- ✓Shore A 42 (CTM 0099); độ bền kéo 3,1 MPa và giãn dài 290% (CTM 0137); độ bền điện môi 18 kV/mm (CTM 0114); CTE 214 ppm/°C (ASTM E831, −45 đến 200 °C) — Theo TDS 11-3643-01 B (tiếng Anh, 4 trang)
- ✓Lap shear không primer (CTM 0243, 30 phút ở 80 °C): AlSi10Mg 2,8; AlMg1 2,3; PBT 2,3; PA66 2,3 — đơn vị không ghi (có thể MPa, chưa xác nhận); thép nêu là nền điển hình nhưng không có số — Theo TDS 11-3643-01 B (tiếng Anh, 4 trang)
- ✓Dải làm việc dài hạn −45 đến 200 °C; −55 °C cần kiểm chứng; UL, hạn dùng bằng số tháng, quy cách không ghi — Theo TDS 11-3643-01 B (tiếng Anh, 4 trang)
- ✓Catalogue 11-3921-01 trang 13: ghi chỉ có ở Châu Âu (dấu hai sao), UL 94 V-1, độ bền kéo 3,0, Shore A 40: khác TDS; PT dùng số TDS — Theo catalogue 11-3921-01 (bản đọc tóm lược, cột có thể lệch, cần đối chiếu PDF)
Working time khác open time: TDS ghi thao tác 1 giờ (ASTM D7750) và mở dưới 2 giờ (CTM 0243), cùng ở 25 °C, hai phương pháp khác nhau; TDS không giải thích quan hệ. Không đồng nhất với thời gian đóng rắn.
Không lấy tỷ lệ hay nhiệt của EA-6052: cùng 1:1 nhưng EA-6060 không chảy, nhiệt đóng rắn 80–100 °C, pot life của EA-6052 là 5 giờ. Hai TDS khác phương pháp và nhiệt; không đổi chéo.
Nhiệt lò khác nhiệt đường dán: TDS ghi “cure and develop adhesion at 80 °C within maximum of 30 minutes” cho các nền thông thường; chi tiết dày cần thời gian để đường dán đạt nhiệt. Hỏi ngân sách nhiệt linh kiện và đo nhiệt tại đường dán.
Phạm vi Châu Âu: catalogue 11-3921-01 ghi sản phẩm chỉ có ở Châu Âu; TDS không có tuyên bố vùng. PT chưa xác nhận nguồn cung tại Việt Nam và không cam kết có hàng.
Mỗi phần dùng nguyên trạng: TDS nói dùng được không cần trộn trước từng phần; nếu lắng chất độn thì khuấy kỹ. Khử khí khi cần: trên 28 inHg trong 10 phút; cấp airless tự động có thể bỏ khử khí.
Lap shear không có đơn vị và không có thép: số 2,3–2,8 chưa có đơn vị trong TDS; PT không quy đổi. UL: TDS không nêu, catalogue ghi V-1.
• Working time 1 giờ và open time dưới 2 giờ là hai phương pháp khác nhau, quan hệ không được giải thích.
• Đơn vị của lap shear không ghi; thép không có số.
• Cure tạo bám dính 80–100 °C: không rõ nhiệt lò hay đường dán; không phải tính chất cuối.
• Catalogue ghi chỉ có ở Châu Âu; chưa xác nhận hàng tại Việt Nam.
• TDS không có hết dính, UL, số tháng hạn dùng, quy cách.
• Không dùng tỷ lệ hay nhiệt của EA-6052.
• Tên nền “PBT 30GF” ở phần đặc điểm và “PBT Ultradur B4300 G6 Q16” ở bảng có thể là hai loại khác nhau.
- →Nhà máy điện tử ô tô cần keo 2K không chảy đóng rắn 80–100 °C
- →Kỹ sư quy trình cần phân biệt working time và open time
- →Mua hàng, QS cần xác nhận nguồn cung Việt Nam trước khi báo
Dây chuyền lắp ráp, từ định lượng đến đóng rắn
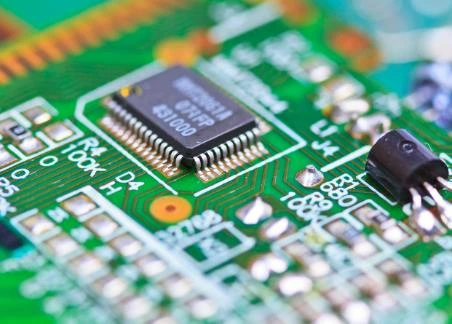
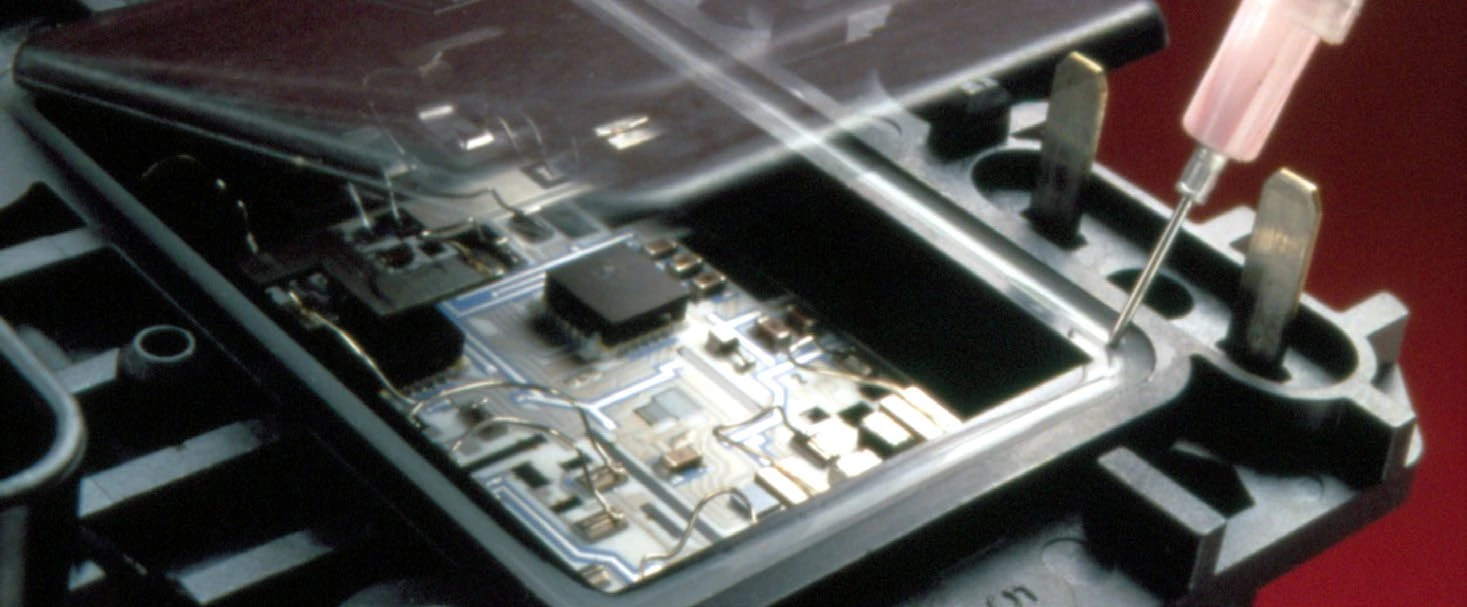
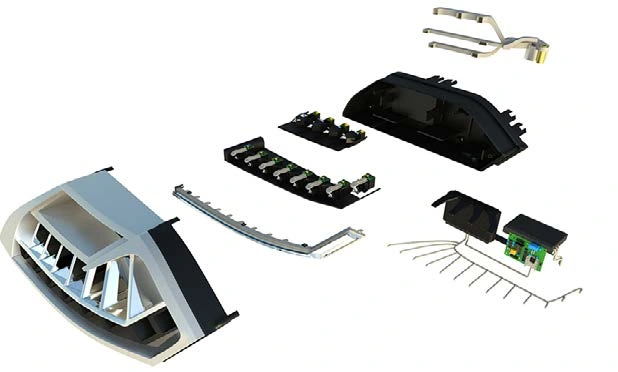
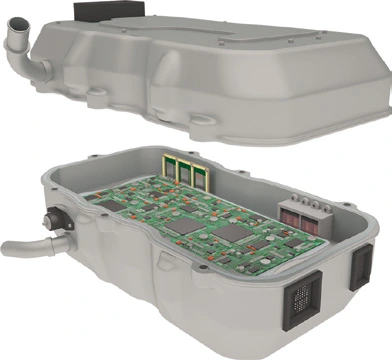
Với EA-6060, bài toán là cấp keo không chảy 1:1 bằng thiết bị định lượng, ghép nắp, đế hoặc đầu nối trong thời gian mở, rồi đưa cụm vào lò để tạo bám dính. Năm hình dưới lấy từ tài liệu Dow: bo mạch, thử mẫu, cấp keo, vỏ module và bo trong vỏ. Chúng minh họa nhóm ứng dụng và không xác nhận EA-6060 dùng ở từng hình.
Phạm vi theo TDS 11-3643-01 B và những điểm cần kiểm.
- ✓Keo hai thành phần 1:1, không chảy, đóng rắn nhiệt 80–100 °C (TDS).
- ✓Hướng tới bộ điều khiển và mô-đun cảm biến ô tô (TDS).
- ✓Lap shear không primer trên nhôm và nhựa kỹ thuật, 30 phút ở 80 °C (TDS).
- ✓Độ bền điện môi 18 kV/mm (CTM 0114).
- ✗Lấy tỷ lệ hoặc nhiệt từ EA-6052.
- ✗Đồng nhất working time với open time.
- ✗Hứa có hàng tại Việt Nam khi catalogue ghi chỉ có Châu Âu.
- ✗Suy chứng nhận ô tô toàn cụm từ keo.
Hình từ tài liệu Dow 11-3930-01, 11-3921-01, 11-3413-01, 11-3415-01; minh họa nhóm ứng dụng, không phải TDS của EA-6060.
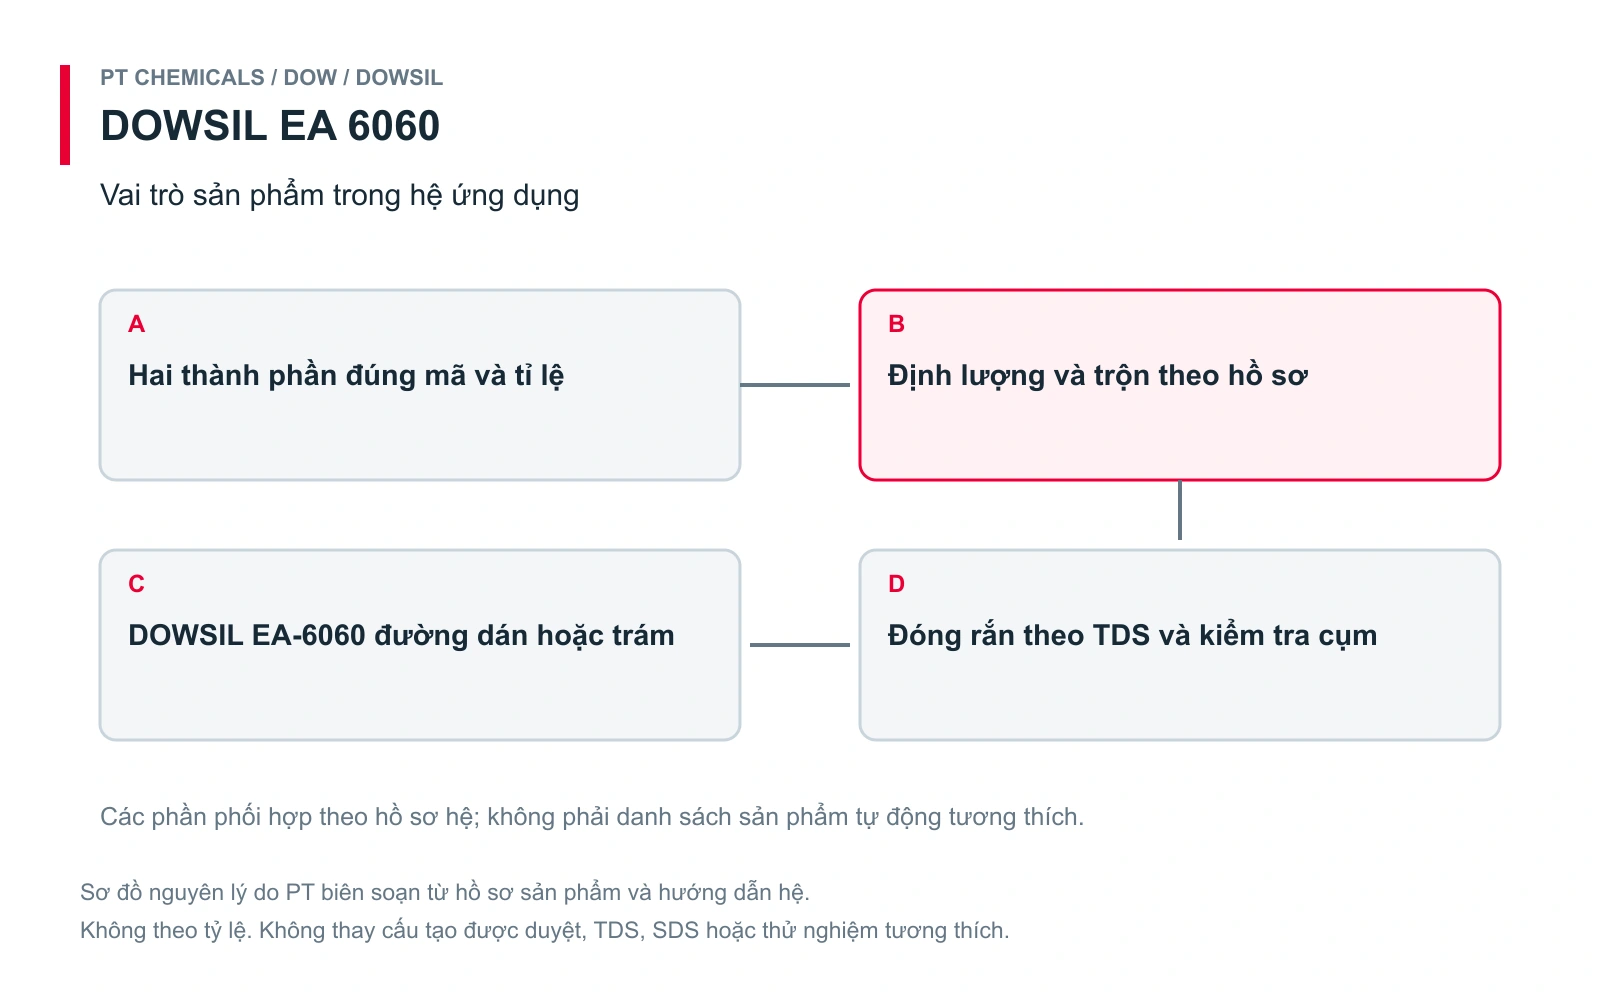
Sơ đồ 1 — Vai trò trong hệ
Sơ đồ 1 đặt DOWSIL EA-6060 trong cụm lắp ráp: nền, thiết bị cấp keo, lớp keo, đóng rắn, kiểm tra và hồ sơ. Bảng dưới giải thích từng thành phần theo Việt (Anh).
| Thành phần Việt (Anh) | Vai trò trong hệ | Tài liệu nền |
|---|---|---|
| Nền (substrates) | Nhôm AlSi10Mg, AlMg1, PBT, PA66 (có số); thép nêu nhưng không có số | TDS 11-3643-01 B |
| Định lượng và cấp (metering, dispensing) | 1:1; từng phần dùng nguyên trạng; khử khí hoặc cấp airless | TDS 11-3643-01 B |
| Lớp keo EA-6060 (two-part heat cure adhesive) | Không chảy, độ nhớt hỗn hợp 115 Pa·s, xúc biến 3,7 | TDS 11-3643-01 B |
| Đóng rắn nhiệt (heat cure) | 80 °C/30 phút; 90 °C/15 phút; 100 °C/10 phút; cơ sở nhiệt cần xác định | TDS; PT ANALYSIS |
| Kiểm tra (verification) | Lap shear trên nền thật; đo nhiệt tại đường dán | PT ANALYSIS |
| Hồ sơ (documents) | TDS đúng revision, SDS Việt Nam, xác nhận nguồn cung | TDS; SDS |
Thuật ngữ working time, open time, nhiệt đường dán và xúc biến
Các đại lượng không dùng thay nhau. Cột thứ ba cho biết TDS EA-6060 nêu gì, hoặc không nêu gì.
| Thuật ngữ Việt (Anh) | Ý nghĩa | Với DOWSIL EA-6060 theo nguồn | Nguồn |
|---|---|---|---|
| Tỷ lệ trộn theo khối lượng và theo thể tích (mix ratio by weight, by volume) | Cùng một hệ có hai con số khác nhau vì tỷ trọng hai phần khác nhau; chỉ dùng đúng cơ sở mà TDS ghi, không đổi tỷ lệ của dòng EA khác | 1:1 theo khối lượng hoặc thể tích (CTM 0176B) | TDS |
| Thời gian thao tác sau trộn (working time, pot life) | Khoảng sau khi trộn mà keo còn cấp và ghép được; khác thời gian hết dính bề mặt (tack free) và khác thời gian đóng rắn; mỗi TDS có phương pháp và điều kiện riêng | 1 giờ ở 25 °C (ASTM D7750) | TDS |
| Thời gian mở sau cấp keo (open time) và thời gian tiền đóng rắn khi đã ghép (assembled precure time) | Open time là khoảng sau cấp keo mà bề mặt chưa ghép còn bám; precure time là khoảng đã ghép mà chưa cần đưa vào gia nhiệt; hai đại lượng khác nhau và khác thời gian đóng rắn | Open time dưới 2 giờ ở 25 °C (CTM 0243); TDS không nêu precure time khi đã ghép | TDS; UNKNOWN |
| Hết dính bề mặt (tack free) | Bề mặt hết dính theo phép thử của hãng; chưa phải đóng rắn sâu, chưa phải chịu tải | TDS không nêu thời gian hết dính | UNKNOWN |
| Bám dính hoàn toàn / đóng rắn hoàn toàn (full adhesion / full cure) | Độ bám và tính chất cuối cùng; khác mốc hết dính và khác độ bền lắp ráp | Cure 30 phút ở 80 °C để tạo bám dính; không có số bám dính hoàn toàn | TDS; UNKNOWN |
| Nhiệt độ tại đường dán (bondline temperature) và nhiệt cài đặt lò (oven set point) | Chi tiết dày hoặc nhiều kim loại nóng lên chậm hơn khoảng không trong lò; thời gian đóng rắn của TDS có thể tính từ lúc đường dán đạt nhiệt, không phải từ lúc đóng cửa lò | Nhiệt đóng rắn 80, 90, 100 °C; TDS không ghi cơ sở lò hay đường dán | TDS; UNKNOWN |
| Độ nhớt, chỉ số xúc biến (viscosity, thixotropic index) | Độ nhớt chỉ có nghĩa khi kèm tốc độ cắt, dụng cụ đo và nhiệt độ; chỉ số xúc biến cho biết keo giữ hình dạng sau cấp tới mức nào | Hỗn hợp 115 Pa·s ở 10 s⁻¹, PP25, 200 µm (CTM 1094R); xúc biến 3,7 (CTM 1094N) | TDS |
| Trộn tĩnh, khí lẫn và định lượng (static mixer, entrained air, metering) | Tỷ lệ sai hoặc trộn thiếu làm đóng rắn không hoàn toàn; khí lẫn làm lỗ rỗng; cần kiểm tỷ lệ và lỗ rỗng tại chuyền | Dùng nguyên trạng từng phần; khuấy nếu lắng; khử khí > 28 inHg 10 phút | TDS |
| Chất ức chế đóng rắn (cure inhibition) | Hợp chất thiếc hữu cơ, lưu huỳnh, polysulfide, một số dư lượng chất trợ hàn có thể làm keo không đóng rắn; cần thử nơi tiếp xúc thật | Hợp chất thiếc hữu cơ, lưu huỳnh, polysulfide, hydrocarbon không no, dư lượng trợ hàn | TDS |
| Mô đun (modulus) | Ứng suất khi kéo giãn đến một mức biến dạng; liên quan độ cứng của mối, không phải độ bền | TDS không có mô đun; có Shore A 42, độ bền kéo 3,1 MPa, giãn dài 290% | TDS; UNKNOWN |
Thông số theo TDS 11-3643-01 B và điều kiện từng số
Bảng dưới trích từ TDS 11-3643-01 B (tiếng Anh, 4 trang). Giá trị điển hình; TDS ghi không dùng để soạn quy định kỹ thuật và không thay SDS. Mọi số đến từ bản đọc tóm lược và cần đối chiếu PDF trước khi đăng.
| Hạng mục | Phương pháp theo TDS | Điều kiện theo TDS | Giá trị |
|---|---|---|---|
| Loại | CTM 0176B | TDS không ghi | Hai thành phần; non-flowing (mô tả) |
| Tỷ lệ trộn | CTM 0176B | Khối lượng hoặc thể tích | 1:1 |
| Màu | CTM 0176B | TDS không ghi | Phần A đen, phần B trắng |
| Độ nhớt phần A | CTM 1094R | 10 s⁻¹, PP25, 200 µm | 190 Pa·s |
| Độ nhớt phần B | CTM 1094R | 10 s⁻¹, PP25, 200 µm | 90 Pa·s |
| Độ nhớt hỗn hợp | CTM 1094R | 10 s⁻¹, PP25, 200 µm | 115 Pa·s |
| Chỉ số xúc biến (hỗn hợp) | CTM 1094N | Cắt ổn định 1 s⁻¹/10 s⁻¹ | 3,7 |
| Tỷ trọng phần A / B | CTM 0097G | TDS không ghi | 1,3 / 1,2 |
| Tỷ trọng đã đóng rắn | CTM 022B | TDS không ghi | 1,25 |
| Thời gian thao tác | ASTM D7750 | 25 °C | 1 giờ |
| Thời gian mở | CTM 0243 | 25 °C | < 2 giờ |
| Đóng rắn tạo bám dính | TDS không ghi | Nền điển hình | 30 phút ở 80 °C; 15 phút ở 90 °C; 10 phút ở 100 °C |
| Độ cứng | CTM 0099, Shore A | TDS không ghi | 42 |
| Độ bền kéo | CTM 0137 | TDS không ghi | 3,1 MPa |
| Giãn dài | CTM 0137 | TDS không ghi | 290% |
| Độ bền điện môi | CTM 0114 | TDS không ghi | 18 kV/mm |
| CTE tuyến tính | ASTM E831 (TMA) | −45 đến 200 °C | 214 ppm/°C |
| Lap shear AlSi10Mg | CTM 0243 | 30 phút ở 80 °C, không primer | 2,8 (đơn vị không ghi) |
| Lap shear AlMg1 | CTM 0243 | 30 phút ở 80 °C, không primer | 2,3 (đơn vị không ghi) |
| Lap shear PBT Ultradur B4300 G6 Q16 | CTM 0243 | 30 phút ở 80 °C, không primer | 2,3 (đơn vị không ghi) |
| Lap shear PA66 Ultramid A3 | CTM 0243 | 30 phút ở 80 °C, không primer | 2,3 (đơn vị không ghi) |
| Dải làm việc | TDS không ghi | Dài hạn; −55 °C cần kiểm chứng | −45 đến 200 °C |
| Hạn dùng và bao gói | — | Theo nhãn | Không có số tháng; nhiều cỡ, không liệt kê |
Phương pháp và điều kiện “TDS không ghi”: là điều PT không thấy trong bản đọc tóm lược; cần đối chiếu PDF.
Lap shear: TDS không ghi đơn vị; PT không quy đổi và không ghi MPa vào bảng.
Catalogue 11-3921-01 trang 13: ghi sản phẩm chỉ có ở Châu Âu (dấu hai sao), UL 94 V-1, Shore A 40, độ bền kéo 3,0, giãn dài 300, tải lap shear 2; mô tả có chỉ thị UV. TDS tóm lược không nhắc chỉ thị UV; cần Dow xác nhận. Không trộn vào bảng TDS. — Theo catalogue 11-3921-01, trang 11 đến 13 (bản đọc tóm lược, cột có thể lệch, cần đối chiếu PDF)
TDS không nêu: hết dính, UL, số tháng hạn dùng, quy cách, lap shear thép.
Chọn EA-6060 hay các mã EA khác
Chọn theo cơ chế đóng rắn, tỷ lệ trộn, dạng keo và nguồn cung. Mỗi mã có hồ sơ riêng; không mặc định thay thế nhau, không xếp hạng và không dùng tỷ lệ hay nhiệt độ của mã này cho mã kia.
| Tình huống | Hướng xử lý | Căn cứ |
|---|---|---|
| Cần 2K không chảy, 1:1, đóng rắn nhiệt 80–100 °C | DOWSIL EA-6060 theo TDS 11-3643-01 B (xác nhận nguồn cung Việt Nam) | TDS 11-3643-01 B |
| Cần 2K chảy được, 1:1, có UV soi đường keo | Xem EA-6052 (TDS 11-1210-01 C) | TDS 11-1210-01 C |
| Cần 2K đóng rắn nhiệt độ phòng | Xem EA-2626 (TDS 80-3410-01 C) | TDS 80-3410-01 C |
| Cần 1K đóng rắn nhiệt | Xem EA-7100 (TDS 11-3453-01 B) | TDS 11-3453-01 B |
| Cần hệ 2K trắng, đóng rắn nhanh, lắp ráp đèn | Xem EA 3500G (Mức 2) | Mức dữ liệu 2 |
Cấp keo, thời gian mở và đóng rắn nhiệt
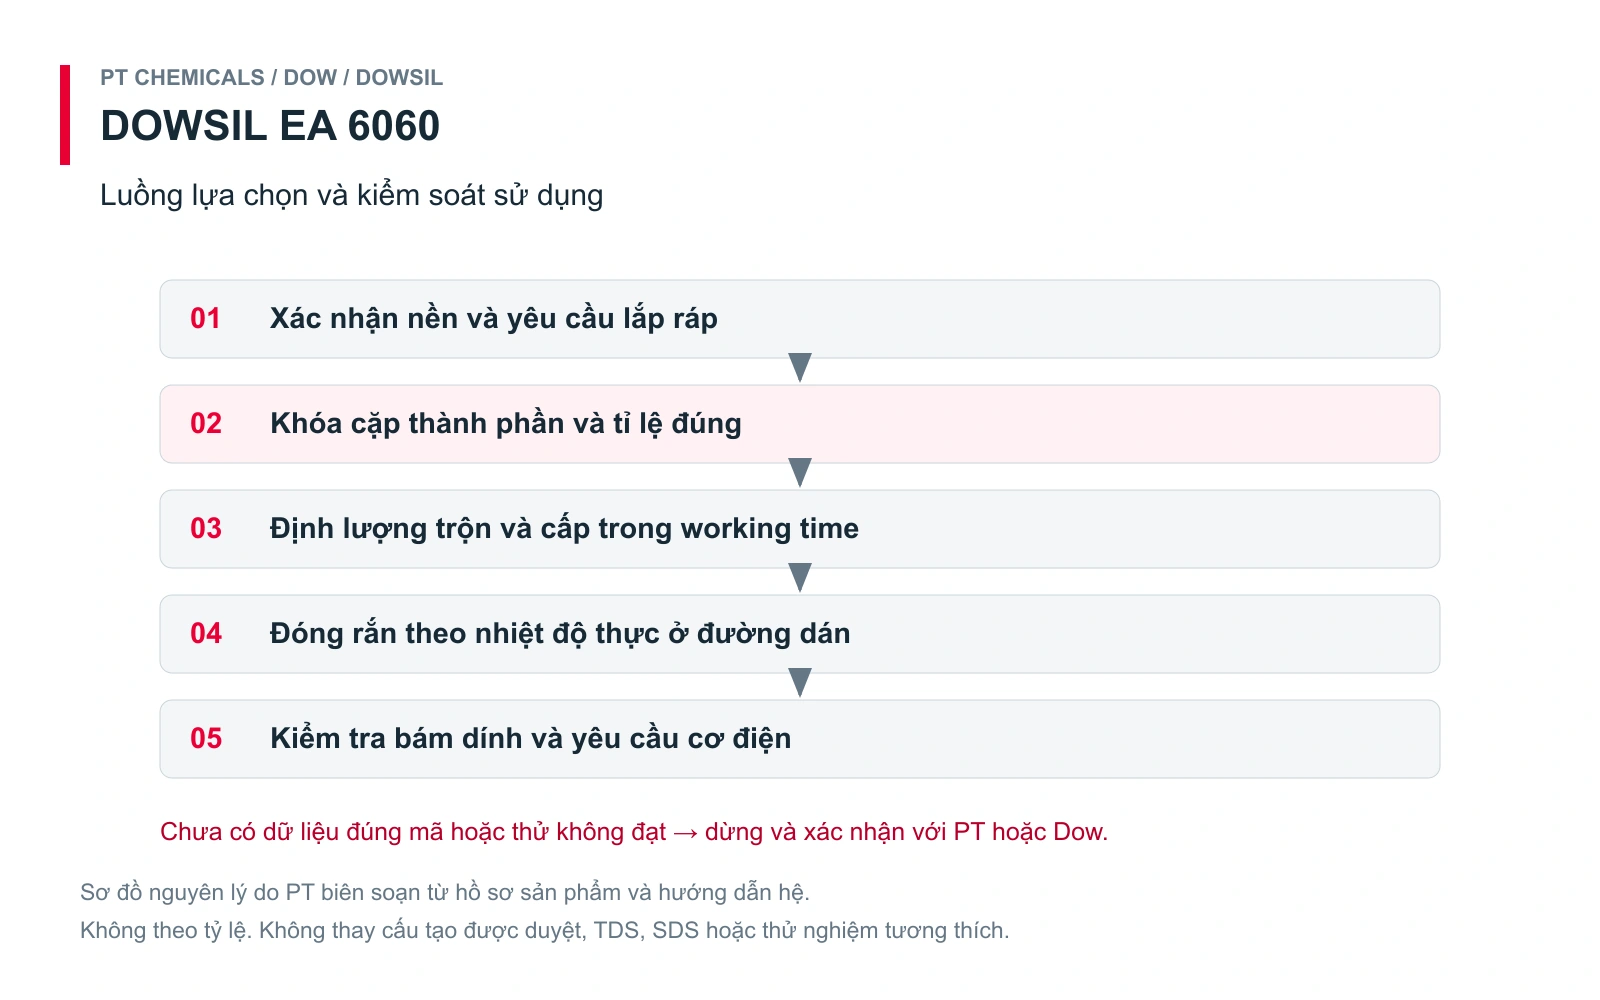
Sơ đồ 2 — Luồng lựa chọn và kiểm soát
Sơ đồ 2 là luồng chọn và kiểm soát: yêu cầu dự án, tỷ lệ và thiết bị, nền và vệ sinh, quy trình đóng rắn, thử bám dính, hồ sơ.
| Bước kiểm soát | Câu hỏi cần trả lời | Tài liệu nền |
|---|---|---|
| 1. Yêu cầu dự án | Nền, nhịp chu kỳ, ngân sách nhiệt, nguồn cung Việt Nam? | Hồ sơ dự án |
| 2. Tỷ lệ và thiết bị | 1:1; định lượng, khử khí hoặc airless | TDS 11-3643-01 B |
| 3. Nền và vệ sinh | Dow OS, naphtha, mineral spirits, MEK; acetone hoặc IPA chỉ lau cuối | TDS 11-3643-01 B |
| 4. Thời gian mở và ghép | Thao tác 1 giờ; mở dưới 2 giờ ở 25 °C | TDS 11-3643-01 B |
| 5. Nhiệt đóng rắn | Nhiệt cài đặt lò khác nhiệt đường dán; đo nhiệt thật | PT ANALYSIS |
| 6. Thử và hồ sơ | Lap shear trên nền thật; SDS; xác nhận hàng | TDS; SDS |
Hướng dẫn sử dụng theo tài liệu
Tóm lược TDS 11-3643-01 B. PT không bổ sung quy trình ngoài TDS; thông số do dự án và Dow xác nhận.
| Nội dung | Theo nguồn | Ghi chú của PT |
|---|---|---|
| Nền | Làm sạch bằng Dow OS, naphtha, mineral spirits hoặc MEK; acetone hoặc IPA chỉ lau cuối; ăn mòn hoặc plasma có thể giúp; thử nhỏ trên mọi nền | Không kỳ vọng bám Teflon, PE, PP |
| Chuẩn bị vật liệu | Dùng từng phần nguyên trạng; nếu lắng chất độn thì khuấy kỹ | Kiểm đồng nhất |
| Khử khí | Trên 28 inHg trong 10 phút hoặc đến khi hết sủi; cấp airless tự động có thể giảm hoặc bỏ khử khí | Kiểm lỗ rỗng |
| Cấp keo và ghép | Thao tác 1 giờ; mở dưới 2 giờ ở 25 °C | Ghép trước khi hết thời gian mở |
| Đóng rắn nhiệt | 30 phút ở 80 °C; 15 phút ở 90 °C; 10 phút ở 100 °C để tạo bám dính | Cơ sở nhiệt TDS không nêu; đo nhiệt tại đường dán |
| Chất ức chế | Tránh thiếc hữu cơ, lưu huỳnh, polysulfide, hydrocarbon không no, dư lượng trợ hàn tại vị trí keo | Thử nơi tiếp xúc thật |
| Bảo quản | Theo nhãn; đậy kín, kho lạnh để kéo dài hạn dùng; dùng trước ngày “Use Before” | TDS không có số tháng |
Kiểm soát quy trình và lỗi cần tránh
TDS EA-6060 không nêu ngưỡng nghiệm thu hiện trường. Các kiểm tra dưới là điểm kiểm soát của PT; ngưỡng do dự án và Dow xác nhận.
| Kiểm tra | Mục đích | Khi nào | Không chấp nhận nếu |
|---|---|---|---|
| Hồ sơ lô | Đúng EA-6060, lô, hạn dùng từng phần theo nhãn, revision TDS | Khi nhập hàng | Nhãn không khớp; nhầm mã EA |
| Tỷ lệ 1:1 | Cấp đúng tỷ lệ theo thiết bị đã xác nhận | Mỗi ca | Lệch tỷ lệ |
| Thời gian mở | Ghép trong thời gian mở dưới 2 giờ | Mỗi ca | Ghép quá hạn |
| Nhiệt đường dán | Đạt 80–100 °C theo TDS tại đường dán | Mỗi lô lò | Chỉ nhìn nhiệt cài đặt |
| Lỗ rỗng | Khử khí hoặc airless đúng | Mỗi ca | Lỗ rỗng |
| Thử bám dính | Lap shear trên nền thật, đơn vị rõ ràng | Trước đại trà | Bong ở mặt phân cách |
| Nguồn cung | Xác nhận hàng tại Việt Nam trước khi báo | Trước báo giá | Báo mã chỉ có ở Châu Âu |
Điểm dễ sai (phân tích của kỹ sư PT): lấy tỷ lệ hoặc nhiệt của EA-6052; đồng nhất working time với open time; lấy nhiệt lò làm nhiệt đường dán; ghi đơn vị lap shear tự suy; báo hàng khi catalogue ghi chỉ có ở Châu Âu; bỏ qua chất ức chế.
EA-6060 với các mã EA có TDS
So sánh đặt cạnh nhau số trong TDS đúng mã của bốn keo EA. Mỗi TDS khác phương pháp và điều kiện; bảng để tìm khác biệt, không xếp hạng.
| Hạng mục | EA-2626 (80-3410-01 C) | EA-6052 (11-1210-01 C) | EA-6060 (11-3643-01 B) | EA-7100 (11-3453-01 B) |
|---|---|---|---|---|
| Số thành phần và cơ chế (theo TDS) | Hai thành phần, đóng rắn trung tính alkoxy ở nhiệt độ phòng, đóng rắn trong chiều sâu | Hai thành phần, đóng rắn nhiệt (TDS không gọi tên cơ chế) | Hai thành phần, đóng rắn nhiệt (TDS không gọi tên cơ chế) | Một thành phần, đóng rắn nhiệt gốc tự do và đóng rắn ẩm thứ cấp |
| Tỷ lệ trộn | 100:13 khối lượng; 5,7–5,9:1 thể tích | 1:1 “theo khối lượng hoặc thể tích” | 1:1 theo khối lượng hoặc thể tích (CTM 0176B) | Không áp dụng |
| Dạng keo | Paste, không tự san (flow < 2 mm) | Chảy được, tự san | Không chảy (non-flowing) | TDS không ghi rõ; độ nhớt 360.000 mPa·s, xúc biến 5,8 |
| Độ nhớt (phần A / phần B / hỗn hợp) | Base 205.000 mPa·s; chất xúc tác xám 18.000–48.000 | 39.800 / 41.425 / 40.600 mPa·s; phương pháp không ghi | 190 / 90 / 115 Pa·s, CTM 1094R, 10 s⁻¹ | 360.000 mPa·s; phương pháp không ghi |
| Thời gian thao tác / mở | 6–9 phút (“snap”); hết dính 11–18 phút | 5 giờ ở 25 °C (pot life) | 1 giờ (ASTM D7750); mở < 2 giờ (CTM 0243), 25 °C | Mở 60 phút, tiền đóng rắn khi ghép > 24 giờ, ở 25 °C |
| Đóng rắn | 24 giờ cho mẫu thử bám dính; 7 ngày cho bảng độ bền; tăng tốc 10 phút ở 60–70 °C | 90 °C 60 phút; 125 °C 30 phút; 150 °C 10 phút (cơ sở nhiệt không ghi) | 80 °C 30 phút; 90 °C 15 phút; 100 °C 10 phút (loại mẫu không ghi) | 15 phút ở 100 °C tại bondline |
| Độ cứng Shore A | 43 (xám); 45 (đen đặc biệt), D 2240 | 48; phương pháp không ghi | 42, CTM 0099 | 43; phương pháp không ghi |
| Độ bền kéo | > 1,9 MPa | 4,7 MPa (685 psi) | 3,1 MPa, CTM 0137 | 3,4 MPa (490 psi) |
| Giãn dài | > 200% | 170% | 290%, CTM 0137 | 260% |
| Lap shear không primer | > 1,0 MPa, 24 giờ ở 23 °C, PC/PP plasma, PC/kính, PBT-ASA/kính; phá hủy 100% cohesive | 4,9 MPa trên nhôm; lịch đóng rắn không ghi | 2,8 / 2,3 MPa nhôm; 2,3 PBT; 2,3 PA66 (30 phút ở 80 °C); đơn vị không ghi | 2,4 MPa nhôm; 2,6 MPa PBT; cure khuyến nghị |
| Độ bền điện môi | TDS không nêu | TDS không nêu | 18 kV/mm, CTM 0114 | 17 kV/mm (437 V/mil); phương pháp không ghi |
| UL theo TDS | TDS không nêu | TDS không nêu | TDS không nêu (catalogue ghi UL 94 V-1) | TDS không nêu (catalogue ghi UL 94 HB) |
| Hạn dùng | Base 12 tháng ≤ 32 °C; xúc tác 5 tháng ≤ 25 °C | 12 tháng ở 25 °C | Theo nhãn; TDS không có số tháng | Theo nhãn; TDS không có số tháng |
| Bao gói theo TDS | Nhiều cỡ, không liệt kê | 0,45; 3,6; 18; 200 kg | Nhiều cỡ, không liệt kê | 0,45; 3,6; 18 kg |
EA-6060 là mã không chảy 1:1 duy nhất trong bốn mã; nhiệt đóng rắn 80–100 °C thấp hơn mức 90–150 °C của EA-6052. Chênh lệch là khác biệt vật liệu và tài liệu, không phải thứ hạng. Mỗi TDS có phương pháp, điều kiện và định nghĩa riêng cho thời gian thao tác và đóng rắn. Bảng đặt cạnh nhau để tìm khác biệt, không để xếp hạng, không quy đổi và không dùng số hay tỷ lệ của mã này cho mã kia. EA 3500G (Mức 2) không có trong bảng vì chưa có TDS đúng mã.
✉ Đây là góc nhìn tổng hợp mang tính tham khảo. Mỗi dự án có điều kiện riêng, vui lòng liên hệ kỹ sư Công ty Hoá Chất Xây Dựng PT (PT Chemicals) để được tư vấn cụ thể trước khi áp dụng.
Thư viện tài liệu DOWSIL EA-6060
TDS 11-3643-01 B (tiếng Anh, 4 trang) được đọc cho trang này, cùng trang 13 của catalogue 11-3921-01 qua bản tóm lược để đối chiếu.
TDS 11-3643-01 B: nguồn của mọi số liệu trên trang.
Phạm vi: catalogue ghi chỉ có ở Châu Âu; chưa xác nhận Việt Nam.
SDS: PT chưa có SDS Việt Nam đúng mã.
Hình ảnh: hình hãng minh họa nhóm ứng dụng chung, không phải công trình hay nhân sự PT.
Đọc tiếp theo nhu cầu
Đọc tiếp theo vai trò của bạn: kỹ sư bảo trì, mua hàng và QS, nhà máy OEM, tư vấn thiết kế.
- Dowsil EA-2626 | Keo silicone 2K đóng rắn nhanh, dán kính – kim loại — TDS 80-3410-01 C: 2K đóng rắn nhiệt độ phòng, không tự san, tỷ lệ 100:13 theo khối lượng, thời gian thao tác 6–9 phút
- Dowsil EA 3500G | Keo trám silicone 2K đóng rắn nhanh, lắp ráp đèn — Mức 2: catalogue gọi Fast Cure Silicone Adhesive; PDP Dow gọi Sealant Base; chưa có TDS đúng mã; không số
- Dowsil EA-6052 | Keo silicone đóng rắn nhanh, nhiệt độ thấp, có UV — TDS 11-1210-01 C: 2K tỷ lệ 1:1, chảy được, đóng rắn nhiệt (60–150 °C theo catalogue; TDS từ 90 °C), có UV soi đường keo
- Dowsil EA-7100 | Keo silicone lắp ráp công nghiệp — TDS 11-3453-01 B: 1K đóng rắn nhiệt (radical) kèm đóng rắn ẩm thứ cấp, 15 phút ở 100 °C tại bondline
- Silicone kỹ thuật Dow cho ngành lắp ráp điện tử, cơ khí chính xác — ngành lắp ráp điện tử (khung)
- Đọc TDS keo công nghiệp: pot life, fixture time, cường độ cắt, nhiệt độ làm việc — đọc TDS (khung)
- Tiêu chuẩn IPC-CC-830, UL 94 V-0, UL 746 trong vật liệu điện tử — tiêu chuẩn vật liệu điện tử (khung)
- Thương hiệu Dow — thương hiệu mẹ
- Dòng DOWSIL — các mã DOWSIL trên PT
- Keo Silicone / RTV & PU Sealant Dow — danh mục
- Keo Silicone / RTV & PU Sealant — danh mục cha
- Vật liệu công nghiệp, điện tử, lắp ráp chính xác — danh mục nhóm công nghệ
- Hoá chất công nghiệp | Industry Chemicals — danh mục gốc
Hai vật liệu hoặc nền cần dán/trám (loại, lớp phủ, ảnh) và tình trạng bề mặt, kiểu làm sạch hiện tại
Hình dạng và độ dày đường keo; cần keo không chảy hay chảy được; có cần kín hơi ẩm hay không
Thiết bị hiện có: bơm định lượng, trộn tĩnh, kim cấp keo, lò (nhiệt cài đặt, nhiệt thực tại đường dán), nhịp chu kỳ
Nhiệt độ làm việc (liên tục, đỉnh ngắn), dung môi hoặc nhiên liệu tiếp xúc, ngân sách nhiệt của linh kiện
Yêu cầu hồ sơ: SDS, listing (UL) và phạm vi cần dùng; số lượng, quy cách, tiến độ và nguồn cung tại Việt Nam
Trong sổ tay PT, chỉ bài “Keo công nghiệp | Chọn theo vật liệu và điều kiện làm việc” đã có nội dung đầy đủ; các bài giải pháp khác ở cột giữa hiện mới là khung nội dung, đang được kỹ sư PT bổ sung. Chi tiết kỹ thuật nằm trên trang này.
Câu hỏi thường gặp về DOWSIL EA-6060
DOWSIL EA-6060 là keo gì?
Keo silicone hai thành phần 1:1, không chảy, đóng rắn bằng nhiệt ở 80–100 °C, hướng tới bộ điều khiển và mô-đun cảm biến ô tô, theo TDS 11-3643-01 B.
Thời gian thao tác và thời gian mở khác nhau thế nào?
TDS ghi thao tác 1 giờ (ASTM D7750) và mở dưới 2 giờ (CTM 0243), cùng ở 25 °C, hai phương pháp khác nhau. Cả hai không phải thời gian đóng rắn.
Có dùng tỷ lệ hay nhiệt của EA-6052 được không?
Không. EA-6060 không chảy và đóng rắn 80–100 °C; EA-6052 chảy được và đóng rắn 90–150 °C. Mỗi mã có TDS riêng.
EA-6060 có bán tại Việt Nam không?
Catalogue ghi sản phẩm chỉ có ở Châu Âu. PT chưa xác nhận nguồn cung tại Việt Nam và không cam kết có hàng; liên hệ PT để kiểm tra.
Số lap shear của EA-6060 là bao nhiêu?
Bảng ghi 2,8 (AlSi10Mg), 2,3 (AlMg1, PBT, PA66) sau 30 phút ở 80 °C nhưng không có đơn vị; PT không quy đổi và cần đối chiếu PDF.
EA-6060 có UL không?
TDS không nêu UL. Catalogue ghi UL 94 V-1; đó là xếp loại vật liệu và chưa kèm độ dày.
Người mua cần cung cấp gì để PT tư vấn đúng?
Hai vật liệu và lớp phủ, hình dạng và độ dày đường keo, thiết bị định lượng và lò (nhiệt cài đặt và nhiệt tại đường dán), ngân sách nhiệt của linh kiện, nhịp chu kỳ, nhiệt độ làm việc, yêu cầu hồ sơ, quy cách và tiến độ. Tài liệu hãng là căn cứ chọn sơ bộ, không thay thử mẫu trên cụm thật và thiết bị thật.
Có SDS tiếng Việt cho EA-6060 không?
PT chưa có SDS Việt Nam đúng mã, màu và thị trường. TDS không thay SDS. Vui lòng liên hệ để PT hỏi nguồn hàng.
Cần tư vấn DOWSIL EA-6060?
Gửi loại nền, bản vẽ khe, kích thước, điều kiện nhà máy/công trường và yêu cầu hồ sơ. Kỹ sư Hoá Chất PT sẽ phản hồi và tư vấn sớm nhất.
Công ty Hoá chất Xây dựng PT — đơn vị nhập khẩu, cung cấp sản phẩm Hoá chất, vật tư Xây dựng, Công nghiệp, Cầu đường.
Ảnh bao bì và hình trong trang chỉ để minh họa, không xác nhận quy cách, màu, mã hàng hay tồn kho. Nội dung do PT tổng hợp từ tài liệu Dow, cần đối chiếu hồ sơ hàng thực tế.
Hãy là người đầu tiên nhận xét “Dowsil EA-6060 | Keo silicone 2 thành phần không chảy, đóng rắn nhanh”
Bạn phải đăng nhập để gửi đánh giá.





Đánh giá
Chưa có đánh giá nào.