
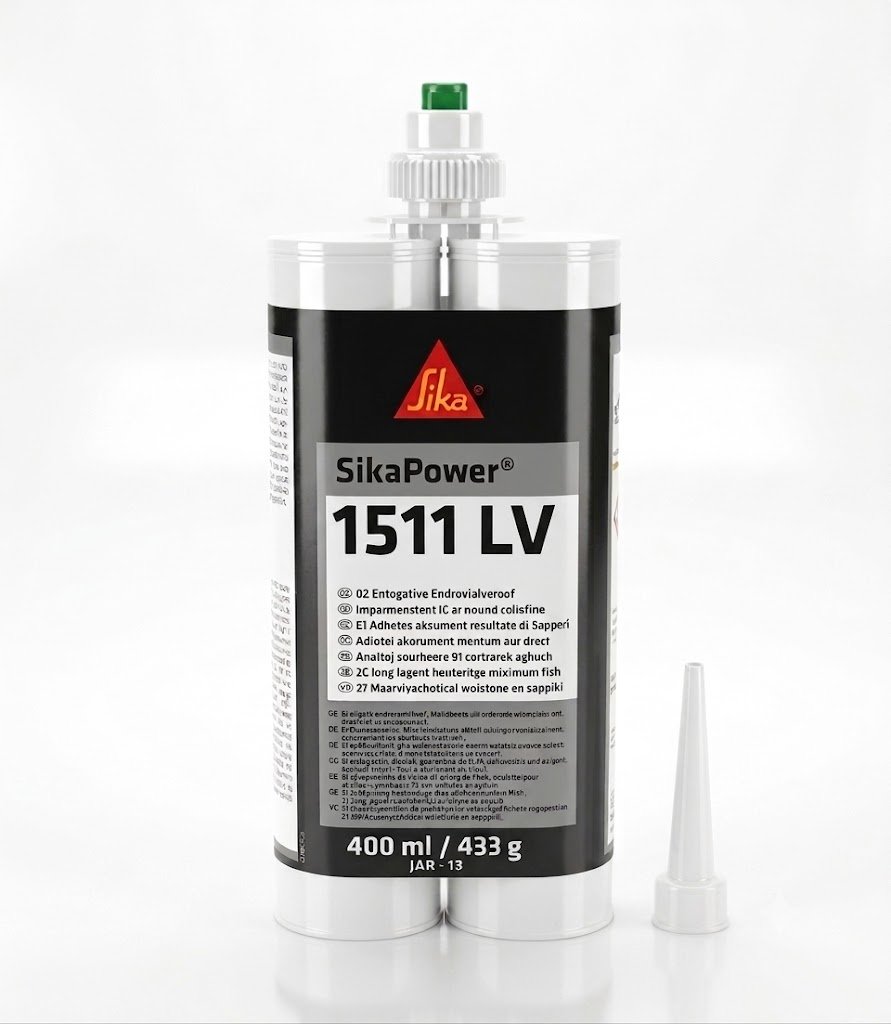
SikaPower 1511 LV | Keo epoxy 2 thành phần độ nhớt thấp, đóng rắn nhanh cho kim loại, composite và nhựa kỹ thuật
Liên hệ
SikaPower®-1511 LV | Keo epoxy 2 thành phần độ nhớt thấp, đóng rắn nhanh cho kim loại, composite và nhựa kỹ thuật
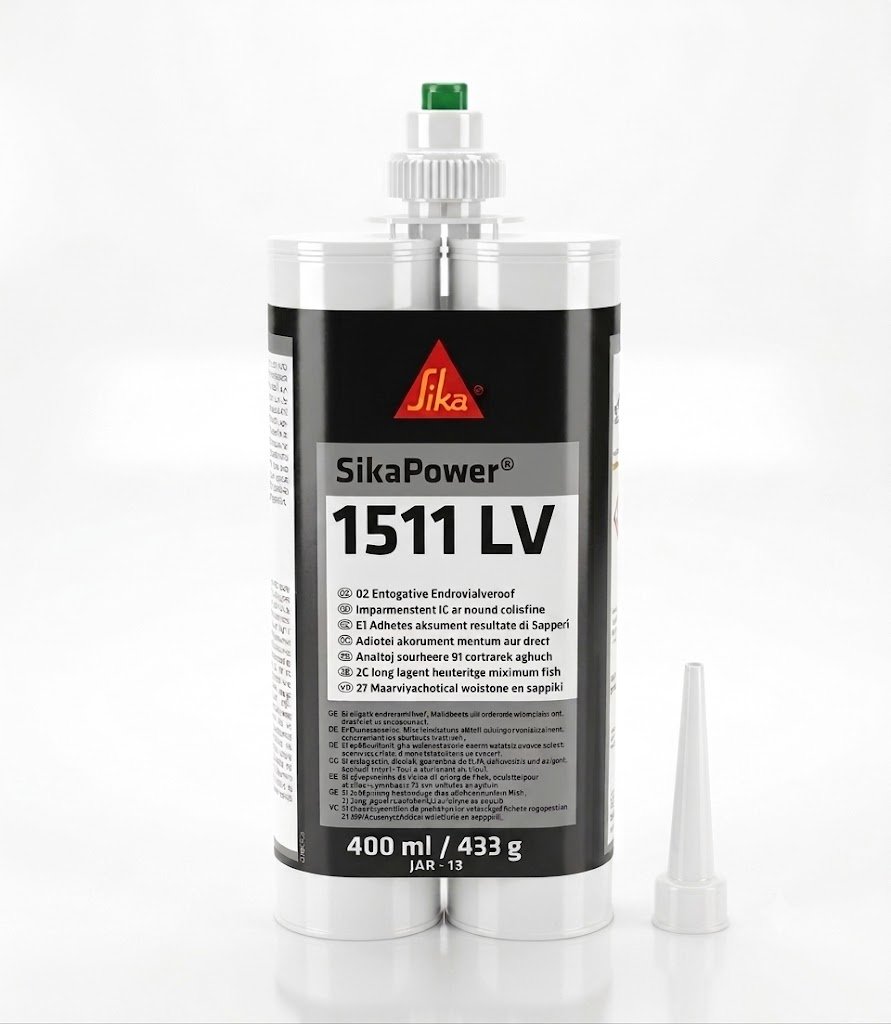
SikaPower®-1511 LV là keo epoxy kết cấu 2 thành phần, tỷ lệ trộn 1:1, đóng rắn nhanh ở nhiệt độ phòng và có độ nhớt thấp, được thiết kế cho các liên kết cứng cần dòng chảy tốt hơn, đặc biệt injection và khe hẹp trên kim loại, composite, thủy tinh, gỗ và nhiều loại nhựa kỹ thuật. Sika Selection Guide phân nhánh 1511 LV vào nhóm fast-curing low-viscous cho small gaps; PDS nhấn mạnh low viscosity phù hợp injection applications và filling joints with small gaps.
*Thông số lấy từ PDS đúng entity; Evidence Label, điều kiện test và source conflict được giữ chi tiết trong File 2.
Công ty TNHH Hoá chất Xây dựng PT — đơn vị nhập khẩu, phân phối và thi công — tư vấn kỹ thuật: 0961 76 96 46.
Hãy liên hệ ngay để được tư vấn nhanh nhất!
SikaPower®-1511 LV | Keo epoxy 2 thành phần độ nhớt thấp, đóng rắn nhanh cho kim loại, composite và nhựa kỹ thuật
SikaPower®-1511 LV là keo epoxy kết cấu 2 thành phần, tỷ lệ trộn 1:1, đóng rắn nhanh ở nhiệt độ phòng và có độ nhớt thấp, được thiết kế cho các liên kết cứng cần dòng chảy tốt hơn, đặc biệt injection và khe hẹp trên kim loại, composite, thủy tinh, gỗ và nhiều loại nhựa kỹ thuật. Sika Selection Guide phân nhánh 1511 LV vào nhóm fast-curing low-viscous cho small gaps; PDS nhấn mạnh low viscosity phù hợp injection applications và filling joints with small gaps.
Data Availability Level 1: PDS đúng entity + brochure + Selection Guide; SDS đúng entity chưa được cung cấp trong prompt.
TÍNH NĂNG CỐT LÕI
SikaPower®-1511 LV
SikaPower®-1511 LV là keo epoxy kết cấu 2 thành phần, tỷ lệ trộn 1:1, đóng rắn nhanh ở nhiệt độ phòng và có độ nhớt thấp, được thiết kế cho các liên kết cứng cần dòng chảy tốt hơn, đặc biệt injection và khe hẹp trên kim loại, composite, thủy tinh, gỗ và nhiều loại nhựa kỹ thuật.
Sika Selection Guide phân nhánh 1511 LV vào nhóm fast-curing low-viscous cho small gaps; PDS nhấn mạnh low viscosity phù hợp injection applications và filling joints with small gaps.
✓ TÍNH NĂNG NỔI BẬT
- ▸ 2C epoxy, ratio 1:1.
- ▸ Fast curing at room temperature.
- ▸ High stiffness / rigid assembly.
- ▸ Multipurpose industrial substrates với exclusions rõ ràng.
- ▸ Dual-cartridge workflow với static mixer.
Không nên xem 1511 và 1511 LV là “một mã mạnh hơn một mã yếu hơn”. Cả hai đều fast curing; khác biệt quyết định nằm ở rheology, gap, orientation và cách đưa keo vào joint. Với SikaPower®-1511 LV, ưu tiên là khe nhỏ, injection và đường chảy hẹp. Liên hệ kỹ sư PT để xác nhận trên substrate thật.
Sika → SikaPower® → 1500 Series → fast-curing 2C epoxy → SikaPower®-1511 LV.
Sibling trực tiếp: SikaPower®-1511.
Chưa có nguồn xác nhận predecessor/successor.
DÙNG CHO & KHÔNG KHUYẾN CÁO
✓ DÙNG CHO
Metals, glass, wood, composites và nhiều engineering plastics phù hợp; maintenance/repair; rigid assembly cần cure nhanh; khe nhỏ, injection và đường chảy hẹp.
✗ CẦN XÁC MINH
Polyolefin/non-polar plastics; flexible joints có chuyển vị lớn; optical-grade bonding; dynamic impact/fatigue nặng mà chưa so toughened/SmartCore.
DỮ LIỆU KỸ THUẬT
THEO PDS ĐÚNG ENTITY
| Thông số | Giá trị | Evidence / điều kiện |
|---|---|---|
| Chemical base | A: Epoxy · B: Mercaptan | MANUFACTURER CLAIM — OTHER MARKET · PDS |
| Color | A/B transparent · mixed transparent/translucent amber | MANUFACTURER CLAIM — OTHER MARKET · PDS |
| Density | A/B/mixed: 1.2 g/cm³ | MANUFACTURER CLAIM — OTHER MARKET · PDS |
| Mixing ratio | A:B = 1:1 by volume and by weight | MANUFACTURER CLAIM — OTHER MARKET · PDS |
| Viscosity | 15 / 15 Pa·s | MANUFACTURER CLAIM — OTHER MARKET · Brookfield LVT |
| Consistency | liquid | MANUFACTURER CLAIM — OTHER MARKET · PDS |
| Application temperature | 15–30 °C | MANUFACTURER CLAIM — OTHER MARKET · PDS |
| Pot-life | 6 minutes | MANUFACTURER CLAIM — OTHER MARKET · 23 °C / 50% RH |
| Handling time | 15 minutes to reach 1 MPa | MANUFACTURER CLAIM — OTHER MARKET · ISO 4587 / CQP580-1,-6 |
| Shore D hardness | 80 | MANUFACTURER CLAIM — OTHER MARKET · ISO 7619-1 |
| Tensile strength | 50 MPa | MANUFACTURER CLAIM — OTHER MARKET · ISO 527 |
| E-Modulus | 3,000 MPa | MANUFACTURER CLAIM — OTHER MARKET · ISO 527 |
| Elongation at break | 2.4 % | MANUFACTURER CLAIM — OTHER MARKET · ISO 527 |
| Tensile lap-shear | 20 MPa | MANUFACTURER CLAIM — OTHER MARKET · ISO 4587; 1 mm, GFR-epoxy |
| Glass transition Tg | 55 °C | MANUFACTURER CLAIM — OTHER MARKET · ISO 6721 |
| Shelf life | 12 months | MANUFACTURER CLAIM — OTHER MARKET · storage 15–25 °C |
| Packaging | Dual cartridge 50 ml / 200 ml | MANUFACTURER CLAIM — OTHER MARKET · PDS |
| Brochure handling time | 10 minutes | MANUFACTURER CLAIM — SYSTEM-LEVEL · brochure; khác định nghĩa/nguồn so với PDS 15 phút tới 1 MPa |
| Additional application | Assembly of decontamination filters | MANUFACTURER CLAIM — OTHER MARKET · PDS |
PACKAGING, MIXER, MOQ & PROCUREMENT
HẠNG MỤC ỨNG DỤNG TIÊU BIỂU
Rigid component assembly, brackets, composite/metal subassemblies và repair khi substrate/process phù hợp.
GFRP/epoxy và các composite phù hợp; kiểm soát release agent, gelcoat và surface prep.
Rigid assembly cần cure nhanh với điều kiện nhiệt/rung phù hợp.
Lợi thế downtime ngắn nhưng surface preparation vẫn quyết định.
HƯỚNG DẪN 6 BƯỚC
SURFACE PREP
Clean, dry, free from grease/oil/dust; pretreatment test trên substrate thật.
BALANCE A/B
Extrude không mixer để cân bằng mức hai phía cartridge.
ATTACH MIXER
Dùng mixer PDS chỉ định và bỏ vài cm bead đầu.
DISPENSE
Thi công 15–30 °C, trong process window đã validate.
ASSEMBLE
Ghép/căn chỉnh nhanh vì pot-life 6 phút.
FIXTURE & CURE
Giữ tới strength target; không đồng nhất brochure 10 phút với PDS 15 phút tới 1 MPa.
TỪ DATA SHEET ĐẾN QUY TRÌNH SẢN XUẤT ỔN ĐỊNH
Điểm cần hiểu đầu tiên khi thiết kế một mối dán bằng SikaPower®-1511 LV là đây không phải keo “đa năng” theo nghĩa có thể bôi lên mọi bề mặt và kỳ vọng độ bền giống nhau. PDS gọi sản phẩm multipurpose vì phạm vi substrate rộng, nhưng đồng thời yêu cầu người dùng chuyên nghiệp phải thử trên đúng vật liệu và điều kiện lắp ráp thực tế. Với epoxy 2K đóng rắn nhanh, chất lượng mối dán phụ thuộc mạnh vào trạng thái bề mặt, độ sạch, độ nhám, lớp phủ, độ ẩm, dầu mỡ, độ phẳng, chiều dày lớp keo và thời gian từ khi trộn đến khi ép ghép. Vì vậy PT khuyến nghị luôn xem PDS là điểm khởi đầu của qualification chứ không phải giấy bảo đảm cho mọi tổ hợp vật liệu.
SikaPower®-1511 LV đóng rắn bằng phản ứng hóa học giữa hai thành phần A và B ở nhiệt độ phòng. PDS cho biết khi nhiệt độ tăng, tốc độ cure tăng; Tg cuối cùng, tensile strength và shear strength cũng có thể tăng. Tuy nhiên điều này không có nghĩa người dùng có thể tự tùy ý gia nhiệt ở một nhiệt độ bất kỳ. Với sản xuất công nghiệp, mọi profile nhiệt đều phải xét thermal expansion của hai substrate, giới hạn nhiệt của coating, composite hoặc nhựa kỹ thuật, tốc độ tăng nhiệt, thời gian giữ và ứng suất dư sau làm nguội. Một quy trình cure nhanh hơn chỉ có giá trị khi toàn bộ assembly vẫn ổn định.
Tỷ lệ 1:1 là lợi thế lớn cho thao tác cartridge vì đơn giản hóa việc định lượng, nhưng 1:1 không loại bỏ nguy cơ sai tỷ lệ. PDS yêu cầu cân bằng mức vật liệu hai phía trước khi gắn mixer và bỏ vài centimet đầu của bead sau khi gắn mixer. Nếu một phía cartridge chưa cấp đều, phần keo đầu tiên có thể lệch stoichiometry và tạo vùng cure không hoàn toàn. Với mối dán kết cấu, một lỗi nhỏ ở bước purge có thể tạo vùng yếu ngay đầu bead, nơi đôi khi lại trùng với vị trí chịu tải.
Pot-life 6 phút là chỉ dấu cho thấy đây là hệ fast-curing thực sự. Người dùng không nên hiểu pot-life là khoảng thời gian an toàn để bắt đầu thao tác ở phút thứ năm rồi kéo dài thêm tùy ý. Pot-life được đo trong điều kiện chuẩn; khối lượng trộn lớn, nhiệt độ xưởng cao hoặc cartridge nóng hơn có thể làm phản ứng diễn ra nhanh hơn. Với sản xuất lặp lại, cần thiết kế chu kỳ sao cho dispense, ghép chi tiết, căn chỉnh và cố định được hoàn thành với biên an toàn rõ ràng trước cuối pot-life.
Handling time cần được đọc rất cẩn thận. PDS riêng ghi 15 phút để đạt 1 MPa theo CQP/ISO 4587, trong khi brochure tổng hợp ghi 10 phút. Đây không nhất thiết là mâu thuẫn vật lý; hai tài liệu có thể dùng cách định nghĩa, revision hoặc điều kiện đo khác nhau. Vì vậy bài này không chọn một giá trị rồi xóa giá trị kia. Fixture time cho dây chuyền phải được xác nhận bằng tiêu chí tải của chính assembly: một chi tiết nhẹ chỉ cần chống xê dịch khác hoàn toàn một cụm lớn có moment hoặc peel load.
Về substrate, PDS nêu kim loại, thủy tinh, gỗ, composite và plastics, đồng thời loại trừ polyolefin và non-polar plastics. Điều này đặc biệt quan trọng với nhựa kỹ thuật vì “plastic” không phải một nhóm đồng nhất. PA, ABS, PC, PVC, PBT, PET, PMMA, các blend và polymer gia cường sợi có năng lượng bề mặt, phụ gia và độ nhạy hóa chất rất khác nhau. PE và PP là ví dụ điển hình của nhóm năng lượng bề mặt thấp; nếu cần dán nhóm này, không nên dùng 1511 family chỉ dựa vào danh xưng multipurpose.
Với composite, giá trị lap-shear 20 MPa trong PDS được ghi cùng điều kiện bond-line 1 mm và substrate GFR-epoxy. Đây là dữ liệu hữu ích để hiểu performance trong một cấu hình thử cụ thể, nhưng không được chuyển thẳng sang CFRP, SMC, pultrusion, gelcoat, laminate polyester hoặc composite đã sơn. Composite thường có release agent, peel-ply residue, gelcoat, sizing của sợi và chemistry matrix khác nhau. Do đó xử lý bề mặt và test failure mode phải thực hiện trên đúng laminate thực tế.
Một khác biệt trung tâm giữa SikaPower®-1511 LV và SikaPower®-1511 là rheology. 1511 LV có 15 Pa·s ở cả A và B, tạo khả năng chảy tốt, phù hợp injection và small gaps. Vì vậy việc chọn sản phẩm phải bắt đầu từ hình học mối dán, không chỉ từ tensile hoặc lap shear. Keo quá loãng trong khe lớn có thể chảy khỏi vị trí; keo quá đặc trong khe hẹp hoặc đường injection phức tạp có thể khó điền đầy.
Với kết cấu kim loại, vấn đề không chỉ là “bám được hay không” mà còn là tải trọng và mode phá hủy. Epoxy cứng thường thể hiện tốt ở shear và tensile nhưng nhạy hơn với peel hoặc cleavage nếu joint geometry không hợp lý. Brochure Sika định vị dòng SikaPower epoxy cho high strength và high stiffness, còn 1200 series thiên về impact/fatigue hơn. Do đó nếu assembly chịu shock, rung động và peel lớn, người thiết kế không nên tự động chọn 1511 chỉ vì cần cure nhanh; có thể cần xem xét dòng toughened hoặc SmartCore.
Tg 55 °C là một thông số cần hiểu đúng. Tg không phải “nhiệt độ sử dụng tối đa” theo nghĩa đơn giản, nhưng nó cho biết vùng chuyển tiếp quan trọng của polymer network. Khi thiết kế assembly làm việc ở nhiệt cao, đặc biệt trong khoang máy, thiết bị điện hoặc môi trường chu kỳ nhiệt, không nên chỉ nhìn tensile room-temperature. Cần yêu cầu dữ liệu phù hợp về performance theo nhiệt độ, aging và chemical exposure. Nếu nhiệt độ làm việc tiến gần hoặc vượt Tg, stiffness của polymer có thể thay đổi đáng kể.
Độ giãn dài thấp — 2.4 % theo PDS — phản ánh bản chất mối dán tương đối cứng. Đây là lợi thế khi cần truyền tải hiệu quả và giữ hình học, nhưng cũng đồng nghĩa joint phải tránh tập trung ứng suất. Hai substrate có hệ số giãn nở nhiệt rất khác nhau có thể tạo shear/peel nội tại trong chu kỳ nhiệt. Nếu yêu cầu cần khả năng bù chuyển vị lớn, người thiết kế nên đánh giá polyurethane, acrylic hoặc epoxy toughened khác thay vì chỉ tăng độ dày SikaPower®-1511 LV.
Trong bảo trì và sửa chữa, tốc độ đóng rắn nhanh là lợi thế vì giảm downtime. Tuy nhiên repair thực tế thường có bề mặt cũ, oxy hóa, dầu, sơn, bụi hoặc lớp adhesive trước đó. PDS yêu cầu surface preparation phải được xác nhận bằng preliminary tests trên original substrates. Vì vậy với repair công nghiệp, phần tốn thời gian nhất đôi khi không phải cure mà là chuẩn hóa bề mặt. Một mối dán nhanh nhưng bề mặt kém chuẩn có thể thất bại sớm hơn một hệ chậm hơn nhưng được chuẩn bị đúng.
Trong HVAC và thiết bị gia dụng, 1511 family có thể được xem xét cho chi tiết cứng, gá lắp nhỏ, repair hoặc assembly đa vật liệu nếu điều kiện substrate phù hợp. Tuy nhiên người dùng cần chú ý nhiệt độ vận hành, rung động, độ ẩm, hóa chất tẩy rửa và chu kỳ nhiệt. Những ứng dụng có tải động lâu dài hoặc cần đàn hồi không nên được quyết định chỉ từ lap shear 20 MPa. Nếu cần flexible bonding, một family khác có thể phù hợp hơn.
Đối với bonding nhựa trong thiết bị hoặc phương tiện vận tải, phải đánh giá stress cracking. Một polymer có thể bám tốt ở test ngắn hạn nhưng bị nứt ứng suất do chemistry, molding stress hoặc cleaning agent. PDS không cung cấp danh sách toàn bộ polymer được phê duyệt, nên PT khuyến nghị test mẫu đúng grade resin, đúng màu, đúng filler, đúng surface finish và đúng điều kiện lão hóa dự kiến. Điều này đặc biệt quan trọng với PC, PMMA và một số blend nhạy hóa chất.
Trong quy trình cartridge, static mixer là bộ phận của hệ thống, không phải phụ kiện tùy ý. PDS nêu Nordson Square Turbo Mixer 180A-824 cho 200 ml và 295-620 cho 50 ml. Thay mixer khác hình học có thể thay đổi pressure drop, chất lượng mixing và lượng waste. Nếu sản xuất quy mô lớn hoặc chuyển sang metering equipment khác, cần qualification riêng về mix ratio, homogeneity, bead geometry và dead volume.
Về cleanup, PDS phân biệt rất rõ vật liệu chưa cure và đã cure. Keo chưa cure có thể loại bỏ khỏi dụng cụ bằng Sika® Remover-208 hoặc dung môi phù hợp; keo đã cure chỉ loại bỏ cơ học. Trên da người, PDS yêu cầu dùng wipes/industrial hand cleaner và nước, không dùng solvent. Đây là chi tiết nhỏ nhưng quan trọng trong SOP xưởng, bởi thói quen dùng dung môi mạnh để lau da vừa không đúng hướng dẫn vừa tạo rủi ro HSE.
Shelf life 12 tháng chỉ có ý nghĩa khi đáp ứng điều kiện bảo quản 15–25 °C theo PDS đang tham chiếu. Procurement không nên chỉ hỏi “hàng còn hạn không” mà cần biết manufacturing date, remaining shelf life, lịch sử nhiệt độ kho và quy cách cartridge. Với keo 2K đóng rắn nhanh, biến đổi rheology hoặc thành phần do lưu kho không phù hợp có thể ảnh hưởng dispense và cure. Vì vậy PT khuyến nghị kiểm tra batch, chứng từ và điều kiện lưu kho trước khi đưa vào line.
Brochure structural bonding cho thấy 1511/1511 LV nằm trong SikaPower 1500 series, dòng epoxy có adhesion rộng trên substrate công nghiệp, high strength và high stiffness. Brochure đồng thời cho thấy các lựa chọn khác: 1548 có open time dài, 1554/1576 là toughened, còn 1200/1277 dùng SmartCore cho dynamic stress. Điều này củng cố nguyên tắc rằng 1511 family tối ưu cho tốc độ và rigidity, không phải là đáp án duy nhất cho mọi joint kết cấu.
Selection Guide đưa ra logic chọn rất thực dụng: nếu cần fast curing, tiếp tục phân nhánh theo rheology — mid-viscous cho large gaps/vertical surfaces, low-viscous cho small gaps. Đây là cách tư duy nên dùng tại xưởng. Thay vì hỏi “mã nào mạnh hơn”, hãy hỏi joint có gap bao nhiêu, có vertical không, cần flow/injection không, fixture time mục tiêu là gì, tải chủ yếu là shear hay peel, substrate là gì và môi trường nhiệt/hóa chất ra sao. Với SikaPower®-1511 LV, câu trả lời trọng tâm là khe nhỏ, injection và đường chảy hẹp.
Về tensile strength, SikaPower®-1511 LV có 50 MPa trong PDS. Brochure tổng hợp hiển thị 45 MPa cho cả 1511 và 1511 LV, nên riêng LV có khác biệt nguồn so với PDS 50 MPa. Bài ưu tiên PDS riêng khi mô tả SKU và dùng brochure chủ yếu để so sánh portfolio. Khi đặt hàng hoặc qualification, người dùng cần tham chiếu local/current PDS mới nhất, đúng như disclaimer của Sika yêu cầu.
Màu sau trộn của SikaPower®-1511 LV được mô tả là transparent/translucent amber và khó thấy khi thi công lớp mỏng. Điều này có thể hữu ích cho assembly thẩm mỹ, nhưng không nên xem “gần trong suốt” là “optically clear” cho ứng dụng quang học. Nếu yêu cầu optical clarity, yellowing, refractive index hoặc UV exposure, cần một data set khác mà PDS 1511 family không cung cấp.
Nếu dùng trong sản xuất lặp lại, PT khuyến nghị xây Control Plan tối thiểu gồm: kiểm tra batch và expiry; điều hòa cartridge về nhiệt độ xưởng; purge hai phía trước mixer; xác nhận mixer đúng; bỏ bead đầu; kiểm soát bead size; kiểm soát thời gian từ dispense tới assembly; fixture theo tiêu chí đã validate; cure ở điều kiện đã chốt; kiểm tra ngoại quan squeeze-out; và định kỳ destructive test hoặc witness coupon. Đây là PT RECOMMENDATION, không phải claim của Sika.
Trong giai đoạn prototype, nên ghi lại failure mode chứ không chỉ load-to-failure. Nếu adhesive failure xảy ra sạch trên một substrate, vấn đề có thể nằm ở surface preparation hoặc compatibility. Nếu cohesive failure trong adhesive hoặc substrate failure, interpretation khác hoàn toàn. Cùng giá trị lực phá hủy nhưng failure mode khác sẽ dẫn tới quyết định khác cho durability. Qualification nên kết hợp lap shear với peel, impact, aging hoặc geometry-specific test khi ứng dụng thực tế yêu cầu.
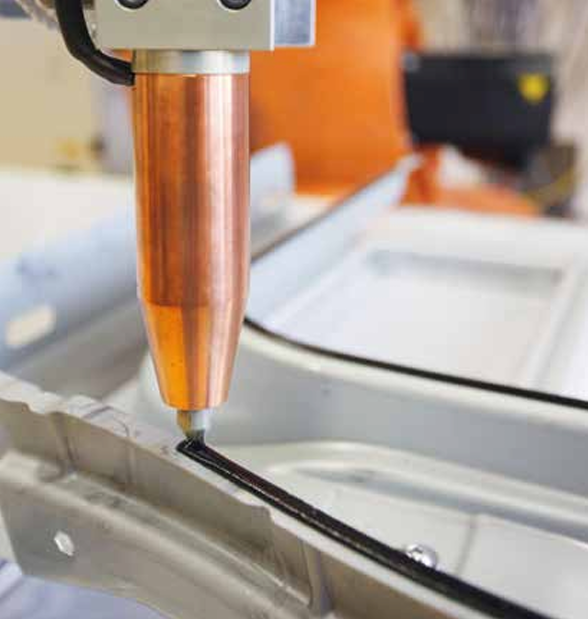
Với automation, viscosity ảnh hưởng trực tiếp đến pressure, dispense speed và khả năng kiểm soát bead. Với SikaPower®-1511 LV, dòng chảy tốt hơn, dễ thâm nhập khe nhỏ nhưng cần kiểm soát chảy/rò. Nếu chuyển từ manual cartridge sang pneumatic hoặc robotic dispensing, không nên giữ nguyên mọi thông số mà cần làm DOE nhỏ cho pressure, speed, mixer, bead diameter và temperature. Mục tiêu không chỉ là đưa keo ra khỏi nozzle mà còn phải đảm bảo tỉ lệ trộn, hình học bead, repeatability và thời gian chu kỳ.
Khi đánh giá cost-in-use, giá mỗi cartridge chỉ là một phần. Cần tính waste do purge, lượng keo trong mixer bỏ đi, takt time, fixture time, tỷ lệ rework, chi phí surface preparation, thời gian vệ sinh và khả năng tự động hóa. Một mã đắt hơn trên đơn vị thể tích có thể rẻ hơn trên mỗi assembly nếu giảm cycle time hoặc rework; ngược lại, cure nhanh có thể làm tăng scrap nếu line không đủ ổn định.
Độ dày bond-line là biến thiết kế. PDS dùng 1 mm trên GFR-epoxy cho lap shear, nhưng điều đó không biến 1 mm thành chiều dày bắt buộc cho mọi ứng dụng. Joint thực tế có thể cần khoảng cách khác tùy stiffness, tolerance, surface flatness và load transfer. Đối với epoxy cứng, khe quá mỏng có thể làm khó kiểm soát wetting trên bề mặt không phẳng; khe quá dày lại thay đổi stress distribution và lượng nhiệt phản ứng. Bond-line cần được validate theo geometry thật.
Với metal bonding, xử lý bề mặt có thể từ degreasing đơn giản tới abrasion, conversion coating hoặc primer tùy vật liệu và durability target. PDS không áp một pretreatment universal. Vì vậy các sản phẩm Cleaner PCA, Aktivator PRO, Primer-204 N và Primer-207 mà PT có trên website không được tự động gắn nhãn “dùng kèm bắt buộc” cho 1511 family. Chúng chỉ nên là node tham khảo đến khi PDS hoặc process specification đúng substrate xác nhận compatibility.
Trong môi trường ẩm hoặc hóa chất, cần aging test. Brochure mô tả epoxy SikaPower có chemical resistance và long-term durability tốt ở cấp technology, nhưng bài này không chuyển claim family thành con số cho 1511. Nếu ứng dụng tiếp xúc detergent, dầu, fuel, coolant, salt spray hoặc condensation, nên xây matrix aging theo môi trường thực tế và đánh giá retained strength sau aging, không chỉ initial lap shear.
Trong thiết kế joint, ưu tiên overlap để chuyển tải qua shear thay vì butt joint hoặc geometry gây peel cao. Có thể dùng flange, scarf, tongue-and-groove hoặc mechanical feature để phân bố stress tùy thiết kế. Keo kết cấu không nên được xem là “vật liệu lấp khe” tách rời khỏi cơ học mối nối; geometry quyết định phần lớn cách tải đi qua adhesive. Đây là lý do hai ứng dụng dùng cùng keo nhưng độ bền thực tế có thể khác nhau rất lớn.
Với composite-to-metal, cần cân nhắc galvanic corrosion nếu carbon composite tiếp xúc kim loại dẫn điện, cũng như chênh lệch CTE. Adhesive có thể đóng vai trò ngăn cách một phần, nhưng PDS 1511 không phải tài liệu chống ăn mòn điện hóa. Nếu assembly CFRP-aluminum hoặc CFRP-steel làm việc ngoài trời, cần thiết kế hệ thống coating, isolation và sealing hoàn chỉnh, không chỉ chọn adhesive theo lap shear.
Với assembly cần độ chính xác cao, cure nhanh tạo trade-off giữa tốc độ và khả năng căn chỉnh. Pot-life 6 phút làm giảm thời gian thao tác, nên fixture, locator và work instruction phải được thiết kế trước. Nếu operator phải căn chỉnh nhiều bước hoặc diện tích bond lớn, một sản phẩm open time dài hơn như 1548 có thể hợp lý hơn, dù cycle time cure dài hơn. Decision đúng phụ thuộc vào toàn bộ workstation, không chỉ data sheet.
Khi đưa vào SOP, nên tách ba loại thời gian: pot-life của mixed adhesive, thời gian thao tác thực tế trước assembly, và handling/fixture time sau ghép. Ba khái niệm này không đồng nhất. Việc dùng một con số “10 phút” hay “15 phút” cho tất cả có thể tạo lỗi. PT khuyến nghị ghi rõ định nghĩa, điều kiện nhiệt độ và tiêu chí đạt strength trong tài liệu sản xuất để operator và QC hiểu giống nhau.
Nếu sản xuất nhiều ca, nhiệt độ xưởng thay đổi theo ngày có thể ảnh hưởng viscosity và cure rate. PDS cho application temperature 15–30 °C, nhưng đó là window rộng. Một line chạy ổn định ở 20 °C có thể cho cảm nhận dispense và thời gian thao tác khác khi lên 30 °C. Với process nhạy cycle time, nên theo dõi ambient/substrate/cartridge temperature và thiết lập control limit nội bộ dựa trên validation.
Từ góc nhìn procurement, cần tránh thay thế 1511 và 1511 LV chỉ vì chúng có cùng ratio, pot-life và lap shear. Một substitute hợp lệ phải xét rheology, packaging, mixer, flow, gap, failure mode và line pressure. Nếu thiếu một mã, việc đổi sang sibling phải được process owner phê duyệt sau trial; không nên xem đây là thay thế 1:1 tự động. S8 của bài vì vậy dùng “alternative/shortlist”, không dùng từ equivalent tuyệt đối.
Từ góc nhìn chất lượng, witness coupon là công cụ hữu ích cho batch hoặc ca sản xuất quan trọng. Coupon nên dùng substrate và surface preparation đại diện, được dispense cùng thời điểm với assembly và cure cùng điều kiện. Sau thời gian quy định, coupon có thể dùng cho destructive lap shear hoặc kiểm tra định tính. Cách này không thay thế full validation, nhưng giúp phát hiện sớm vấn đề mixing, cure hoặc surface contamination trong sản xuất.
Trong repair field, dual cartridge 50 ml hữu ích cho lượng nhỏ và giảm waste, còn 200 ml phù hợp hơn khi số lượng mối dán nhiều. Tuy nhiên lựa chọn pack còn phụ thuộc mixer, gun và lượng keo mỗi joint. Procurement nên tính số joint mỗi cartridge, waste trong mixer, shelf life sau mở và frequency sử dụng. Nếu dùng ít, pack lớn đôi khi tạo waste nhiều hơn dù giá/ml thấp hơn.
Về an toàn, PDS chỉ dẫn người dùng tham chiếu SDS hiện hành cho transportation, handling, storage và disposal. Vì prompt chưa cung cấp SDS đúng entity, bài không tự bổ sung hazard classification, PPE chi tiết hoặc transport class. Đây là nguyên tắc claim discipline: thông tin HSE phải lấy từ SDS mới nhất của đúng thành phần A/B và đúng thị trường, không suy từ epoxy khác cùng family.
Một chương trình qualification tốt nên có ít nhất ba tầng: screening để loại tổ hợp không tương thích; design validation trên joint geometry thật; và production validation trên line/thao tác thật. Screening có thể dùng lap shear nhỏ, nhưng design validation cần xét peel, impact, thermal cycle hoặc fatigue nếu ứng dụng có. Production validation cần kiểm soát mixer, bead, fixture và operator/robot repeatability. Chỉ khi cả ba tầng ổn định mới nên khóa BOM và SOP.
Cuối cùng, SikaPower®-1511 LV phù hợp nhất khi bài toán ưu tiên cure nhanh ở nhiệt độ phòng, joint cứng và substrate công nghiệp tương thích. Nếu bài toán chính là large-area bonding cần thời gian thao tác dài, dynamic impact, high-temperature service hoặc flexible bonding, lựa chọn khác trong Sika portfolio có thể hợp lý hơn. PT có thể hỗ trợ mapping requirement sang 1511, 1511 LV, 1548, 1554, 1576, 1200, 1277 hoặc family khác mà không giả định một mã thay tất cả.
1511 vs 1511 LV
VÀ CÁC STRUCTURAL EPOXY SIBLING
| Sản phẩm | Định vị | Viscosity A/B | Khi ưu tiên | Tensile | Elongation | E-Modulus |
|---|---|---|---|---|---|---|
| SikaPower®-1511 | Fast curing structural adhesive | 60 / 30 Pa·s | Khe lớn hơn / vertical / gap filling | 45 MPa | 1.5% | 3300 MPa |
| SikaPower®-1511 LV ⭐ | Fast curing low-viscosity structural adhesive | 15 / 15 Pa·s | Injection / small gaps | 50 MPa PDS* | 2.4% | 3000 MPa |
| SikaPower®-1548 | Long open time multipurpose | — | Diện tích lớn / cần thời gian thao tác dài | 30 MPa | 9% | 1000 MPa |
| SikaPower®-1554 | Toughened thixotropic | — | Vertical / cần thixotropic+toughness | 28 MPa | 2% | 2300 MPa |
| SikaPower®-1576 | Toughened structural | — | Irregular joints / dynamic load / aging | 27 MPa | 2% | 2300 MPa |
| SikaPower®-1200 | SmartCore structural | — | Impact/fatigue/shock, Tg cao | 40 MPa | 4% | 2800 MPa |
| SikaPower®-1277 | SmartCore structural | — | Dynamic load, lap shear cao | 30 MPa | 4% | 2000 MPa |
DECISION MATRIX
1511: fast cure + khe lớn hơn / vertical / gap filling. 1511 LV: fast cure + small gap / injection. 1548: long open time. 1554/1576: toughened/thixotropic. 1200/1277: dynamic impact/fatigue.
① Cần fast cure? Nếu không → xem long-open/toughened family.
② Small gap hoặc injection? → 1511 LV.
③ Khe lớn hơn/vertical? → 1511.
④ Dynamic impact/fatigue là yêu cầu chính? → so 1200/1277.
⑤ Luôn test substrate thật và failure mode.
*PDS LV ghi tensile 50 MPa; brochure portfolio hiển thị 45 MPa cho LV. Bài ưu tiên PDS riêng cho SKU và giữ khác biệt nguồn.
Q&A KỸ THUẬT
SẢN PHẨM, DANH MỤC & NỘI DUNG LIÊN QUAN
2C epoxy A+B 1:1; không có Component C.
Sika® Cleaner PCA [related-surface-preparation · không mặc định mandatory]
Sika® Aktivator PRO [related-surface-preparation · không mặc định mandatory]
Sika® Primer-204 N [related-surface-preparation · không mặc định mandatory]
Sika® Primer-207 [related-surface-preparation · không mặc định mandatory]
SikaPower®-1511 — chọn theo rheology/gap, không coi 1:1 substitute tự động.
1548 / 1554 / 1576 / 1200 / 1277: PT chưa chèn link riêng nếu chưa có URL xác nhận.
Giải pháp toàn diện keo dán Sika dành cho công nghiệp và ô tô
SDS/MSDS đúng entity chưa được cung cấp trong prompt; yêu cầu bản hiện hành trước khi lập SOP HSE.
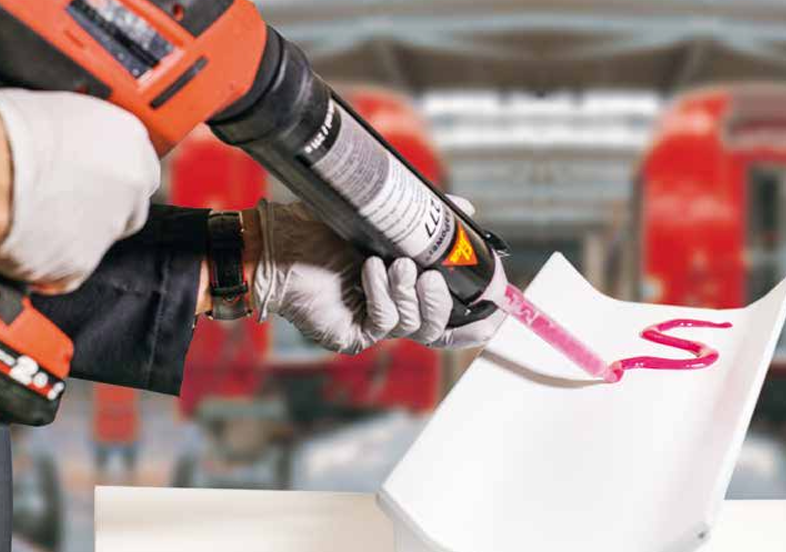
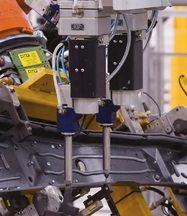
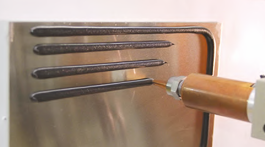
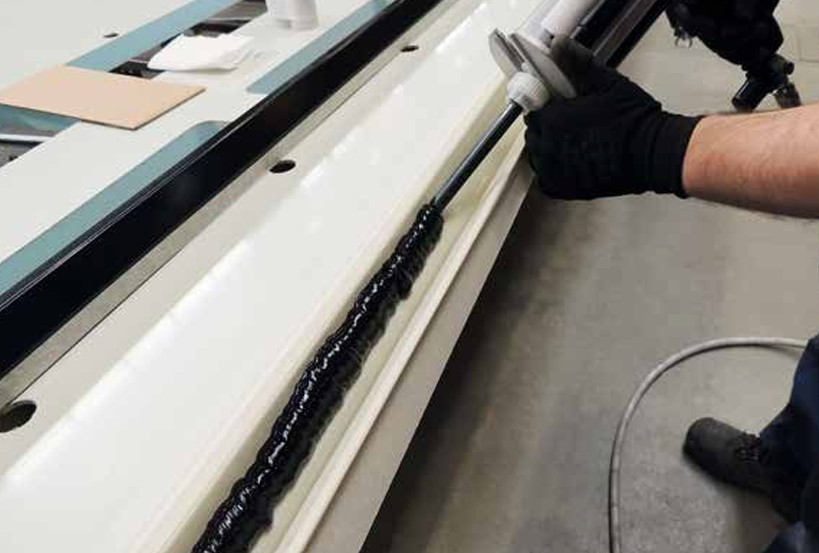
*Ảnh ứng dụng được cung cấp cho nhóm structural bonding; caption giữ generic vì chưa xác minh pixel từng ảnh.
CẦN TƯ VẤN SikaPower®-1511 LV?
Gửi substrate, kích thước joint, gap, orientation, tải trọng, nhiệt độ làm việc, cycle time và số lượng — kỹ sư Hoá Chất PT sẽ hỗ trợ chọn 1511/1511 LV hoặc family structural adhesive phù hợp.
Hãy là người đầu tiên nhận xét “SikaPower 1511 LV | Keo epoxy 2 thành phần độ nhớt thấp, đóng rắn nhanh cho kim loại, composite và nhựa kỹ thuật”
Bạn phải đăng nhập để gửi đánh giá.

Đánh giá
Chưa có đánh giá nào.